





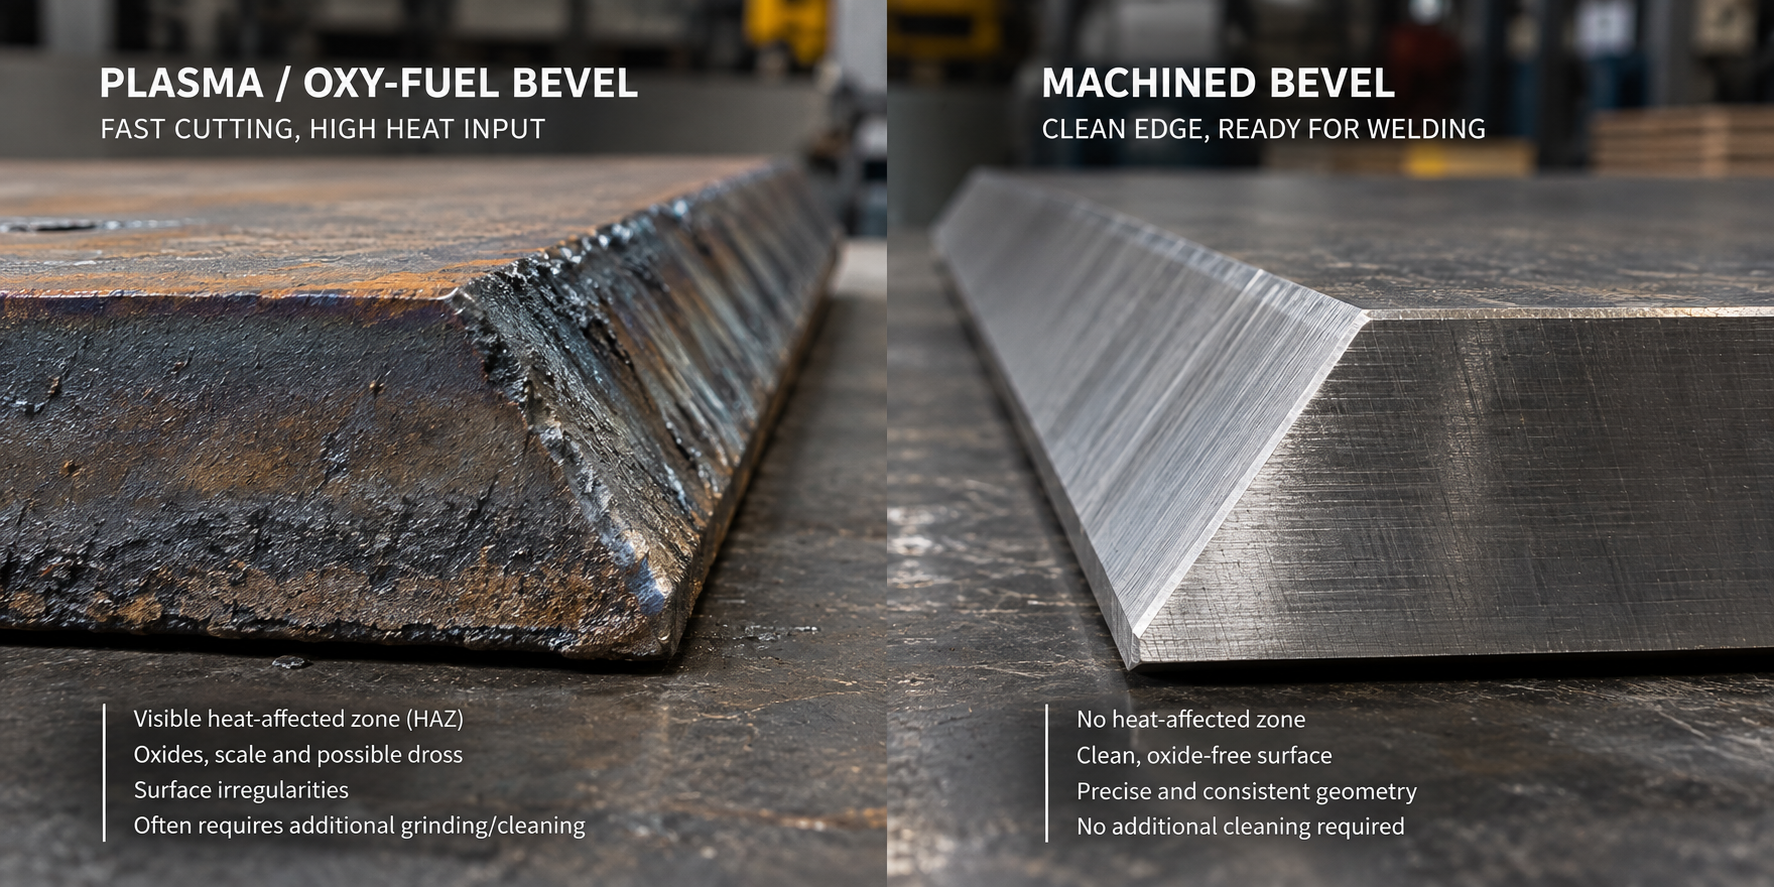
Plazma a kyslíko-palivové řezání: Rychlá a široce používaná řešení
Technologie termického řezání mají ve výrobě oceli dobře zavedené postavení.
Plazmové řezání nabízí vysokou produktivitu v širokém rozsahu tlouštěk plechů, zatímco autogenní řezání zůstává osvědčeným řešením, zejména pro tlusté plechy. Obě technologie lze také použít ke kombinaci řezání materiálu a přípravy zkosení v rámci jednoho procesu.
Jejich hlavními výhodami jsou produktivita, flexibilita a schopnost zpracovávat velké objemy materiálu.
Samotný princip, který činí tyto technologie efektivními, však zároveň vytváří určitá omezení.
Materiál je během řezání vystaven vysokým teplotám, což má za následek vznik tepelně ovlivněné zóny (HAZ) podél řezné hrany.
Tepelně ovlivněné zóny a stav povrchu
Během plazmového nebo autogenního řezání je oblast bezprostředně sousedící s řezem vystavena značnému teplu. V závislosti na materiálu, tloušťce plechu a parametrech řezání to může vést ke změnám struktury materiálu a lokálních vlastností.
Proces řezání může také zanechat na hraně oxidy, okuje, strusku nebo jiné povrchové nerovnosti.
Pro některé aplikace je to naprosto přijatelné. U náročnějších svařovaných konstrukcí však může být nutné, aby stav povrchu zkosení před svařováním splňoval specifické požadavky.
To může vyžadovat dodatečnou přípravu hran.
Co se děje po tepelném zkosení?
Vytvoření zkosení není vždy koncem procesu.
V závislosti na požadované kvalitě svaru a konkrétní aplikaci mohou termicky řezané hrany vyžadovat další operace, jako například:
- odstranění oxidů a vodního kamene,
- broušení zkosené plochy,
- odstranění strusky,
- čištění před svařováním,
- korekce nerovností hran,
- rozměrová a geometrická kontrola.
Každá další operace vyžaduje čas, práci a manipulaci s materiálem.
Při zpracování stovek nebo tisíců metrů svarových hran může mít i relativně krátká dodatečná operace významný vliv na celkovou produktivitu.
Mechanické obrábění: Jiný přístup ke zkosení
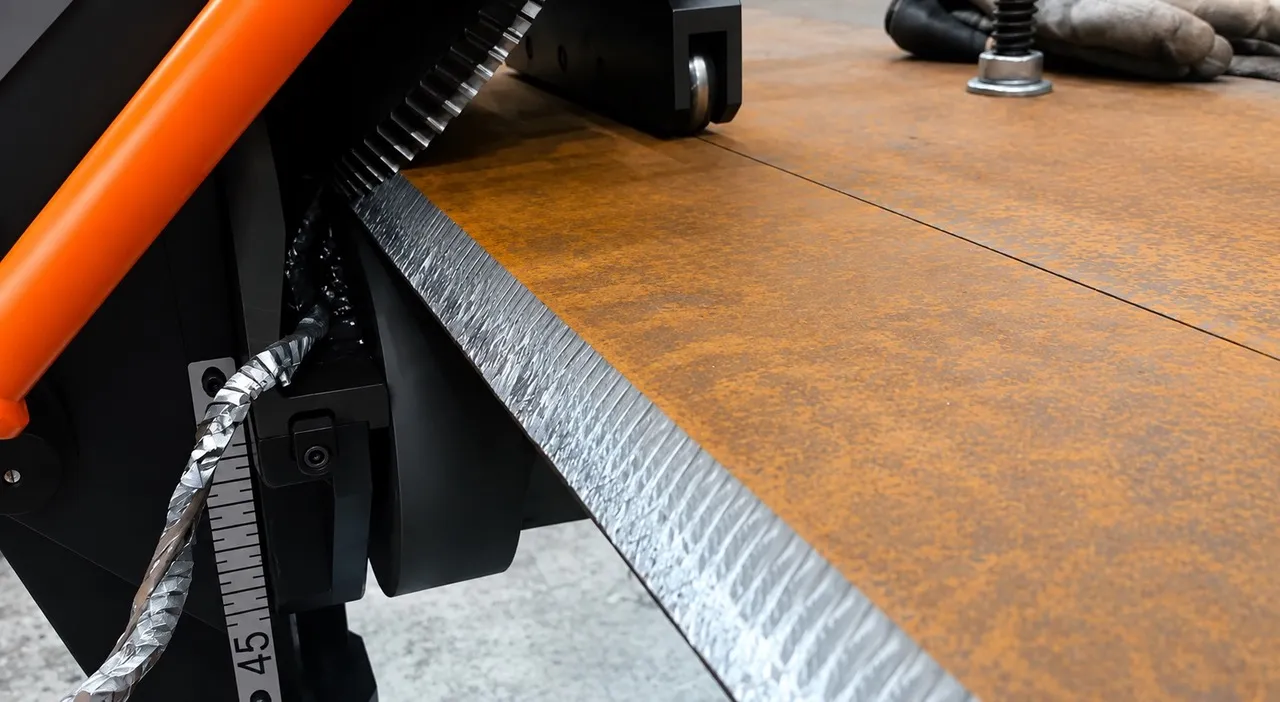
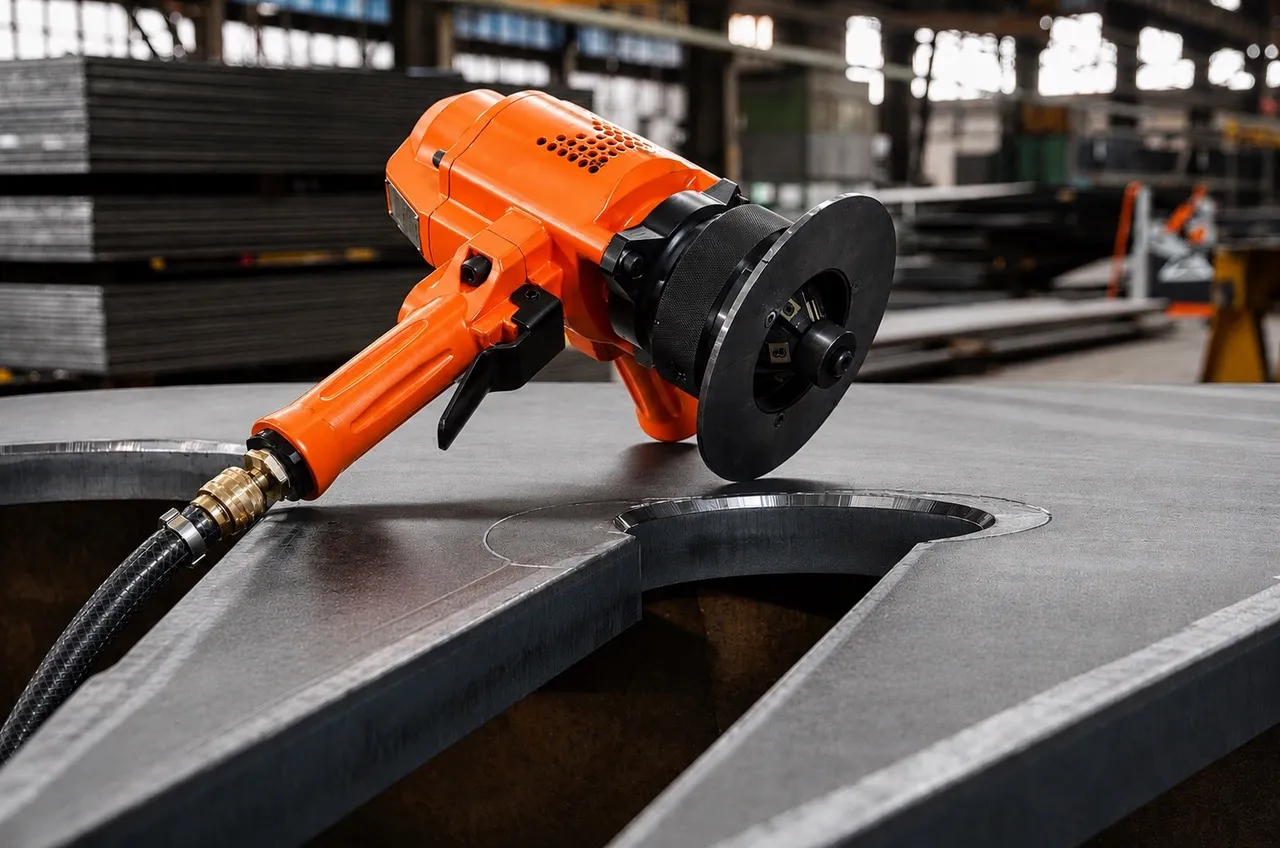
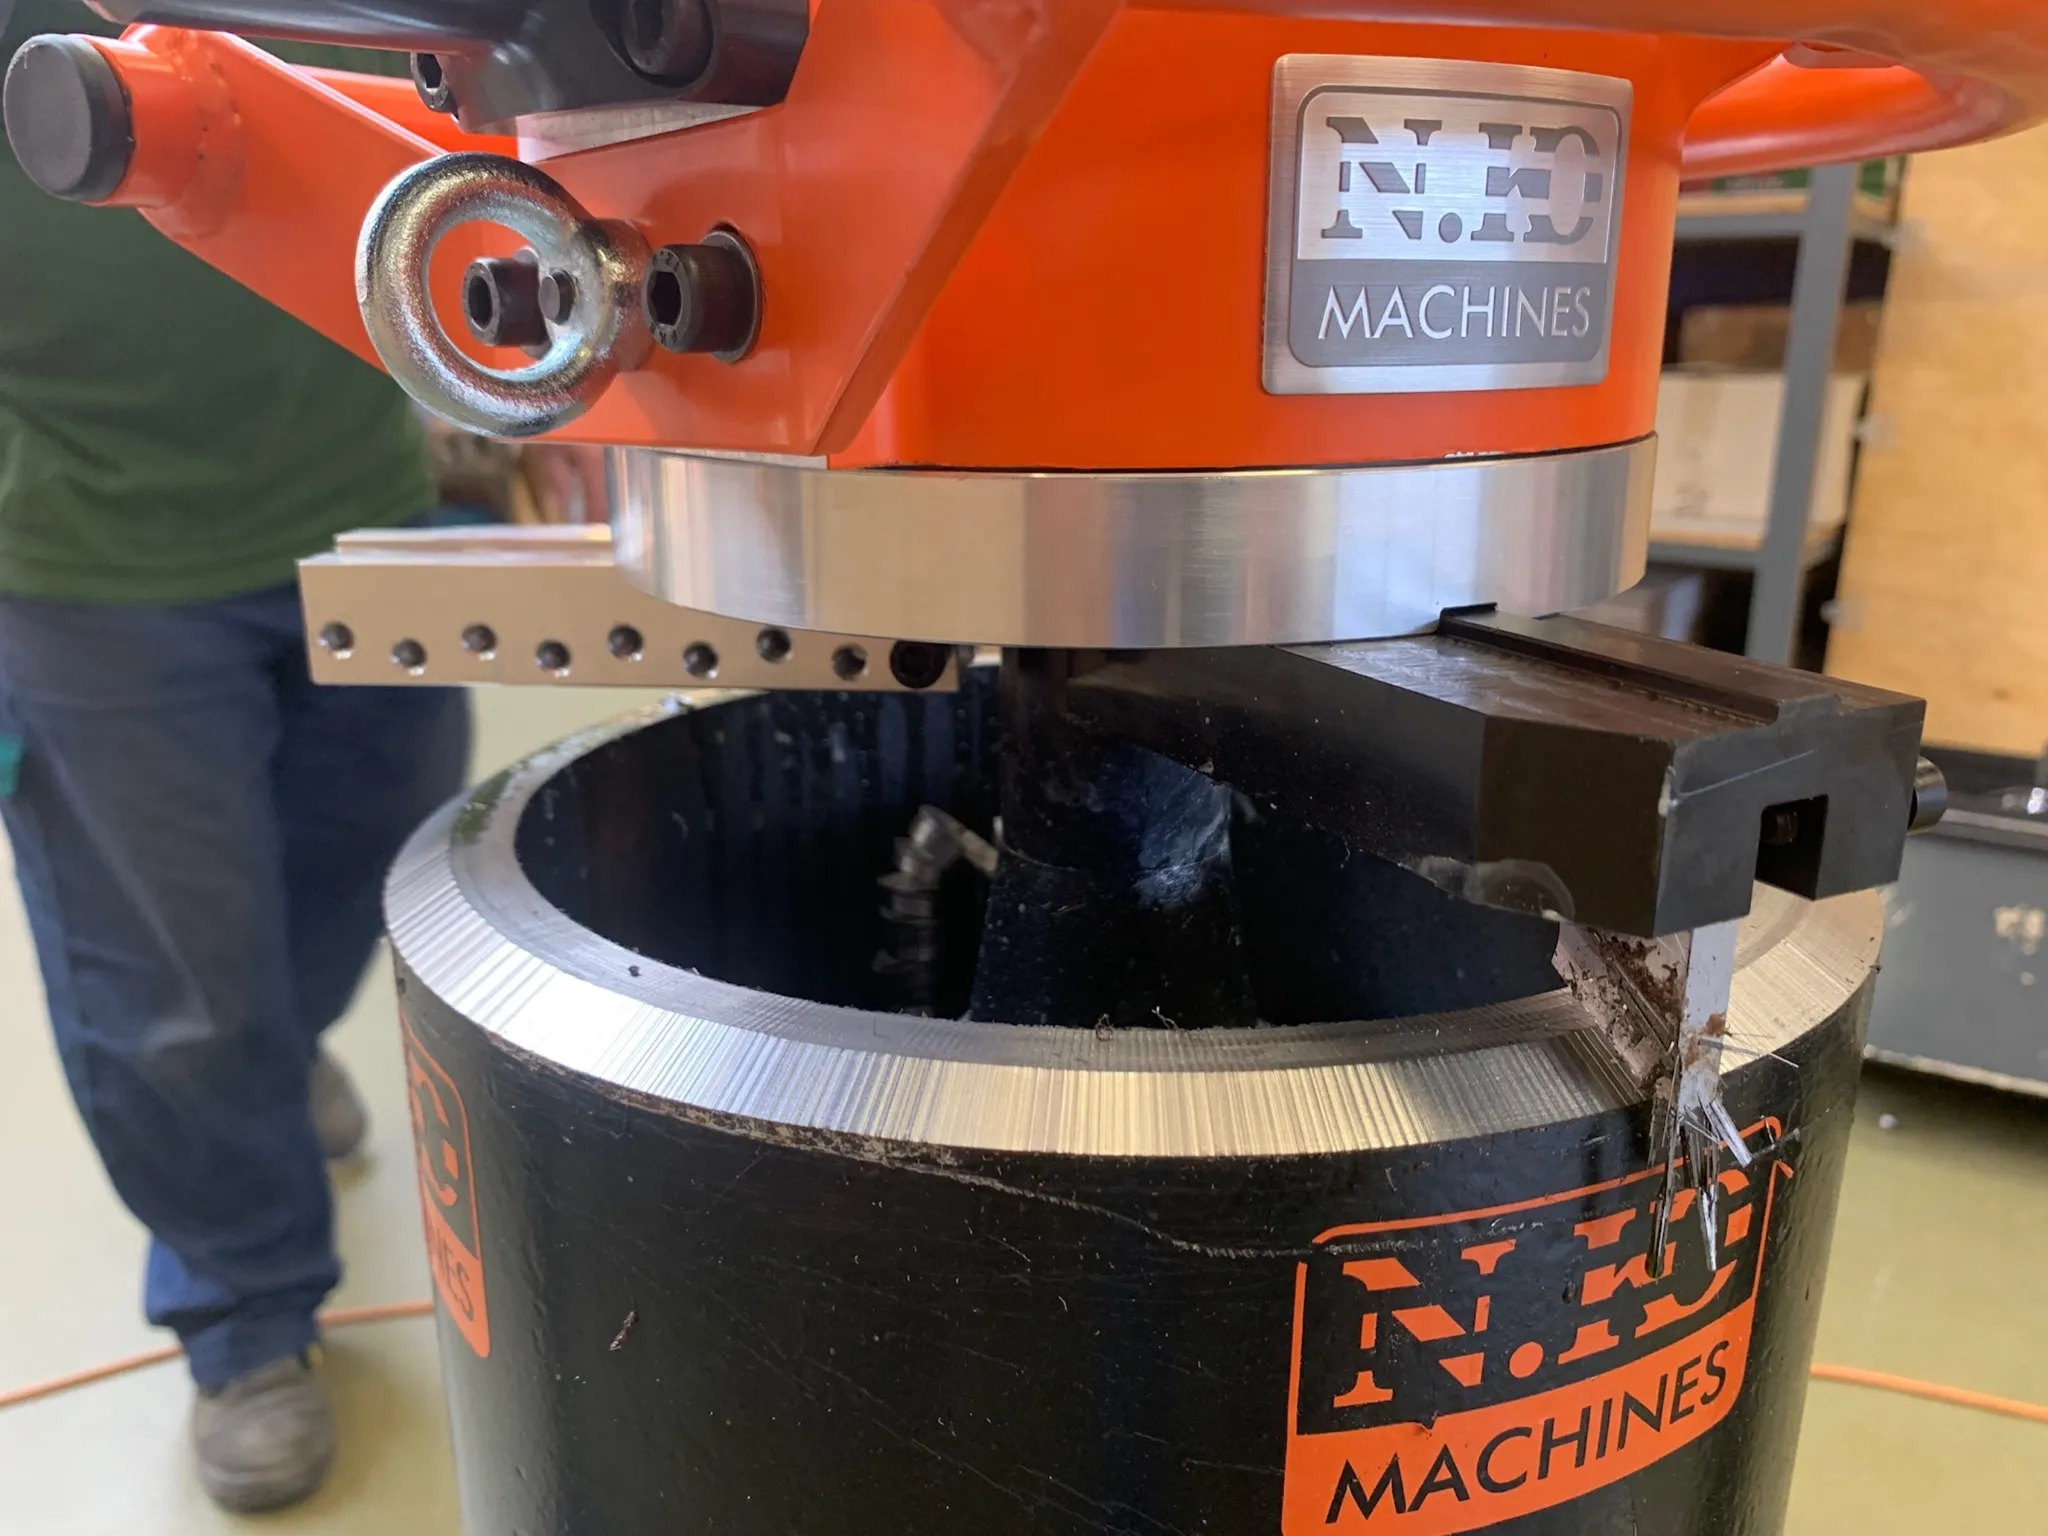
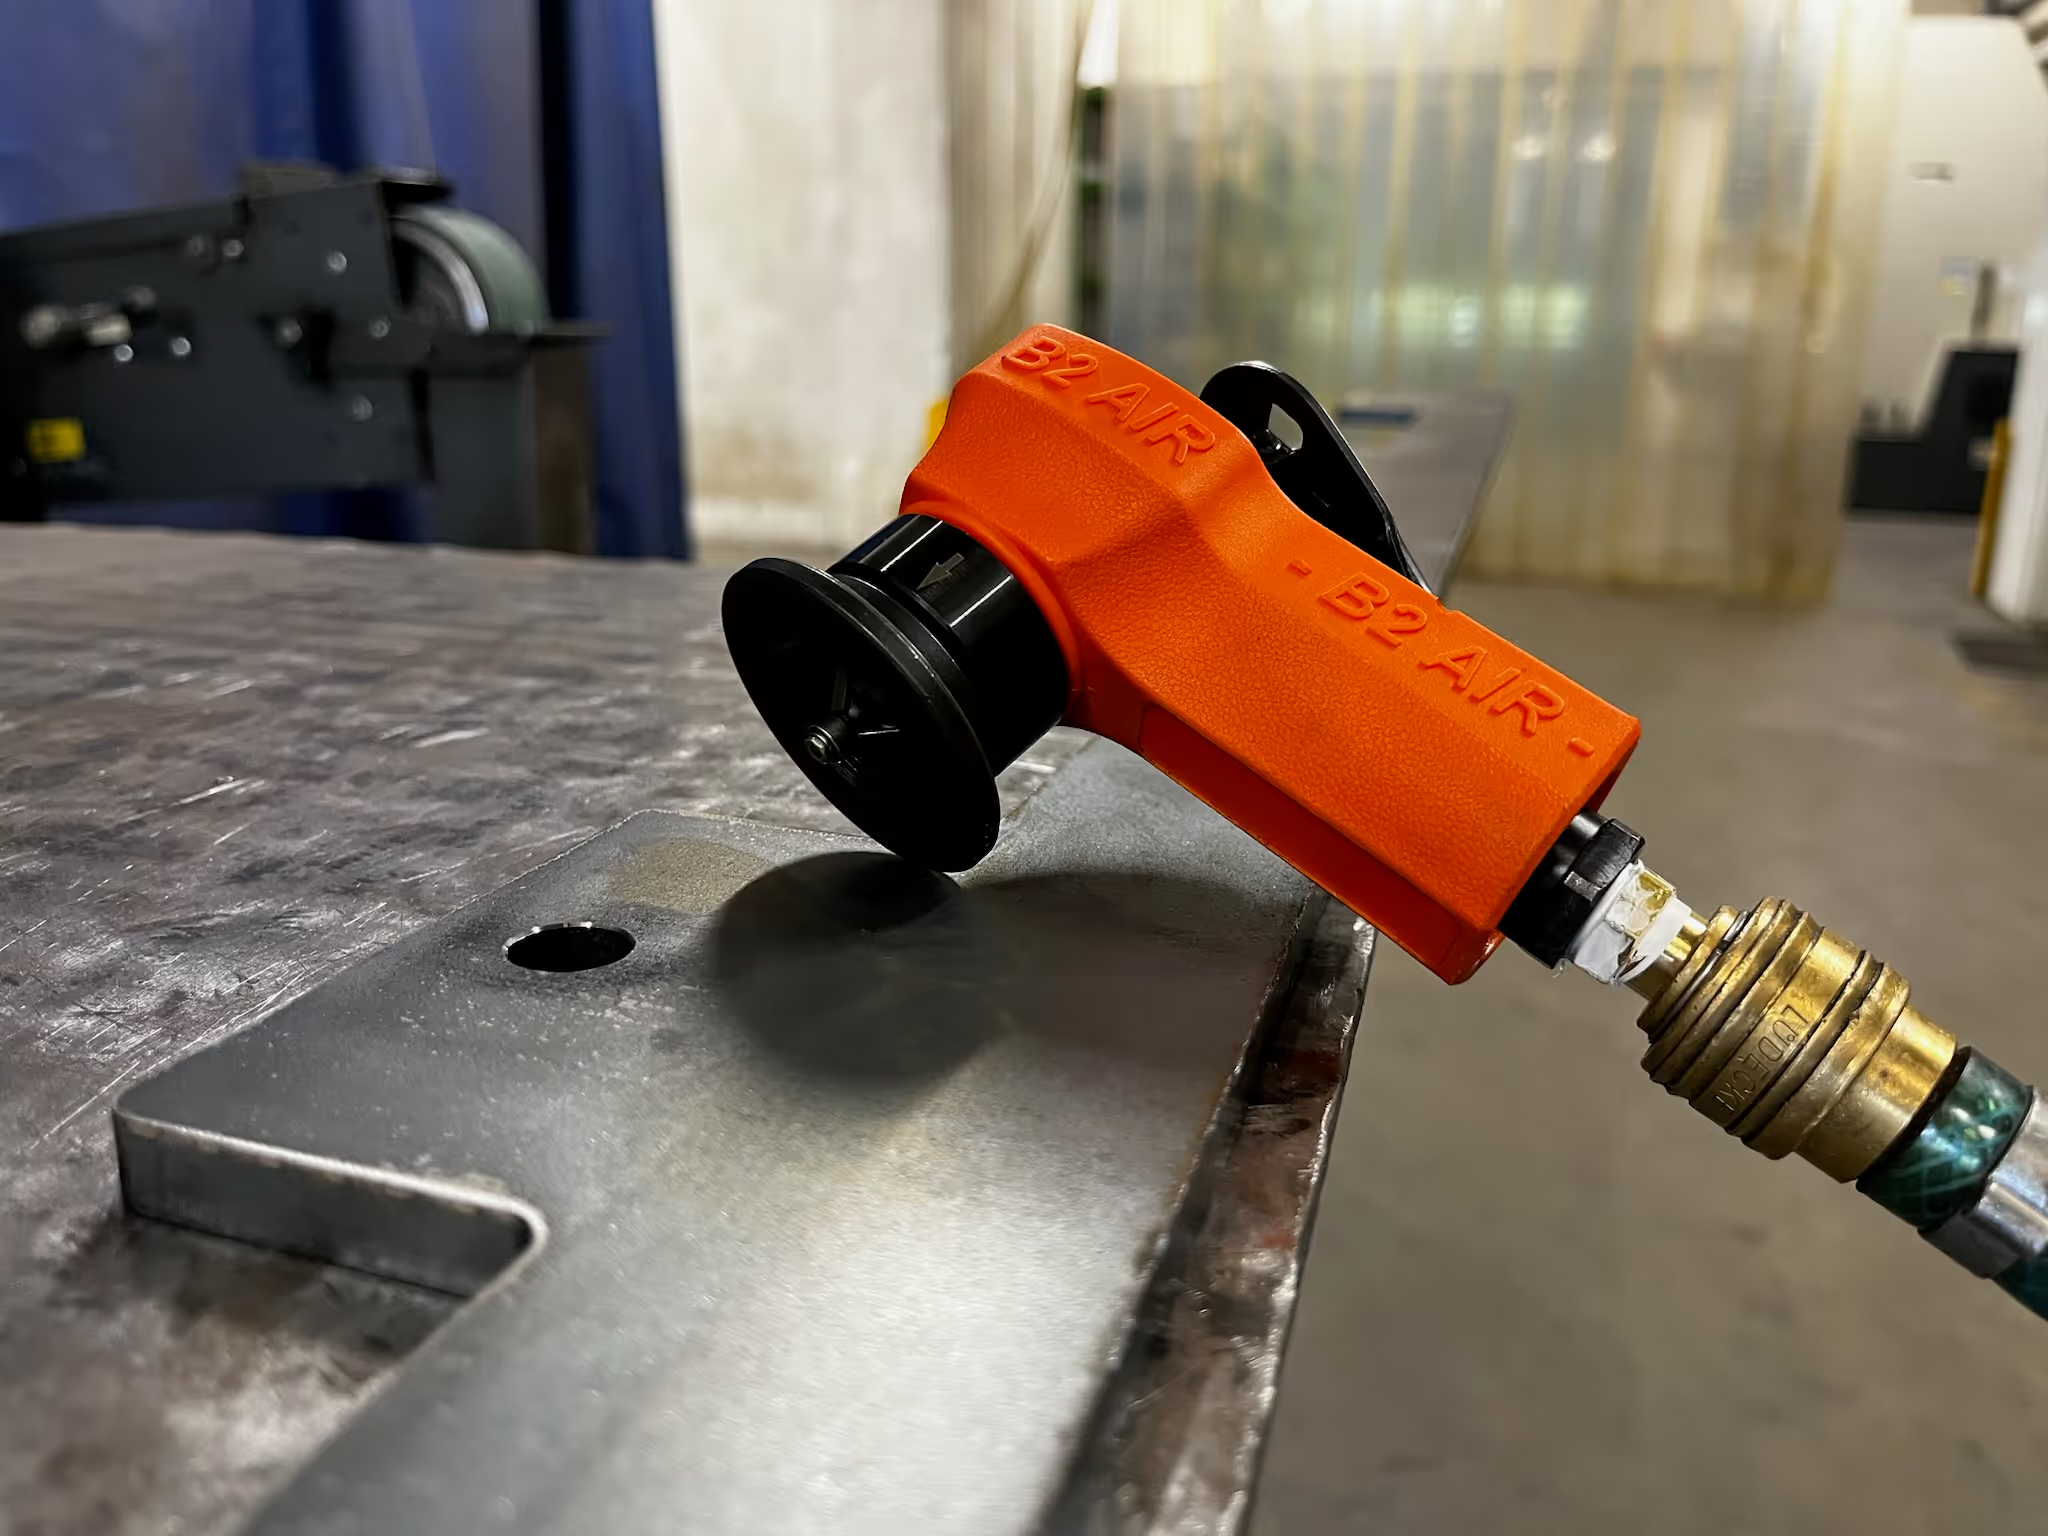
Mechanické zkosení využívá řezný nástroj k odstraňování materiálu z hrany plechu. Na rozdíl od tepelného řezání se tento proces nespoléhá na vysoké teploty k odstraňování materiálu.
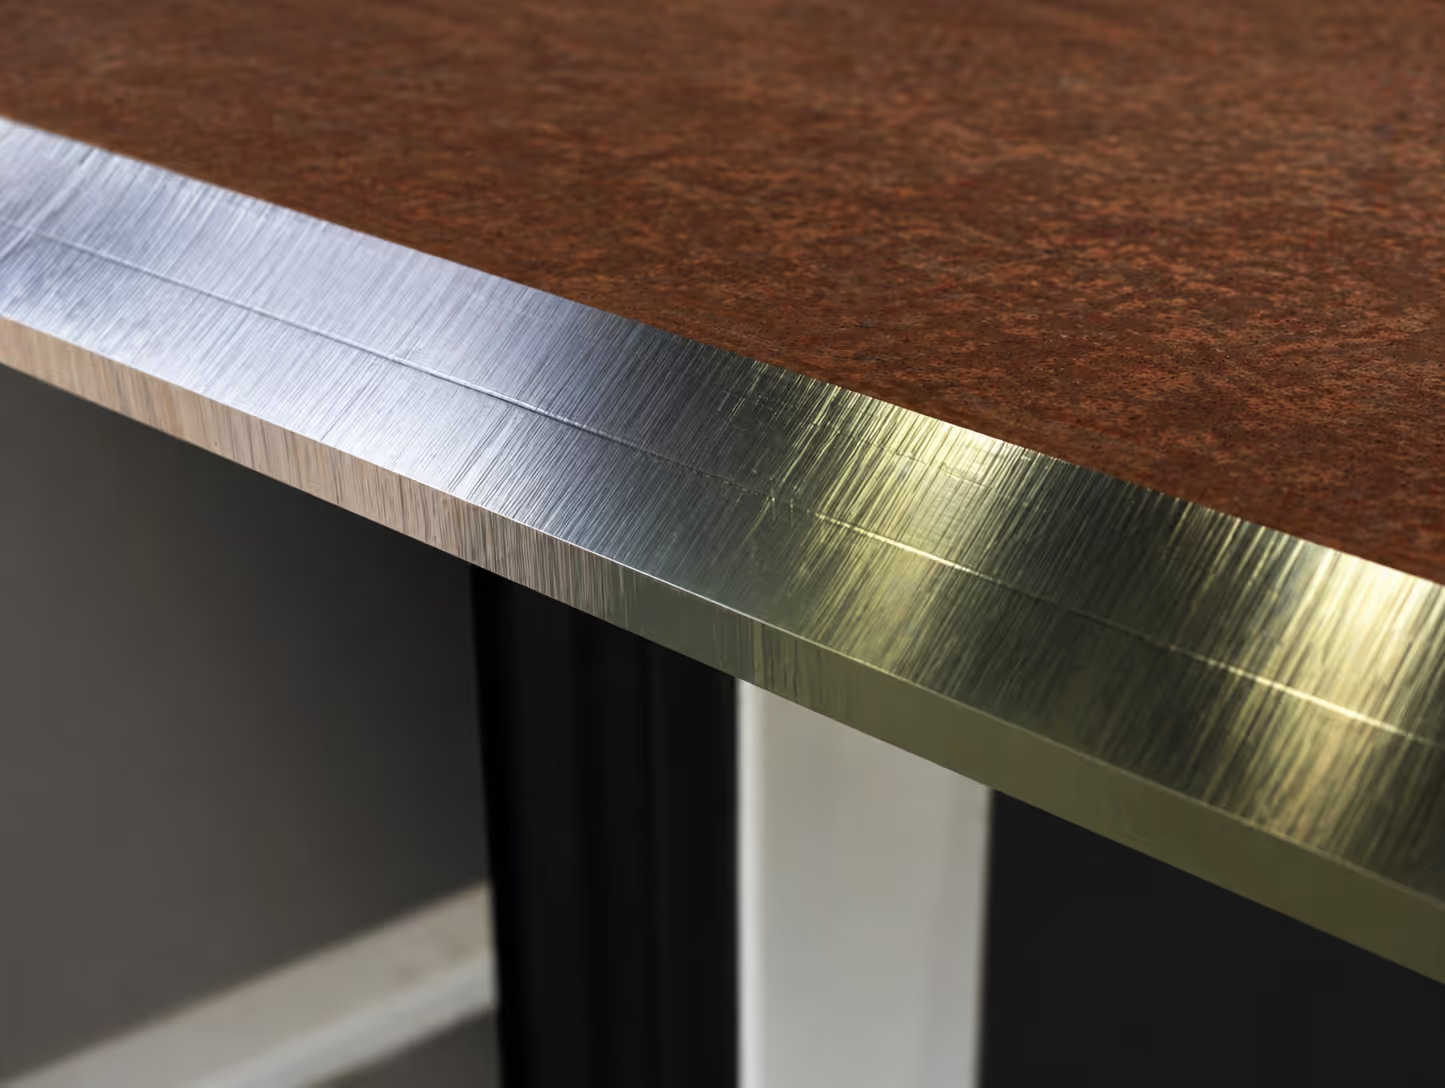
Výsledkem je obrobená hrana bez tepelně ovlivněné zóny.
To může být obzvláště cenné, když jsou požadavky na přípravu svaru náročné nebo když by jinak bylo nutné dodatečné broušení a čištění po termickém řezání.
Obrábění také umožňuje velmi přesné řízení geometrie zkosení, včetně úhlu zkosení, šířky a celkového profilu.
Tato konzistence může být důležitá nejen pro kvalitu svaru, ale také pro opakovatelnost v sériové výrobě.
Čistší hrana může znamenat méně práce ve svařovně
Jedním z klíčových rozdílů mezi termickým řezáním a mechanickým obráběním je stav hrany po operaci.
Tepelné řezání může vyžadovat dodatečné čištění, broušení nebo přípravu povrchu před svařováním. Mechanicky opracovaný zkosený okraj lze na druhou stranu často použít přímo pro další výrobní krok.
To může zjednodušit výrobní postup:
Řezání → Zkosení → Svařování
místo:
Řezání → Tepelné zkosení → Čištění/broušení → Kontrola → Svařování
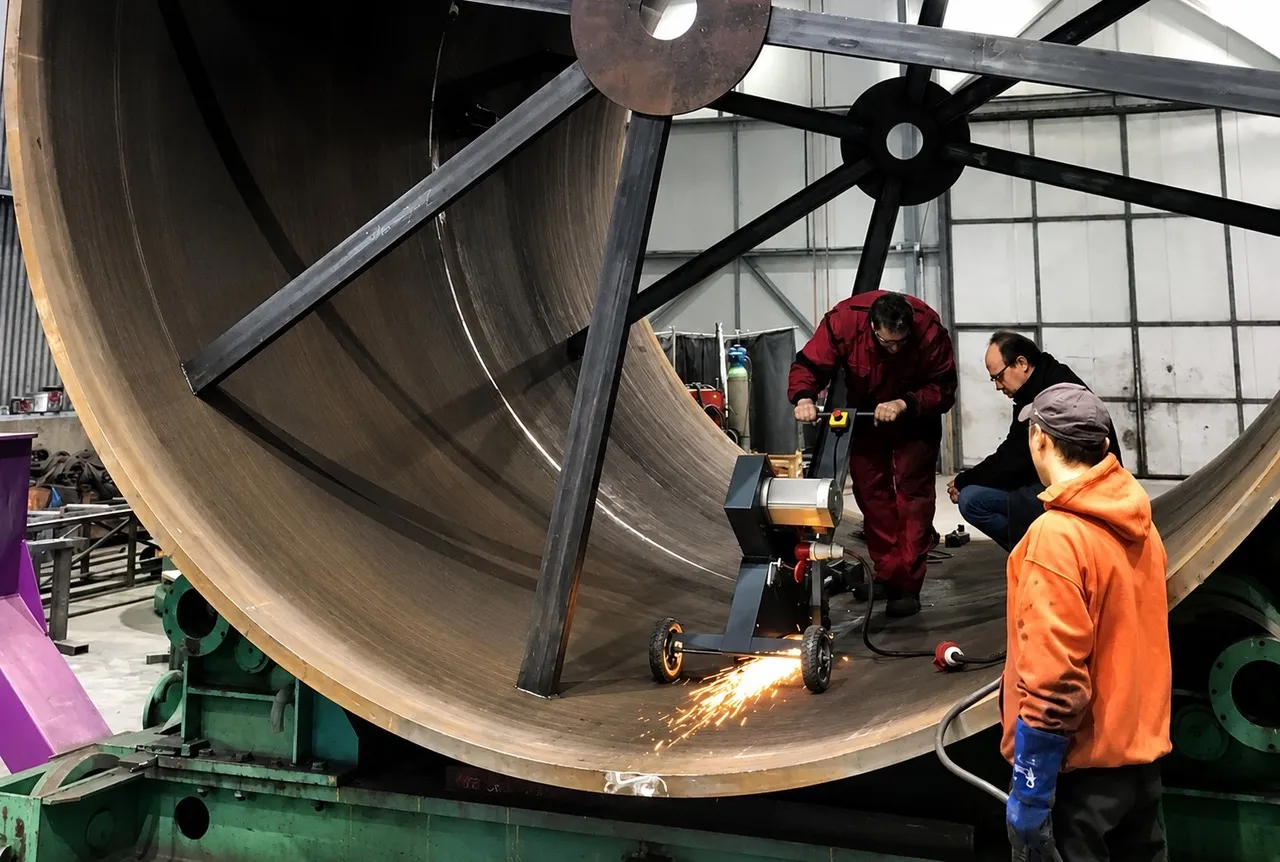
Tento rozdíl je obzvláště důležitý při práci s velkými a těžkými součástmi, kde každá další manipulační operace prodlužuje a zvyšuje složitost výrobního procesu.
Ekonomie: Rychlost řezání je jen částí rovnice
Při porovnávání technologií zkosení je lákavé zaměřit se na rychlost samotné operace zkosení.
Pro realistické ekonomické srovnání by však výrobci měli zvážit celkové náklady na výrobu hotové hrany připravené ke svařování.
To může zahrnovat:
- doba řezání nebo obrábění,
- spotřeba kyslíku a topného plynu,
- spotřeba elektřiny,
- řezné nástroje a brusné materiály,
- práce při broušení a čištění,
- manipulace s materiálem,
- inspekce,
- přepracování a opravy,
- prostoje a koordinace mezi výrobními operacemi.
Dalším faktorem, který se stává stále relevantnějším, je cena průmyslových plynů.
Rostoucí ceny kyslíku, topných plynů a dalších průmyslových plynů mohou mít znatelný dopad na provozní náklady procesů termického řezání. Pro výrobce zpracovávající velké objemy zkosených hran se proto spotřeba plynu může stát významnou součástí celkové kalkulace nákladů.
Mechanické obrábění posouvá větší část struktury nákladů směrem k obráběcímu času, elektrické energii a řezným nástrojům.
Nejúspornější řešení proto závisí na konkrétní aplikaci, tloušťce plechu, délce zkosení, požadované kvalitě hran a objemu výroby.
Kdy má mechanické zkosení největší smysl?
Neexistuje jediná technologie, která by byla ideální pro každou aplikaci.
Plazmové a autogenní řezání může být vysoce efektivní, pokud je hlavní prioritou rychlé řezání materiálu a výsledná hrana nevyžaduje významnou dodatečnou přípravu.
Mechanické zkosení se stává obzvláště atraktivním, když:
- je vyžadována vysoká kvalita svarových hran,
- důležitá je přesná a opakovatelná geometrie zkosení,
- minimalizace tepelného příkonu je žádoucí,
- mletí nebo čištění by představovalo významnou část výrobních nákladů,
- zpracovávají se velké objemy svarových hran,
- Důležité jsou konzistentní a předvídatelné výrobní časy.
Skutečná volba se týká celého výrobního procesu
Plazmové řezání, řezání autogenem a mechanické obrábění mají své místo v moderním zpracování oceli.
Rozhodnutí by však nemělo být založeno pouze na rychlosti jedné jednotlivé operace.
Důležitější otázkou je:
Kolik času, práce a peněz je potřeba k vytvoření skutečně svařitelné hrany?
Z tohoto pohledu může mechanické zkosení poskytnout přesvědčivou alternativu k tepelnému zkosení.
Čistá a přesně opracovaná hrana bez tepelně ovlivněné zóny může zjednodušit následné svařovací operace, snížit potřebu dodatečné povrchové úpravy a snížit celkové množství ruční práce.
Pro výrobce ocelových konstrukcí proto mechanické zkosení není jen otázkou kvality hran. Může být také způsobem, jak zjednodušit výrobní proces, zlepšit konzistenci a udržet si lepší kontrolu nad celkovými výrobními náklady.