





Plasma et oxycombustion : des solutions rapides et largement utilisées
Les technologies de découpe thermique occupent une place bien établie dans la fabrication de l'acier.
La découpe plasma offre une productivité élevée pour une large gamme d'épaisseurs de tôle, tandis que la découpe oxyacétylénique reste une solution éprouvée, notamment pour les tôles épaisses. Ces deux technologies permettent également de combiner la découpe et la préparation des chanfreins en une seule opération.
Leurs principaux avantages sont la productivité, la flexibilité et la capacité de traiter de grands volumes de matériaux.
Cependant, le principe même qui rend ces technologies efficaces engendre aussi certaines limites.
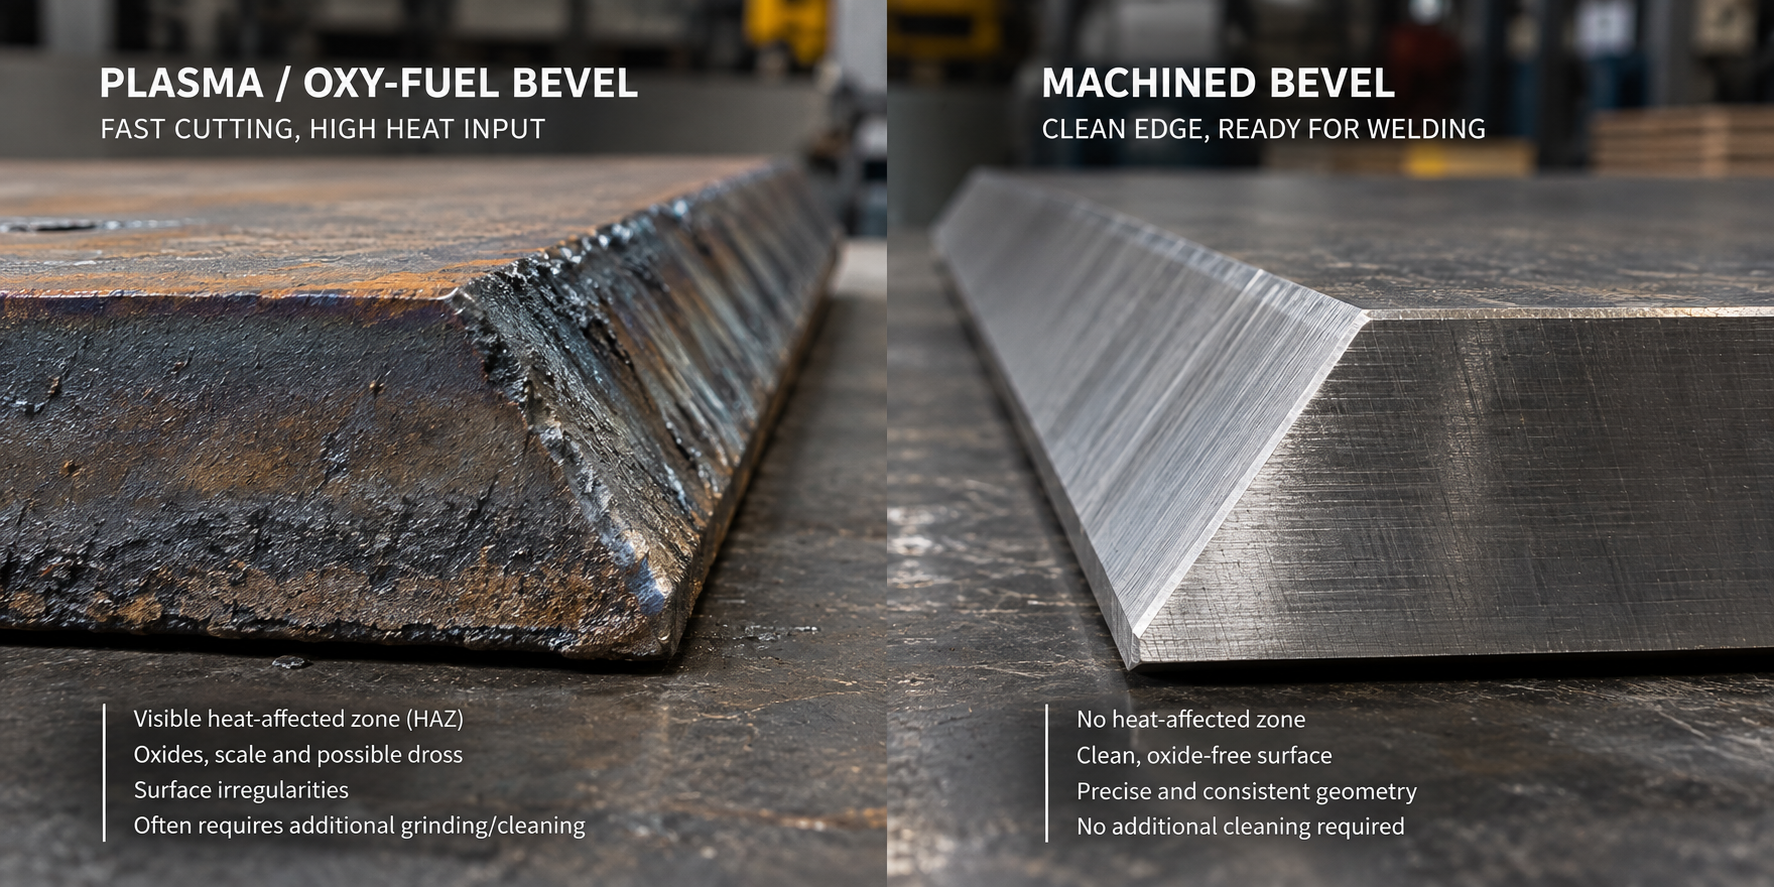
Lors de la découpe, le matériau est exposé à des températures élevées, ce qui entraîne la formation d'une zone affectée thermiquement (ZAT) le long du bord de coupe.
Zones affectées par la chaleur et état de surface
Lors de la découpe plasma ou oxycoupage, la zone immédiatement adjacente à la coupe est exposée à une chaleur importante. Selon le matériau, l'épaisseur de la plaque et les paramètres de découpe, cela peut entraîner des modifications de la structure et des propriétés locales du matériau.
Le processus de découpe peut également laisser des oxydes, de la calamine, des scories ou d'autres irrégularités de surface sur le bord.
Pour certaines applications, cela est parfaitement acceptable. Cependant, pour les structures soudées plus exigeantes, l'état de surface du chanfrein peut devoir répondre à des exigences spécifiques avant le soudage.
Cela peut rendre nécessaire une préparation supplémentaire des bords.
Que se passe-t-il après le chanfreinage thermique ?
La création du biseau n'est pas toujours la fin du processus.
En fonction de la qualité de soudure requise et de l'application spécifique, les bords coupés thermiquement peuvent nécessiter des opérations supplémentaires telles que :
- élimination des oxydes et du tartre,
- meulage de la surface biseautée,
- élimination des scories,
- nettoyage avant soudage,
- correction des irrégularités des bords,
- Inspection dimensionnelle et géométrique.
Chaque opération supplémentaire nécessite du temps, de la main-d'œuvre et de la manutention.
Lorsqu'on traite des centaines ou des milliers de mètres de bords de soudure, même une opération supplémentaire relativement courte peut avoir un impact significatif sur la productivité globale.
Usinage mécanique : une approche différente du chanfreinage
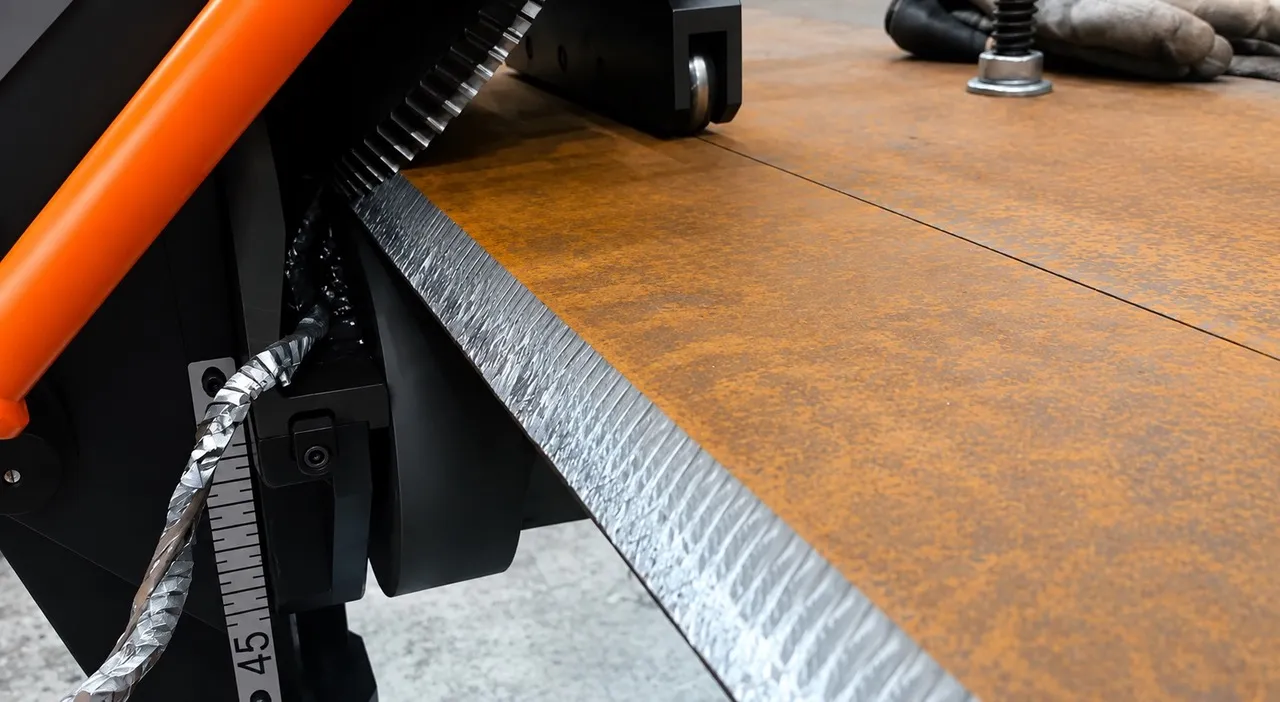
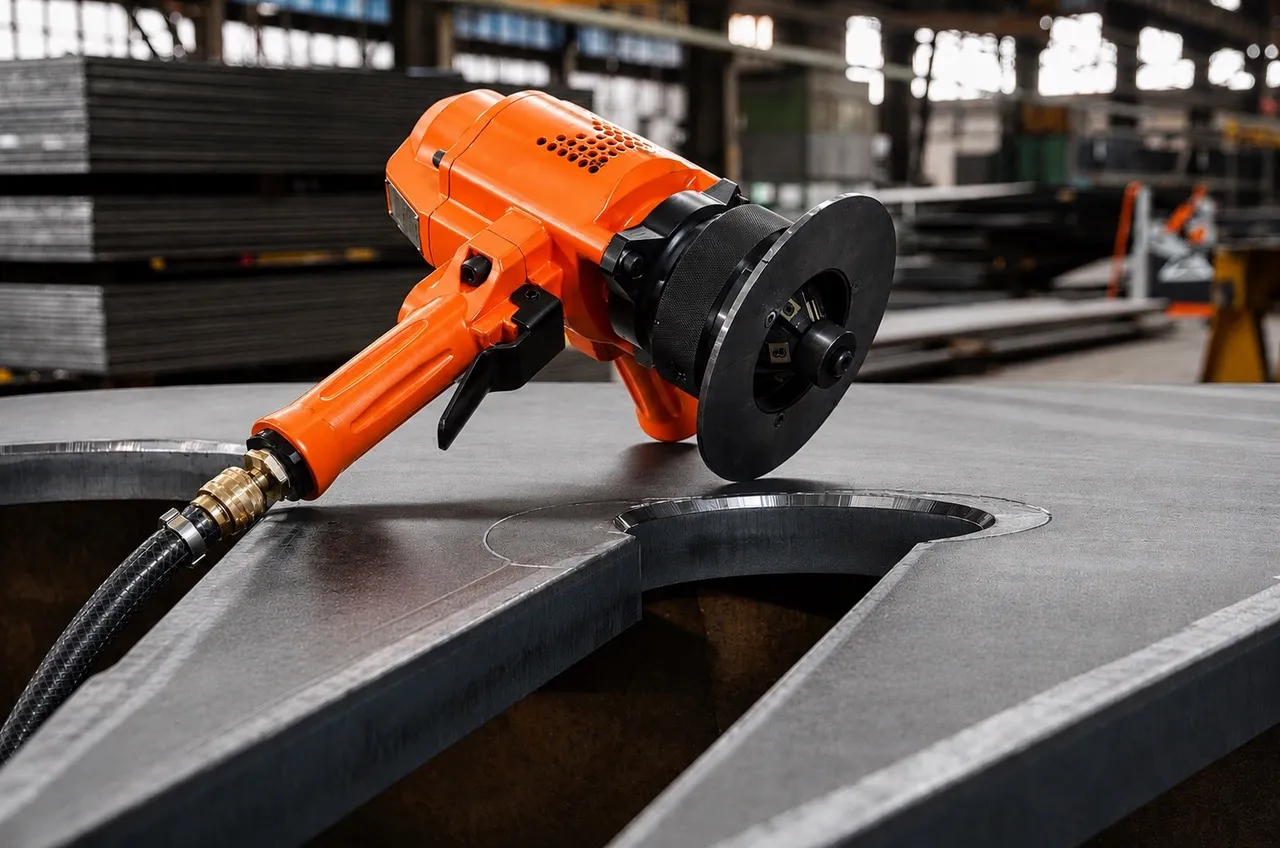
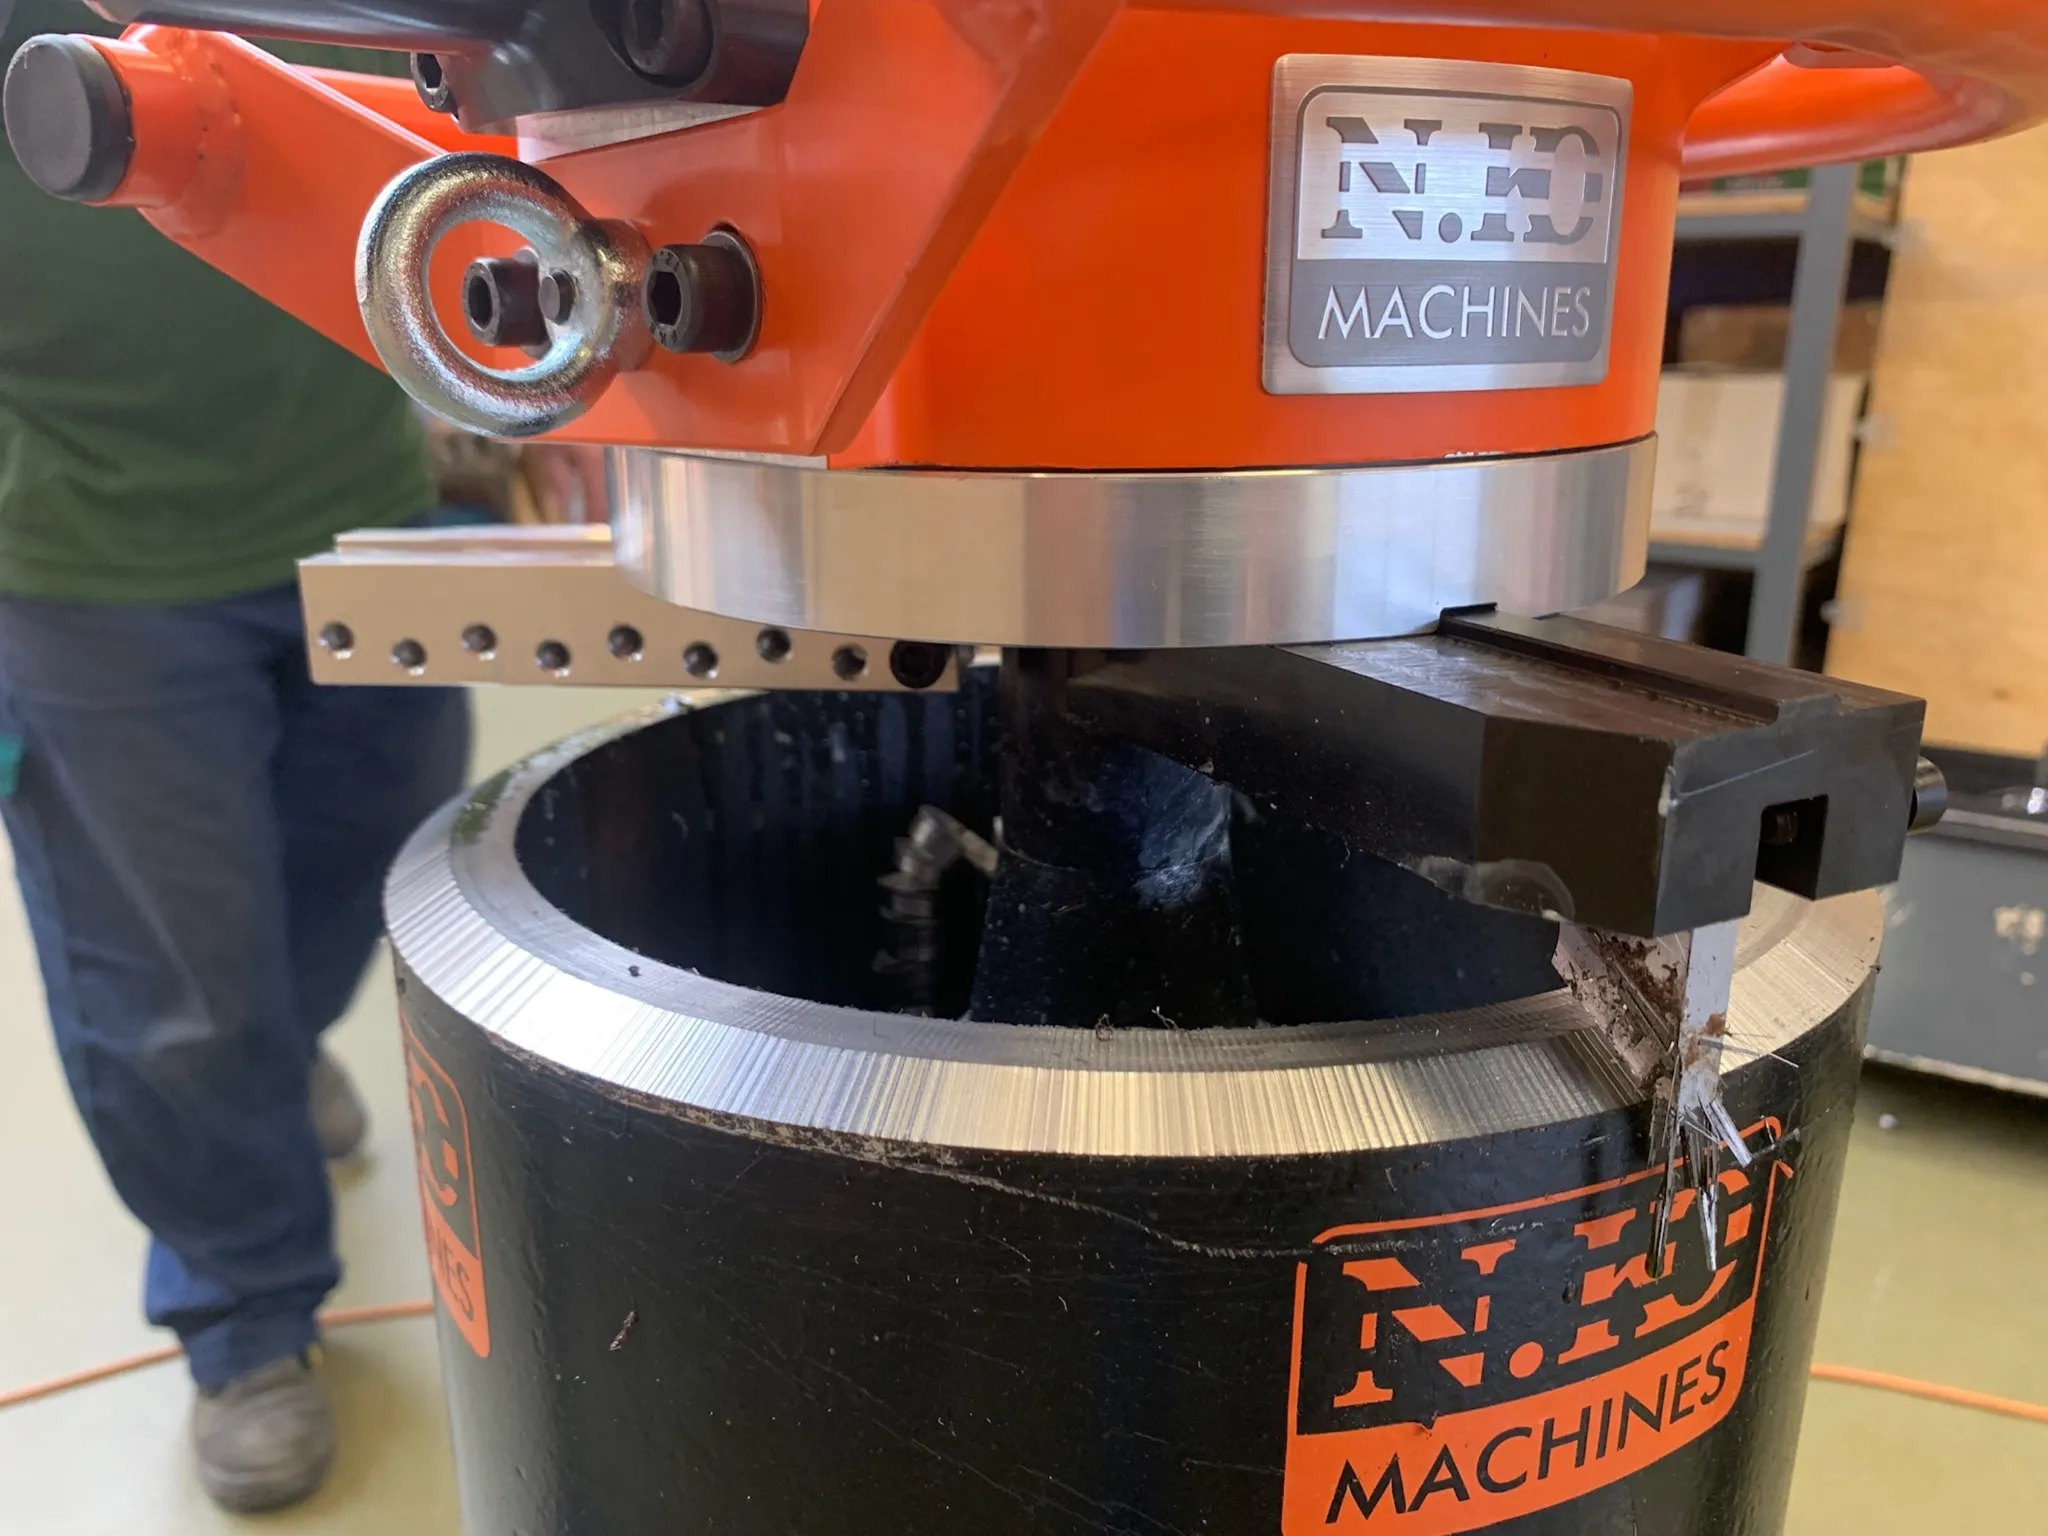
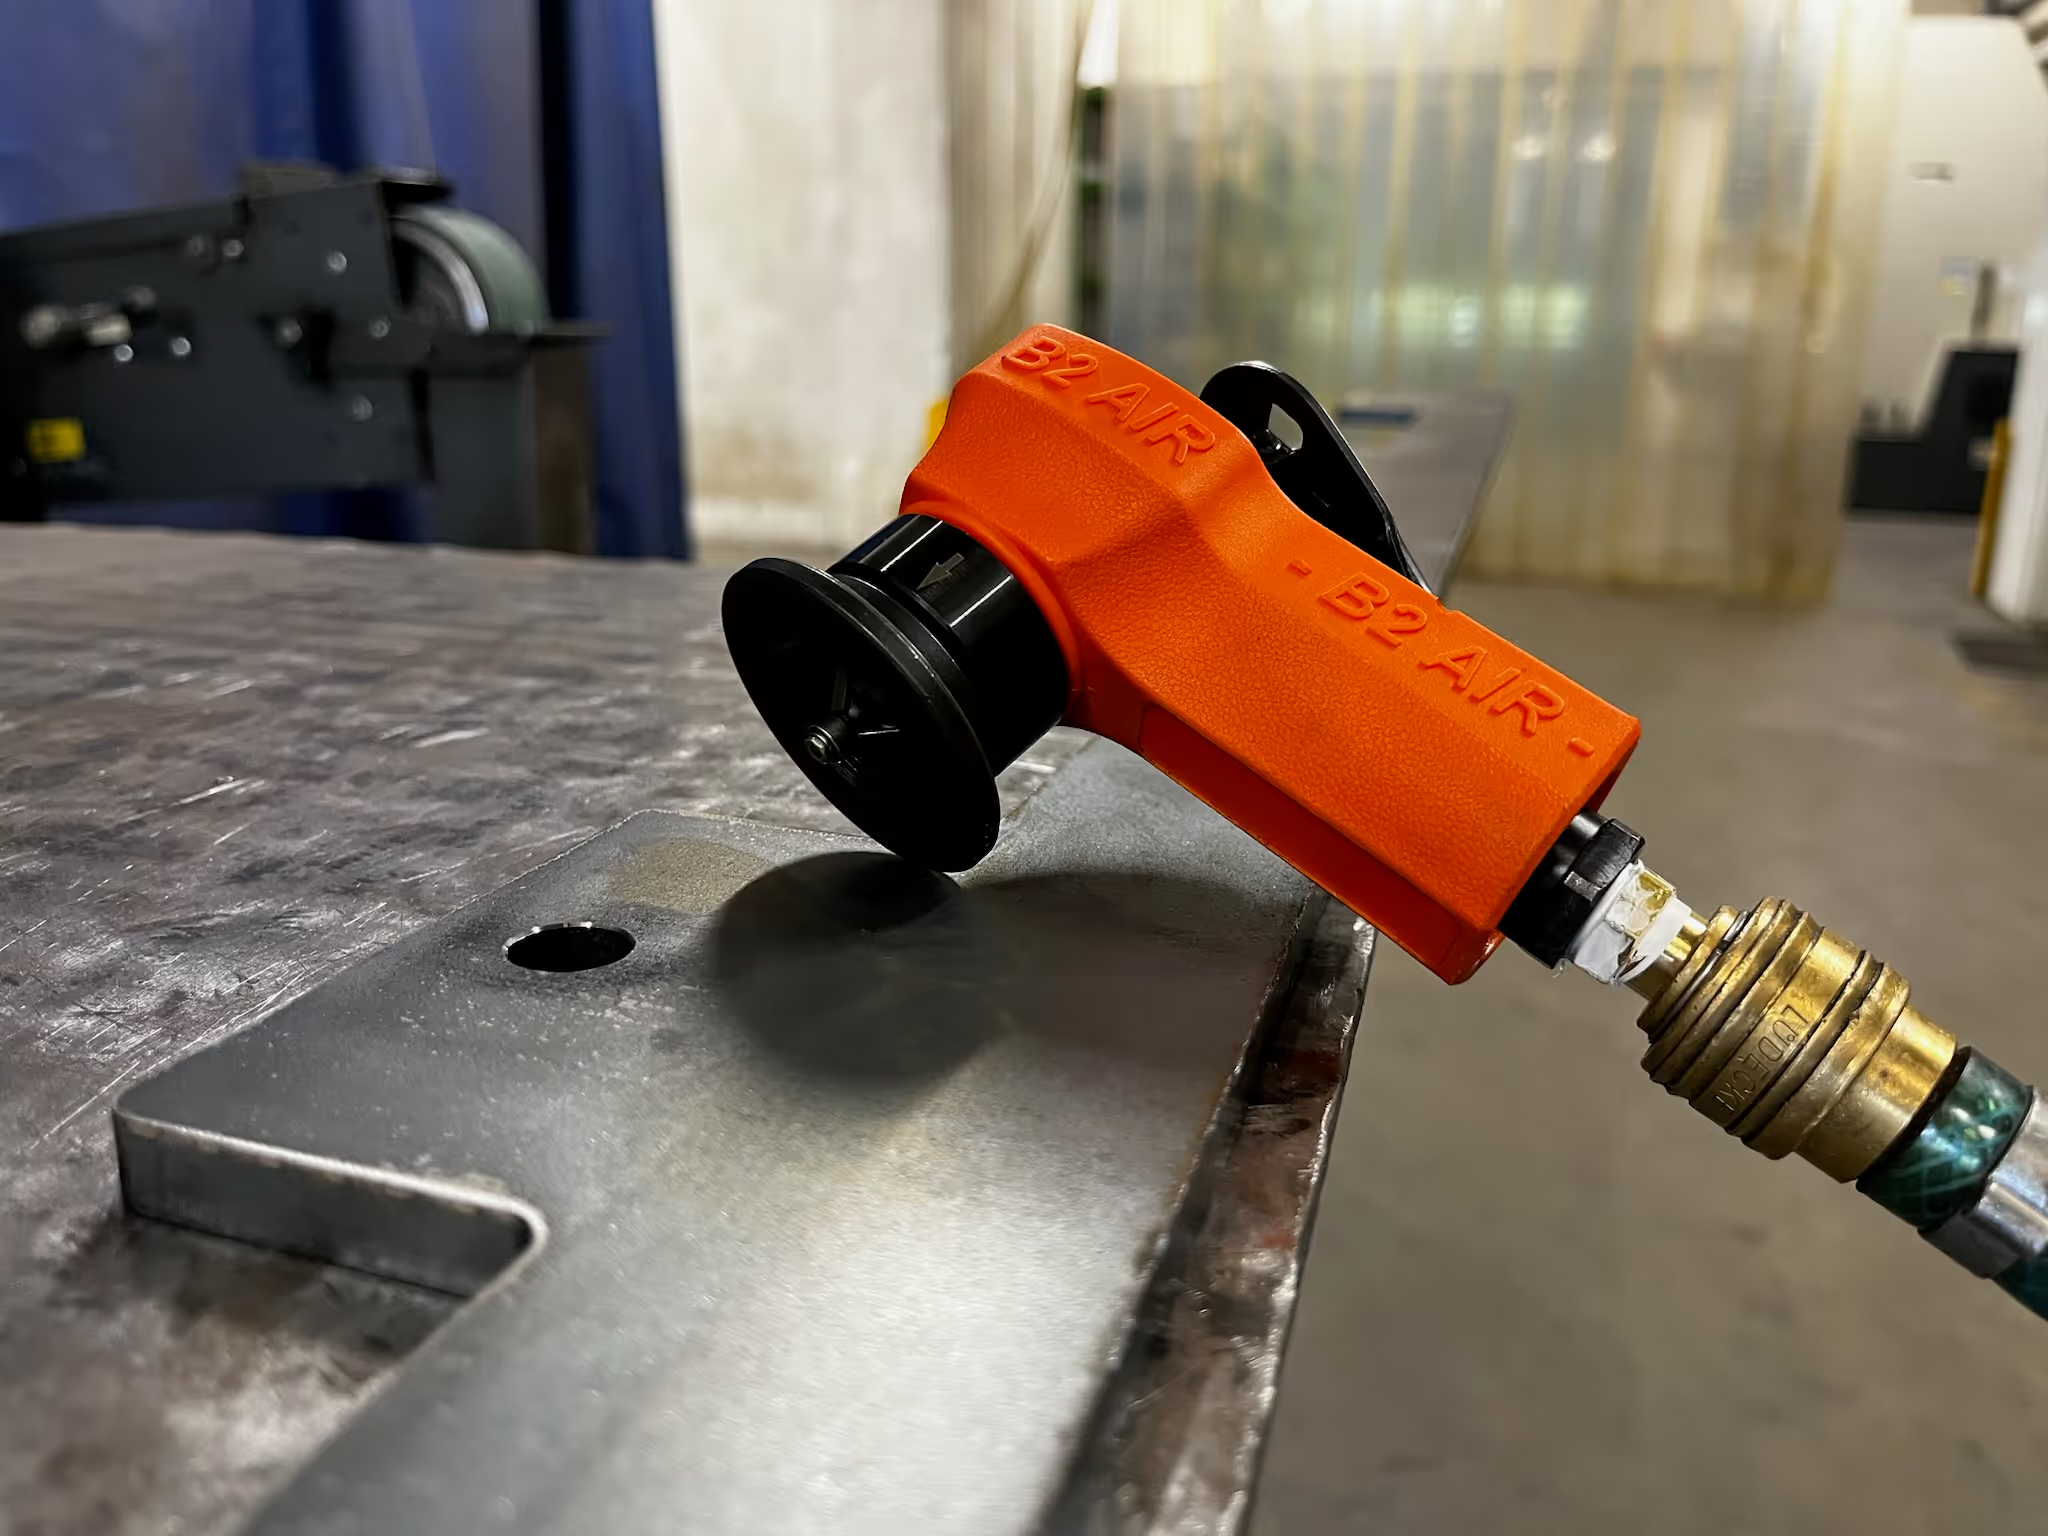
Le chanfreinage mécanique utilise un outil de coupe pour enlever de la matière du bord de la plaque. Contrairement à la découpe thermique, ce procédé ne nécessite pas de hautes températures pour enlever la matière.
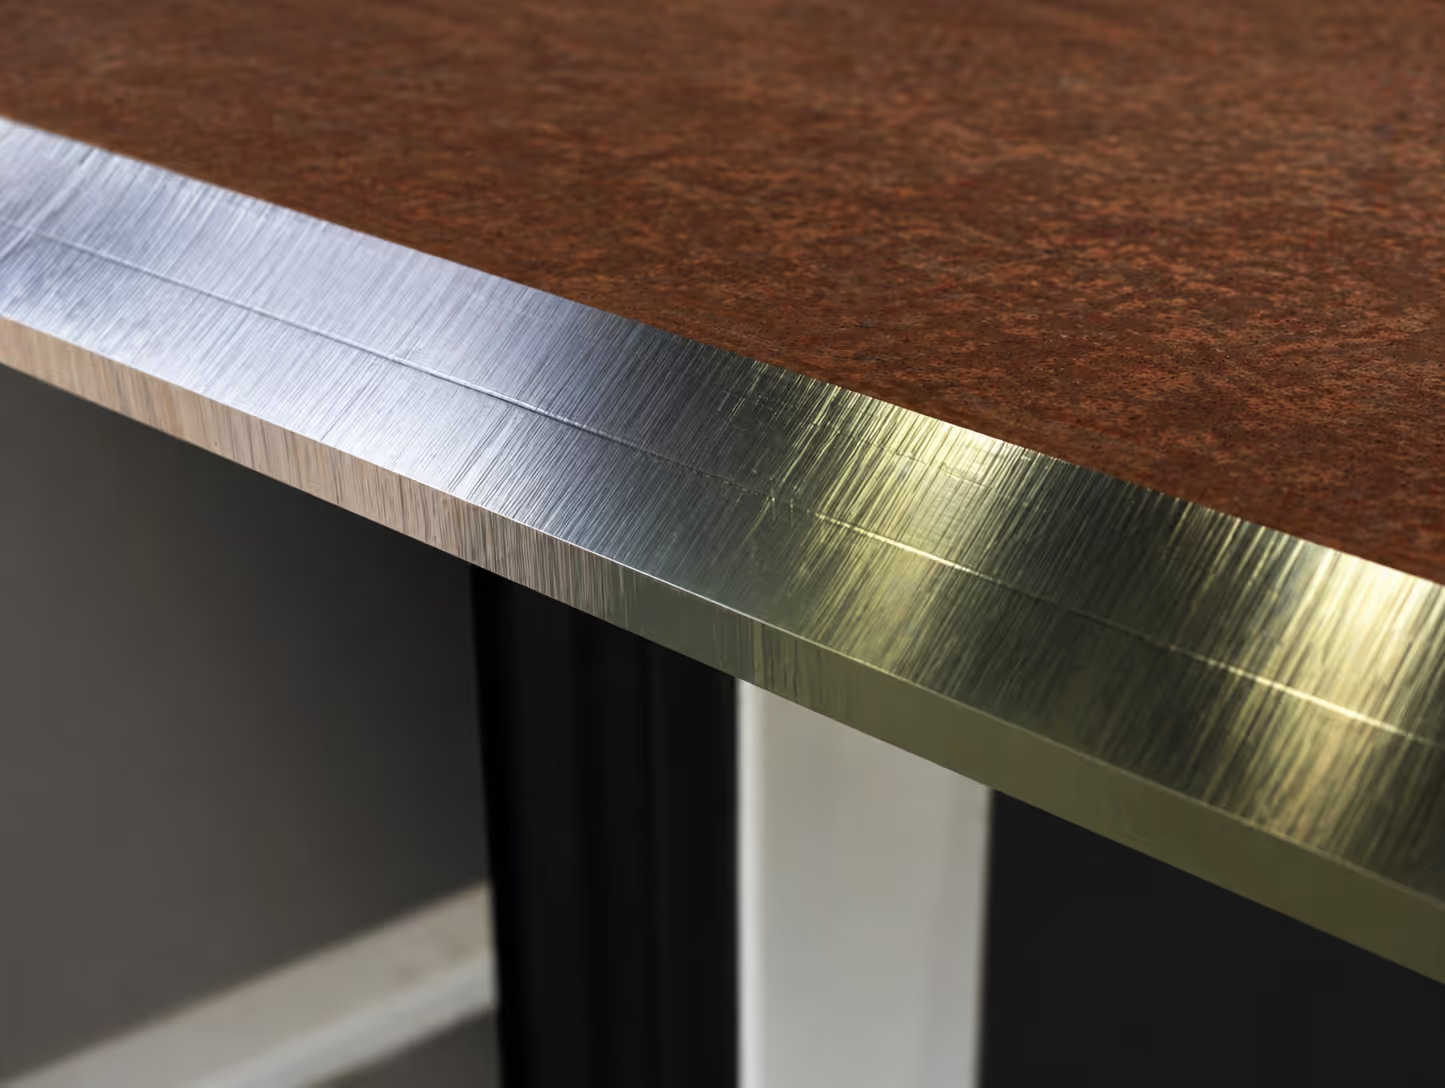
Le résultat est un bord usiné sans zone affectée thermiquement.
Cela peut s'avérer particulièrement précieux lorsque les exigences de préparation des soudures sont élevées ou lorsqu'un meulage et un nettoyage supplémentaires après la découpe thermique seraient autrement nécessaires.
L'usinage permet également de contrôler très précisément la géométrie du chanfrein, notamment son angle, sa largeur et son profil général.
Cette constance peut être importante non seulement pour la qualité des soudures, mais aussi pour la reproductibilité dans la production en série.
Un bord plus net peut signifier moins de travail à l'atelier de soudure
L'une des principales différences entre la découpe thermique et l'usinage mécanique réside dans l'état du bord après l'opération.
Le découpage thermique peut nécessiter un nettoyage, un meulage ou une préparation de surface supplémentaires avant le soudage. En revanche, un chanfrein usiné mécaniquement peut souvent être utilisé directement pour l'étape de fabrication suivante.
Cela peut simplifier le flux de production :
Découpe → Chanfreinage → Soudage
au lieu de:
Découpe → Chanfreinage thermique → Nettoyage/Meulage → Inspection → Soudage
Cette différence devient particulièrement pertinente lorsqu'on travaille avec des composants volumineux et lourds, où chaque opération de manutention supplémentaire allonge et complexifie le processus de production.
Économie : La vitesse de coupe n'est qu'une partie de l'équation
Lorsqu'on compare les technologies de chanfreinage, il est tentant de se concentrer sur la vitesse de l'opération de chanfreinage elle-même.
Pour une comparaison économique réaliste, les fabricants devraient toutefois prendre en compte le coût total de production d'un bord fini prêt à souder.
Cela peut inclure :
- temps de découpe ou d'usinage,
- consommation d'oxygène et de gaz combustible,
- consommation d'électricité,
- outils de coupe et abrasifs,
- main-d'œuvre pour le broyage et le nettoyage,
- manutention des matériaux,
- inspection,
- retouches et corrections,
- temps d'arrêt et coordination entre les opérations de production.
Un autre facteur qui devient de plus en plus important est le coût des gaz industriels.
La hausse des prix de l'oxygène, des gaz combustibles et autres gaz industriels peut avoir un impact significatif sur les coûts d'exploitation des procédés de découpe thermique. Pour les fabricants traitant de grands volumes de bords biseautés, la consommation de gaz peut donc représenter une part importante du calcul des coûts globaux.
L'usinage mécanique déplace une part plus importante de la structure des coûts vers le temps d'usinage, l'énergie électrique et les outils de coupe.
La solution la plus économique dépend donc de l'application spécifique, de l'épaisseur de la plaque, de la longueur du biseau, de la qualité de bord requise et du volume de production.
Quand le chanfreinage mécanique est-il le plus judicieux ?
Il n'existe pas de technologie unique idéale pour toutes les applications.
La découpe au plasma et à l'oxycoupage peut être très efficace lorsque la priorité est la rapidité de découpe du matériau et que le bord obtenu ne nécessite pas de préparation supplémentaire importante.
Le chanfreinage mécanique devient particulièrement intéressant lorsque :
- Une qualité élevée des bords de soudure est requise.
- Une géométrie de biseau précise et répétable est importante.
- Il est souhaitable de minimiser l'apport de chaleur.
- Le broyage ou le nettoyage représenteraient une part importante des coûts de production.
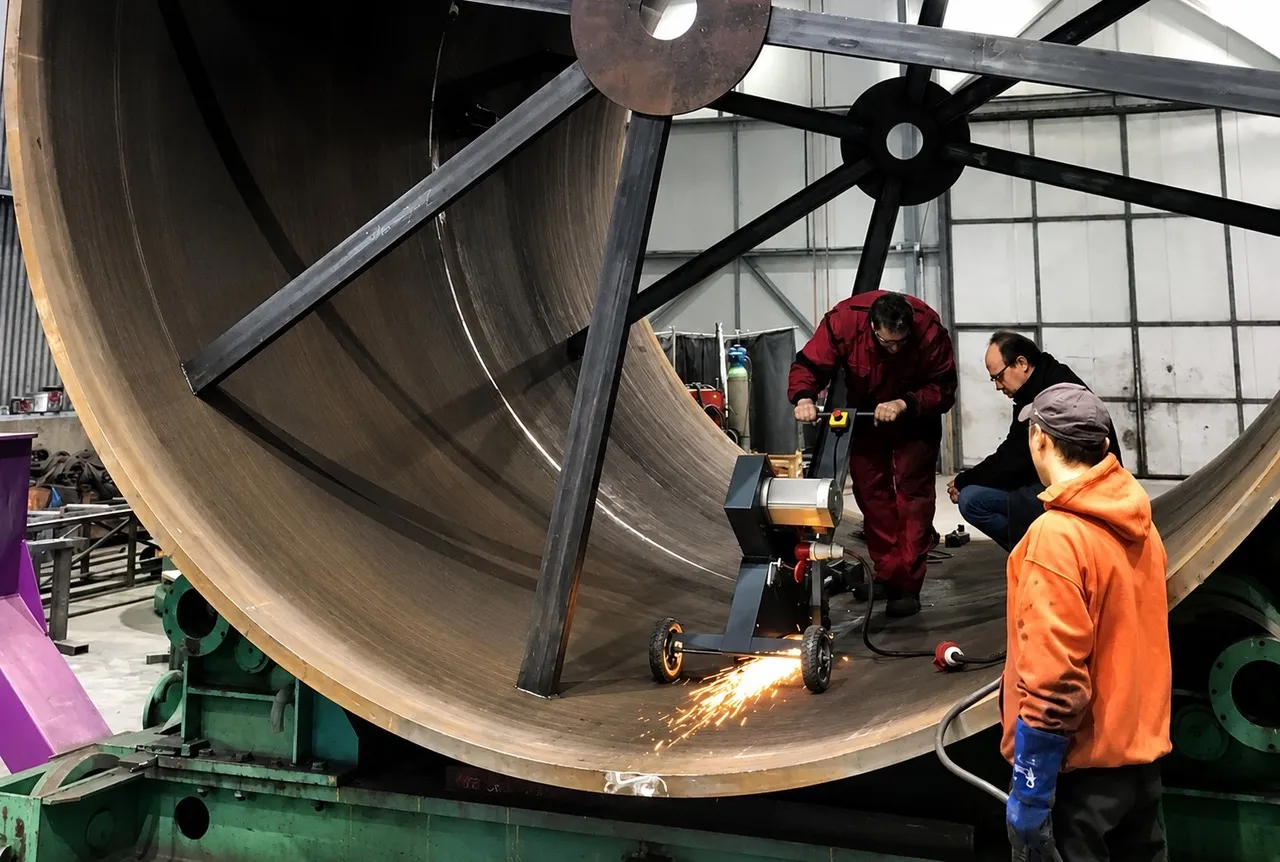
- de grands volumes de bords de soudure sont traités,
- Des délais de production constants et prévisibles sont importants.
Le véritable choix concerne l'ensemble du processus de fabrication.
La découpe au plasma, la découpe oxyacétylénique et l'usinage mécanique ont tous leur place dans la fabrication moderne de l'acier.
La décision ne doit cependant pas reposer uniquement sur la rapidité d'une seule opération.
La question la plus importante est :
Combien de temps, de travail et d'argent faut-il pour produire un bord véritablement prêt à être soudé ?
De ce point de vue, le chanfreinage mécanique peut constituer une alternative intéressante au chanfreinage thermique.
Un bord propre et usiné avec précision, sans zone affectée thermiquement, peut simplifier les opérations de soudage ultérieures, réduire le besoin de finitions supplémentaires et diminuer la quantité globale de travail manuel.
Pour les fabricants d'acier, le chanfreinage mécanique ne se limite donc pas à la qualité des bords. Il peut aussi permettre de simplifier le processus de fabrication, d'améliorer la régularité et de mieux maîtriser les coûts de production.