





Plazma i paliwo tlenowe: szybkie i powszechnie stosowane rozwiązania
Technologie cięcia termicznego mają ugruntowaną pozycję w obróbce stali.
Cięcie plazmowe zapewnia wysoką wydajność w szerokim zakresie grubości blach, natomiast cięcie tlenowo-paliwowe pozostaje sprawdzonym rozwiązaniem, szczególnie w przypadku grubych blach. Obie technologie można również wykorzystać do łączenia cięcia materiału i przygotowania krawędzi w ramach jednego procesu.
Ich głównymi zaletami są wydajność, elastyczność i możliwość przetwarzania dużych ilości materiału.
Jednak sama zasada, która sprawia, że technologie te są skuteczne, stwarza również pewne ograniczenia.
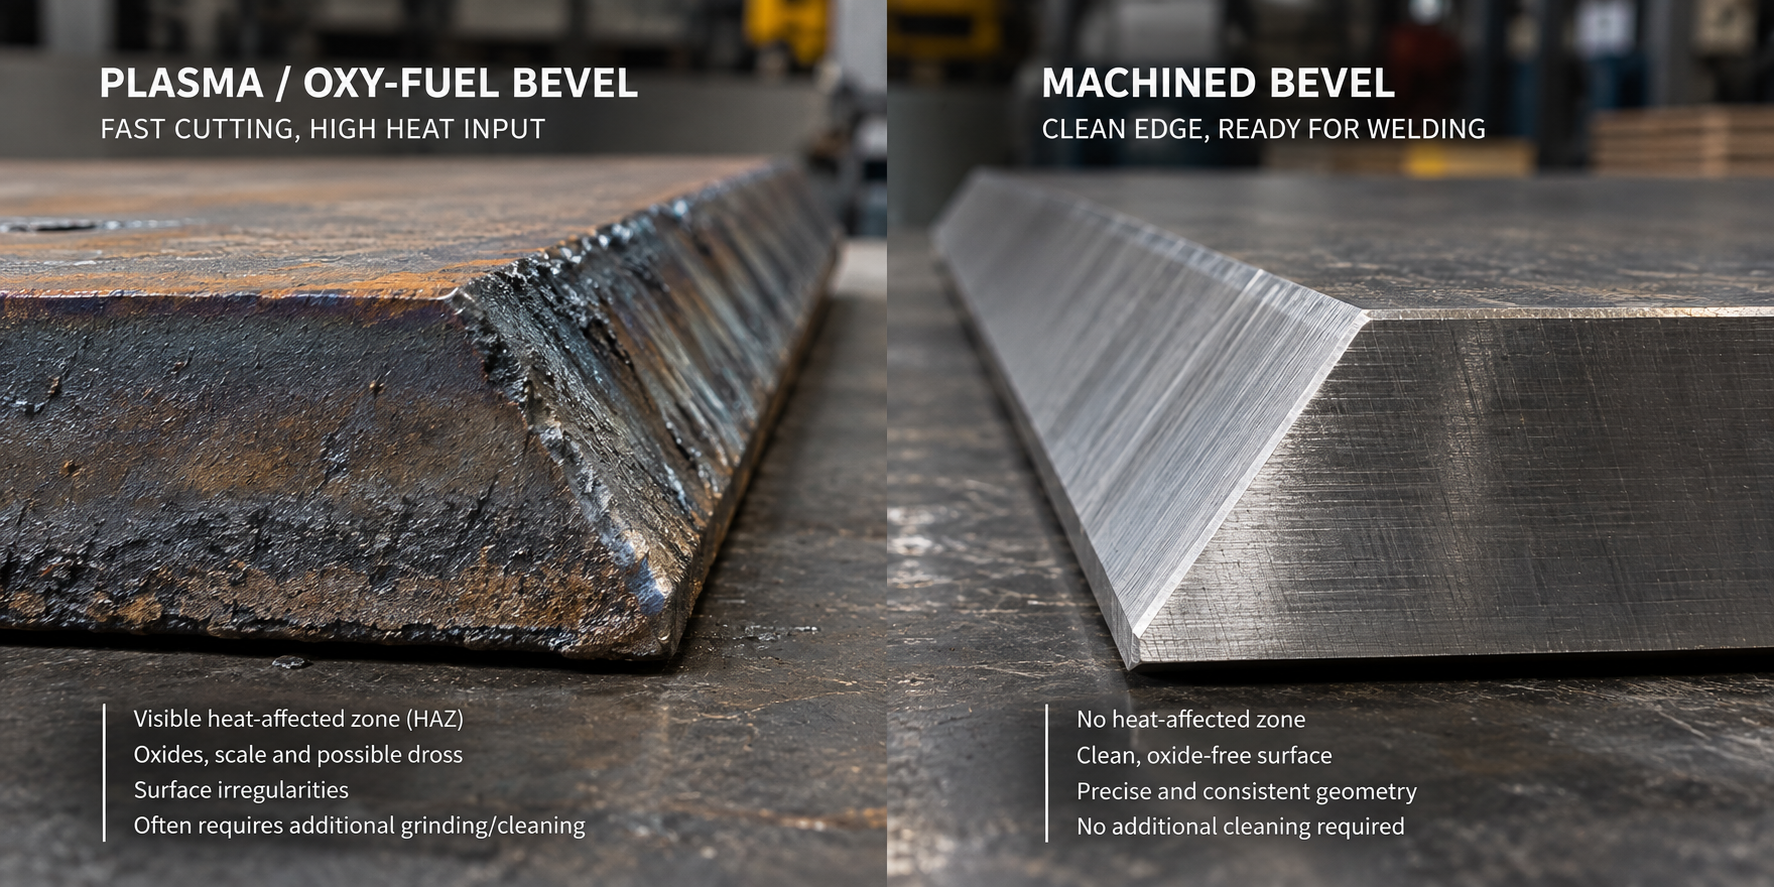
Podczas cięcia materiał jest narażony na działanie wysokich temperatur, co powoduje powstanie strefy wpływu ciepła (HAZ) wzdłuż krawędzi cięcia.
Strefy wpływu ciepła i stan powierzchni
Podczas cięcia plazmowego lub tlenowo-paliwowego obszar bezpośrednio przylegający do miejsca cięcia jest narażony na znaczne ciepło. W zależności od materiału, grubości blachy i parametrów cięcia, może to prowadzić do zmian w strukturze i lokalnych właściwościach materiału.
Proces cięcia może również powodować powstawanie tlenków, zgorzeliny, żużlu i innych nierówności na krawędziach.
W niektórych zastosowaniach jest to całkowicie akceptowalne. Jednak w przypadku bardziej wymagających konstrukcji spawanych, stan powierzchni skosu może wymagać spełnienia określonych wymagań przed spawaniem.
Może to wymagać dodatkowego przygotowania krawędzi.
Co się dzieje po fazowaniu termicznym?
Wykonanie fazy nie zawsze jest końcem procesu.
W zależności od wymaganej jakości spoiny i konkretnego zastosowania, krawędzie cięte termicznie mogą wymagać dodatkowych operacji, takich jak:
- usuwanie tlenków i kamienia,
- szlifowanie powierzchni fazowanej,
- usuwanie żużlu,
- czyszczenie przed spawaniem,
- korekta nierówności krawędzi,
- kontrola wymiarowa i geometryczna.
Każda dodatkowa operacja wymaga czasu, pracy i obsługi materiałów.
Gdy obrabiane są setki lub tysiące metrów krawędzi spoin, nawet stosunkowo krótka dodatkowa operacja może mieć znaczący wpływ na ogólną wydajność.
Obróbka mechaniczna: inne podejście do fazowania
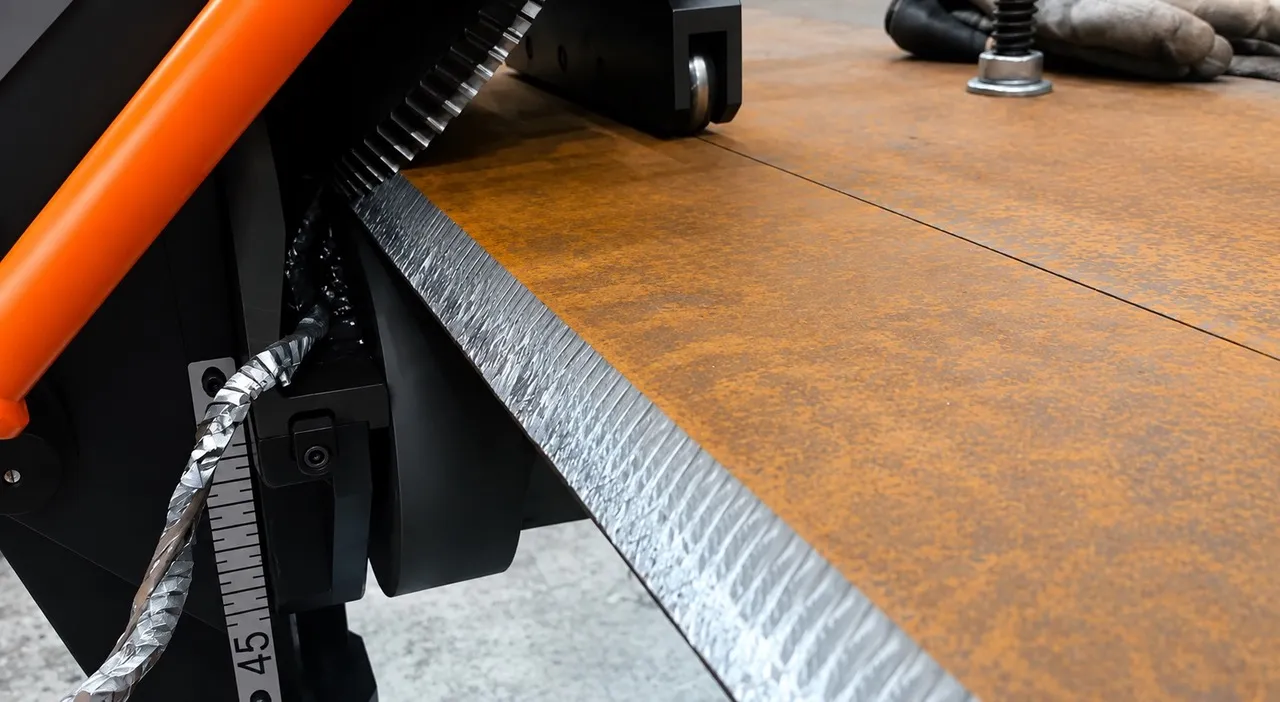
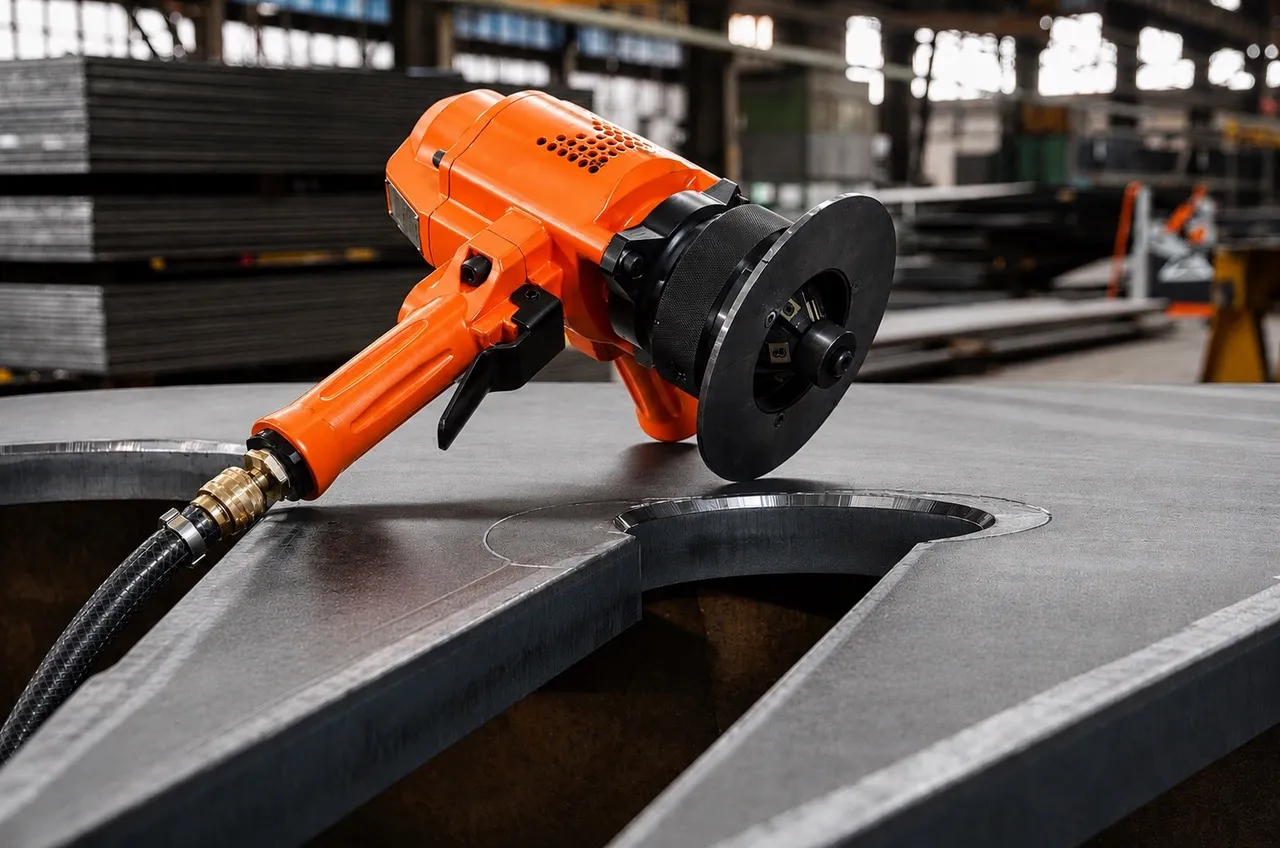
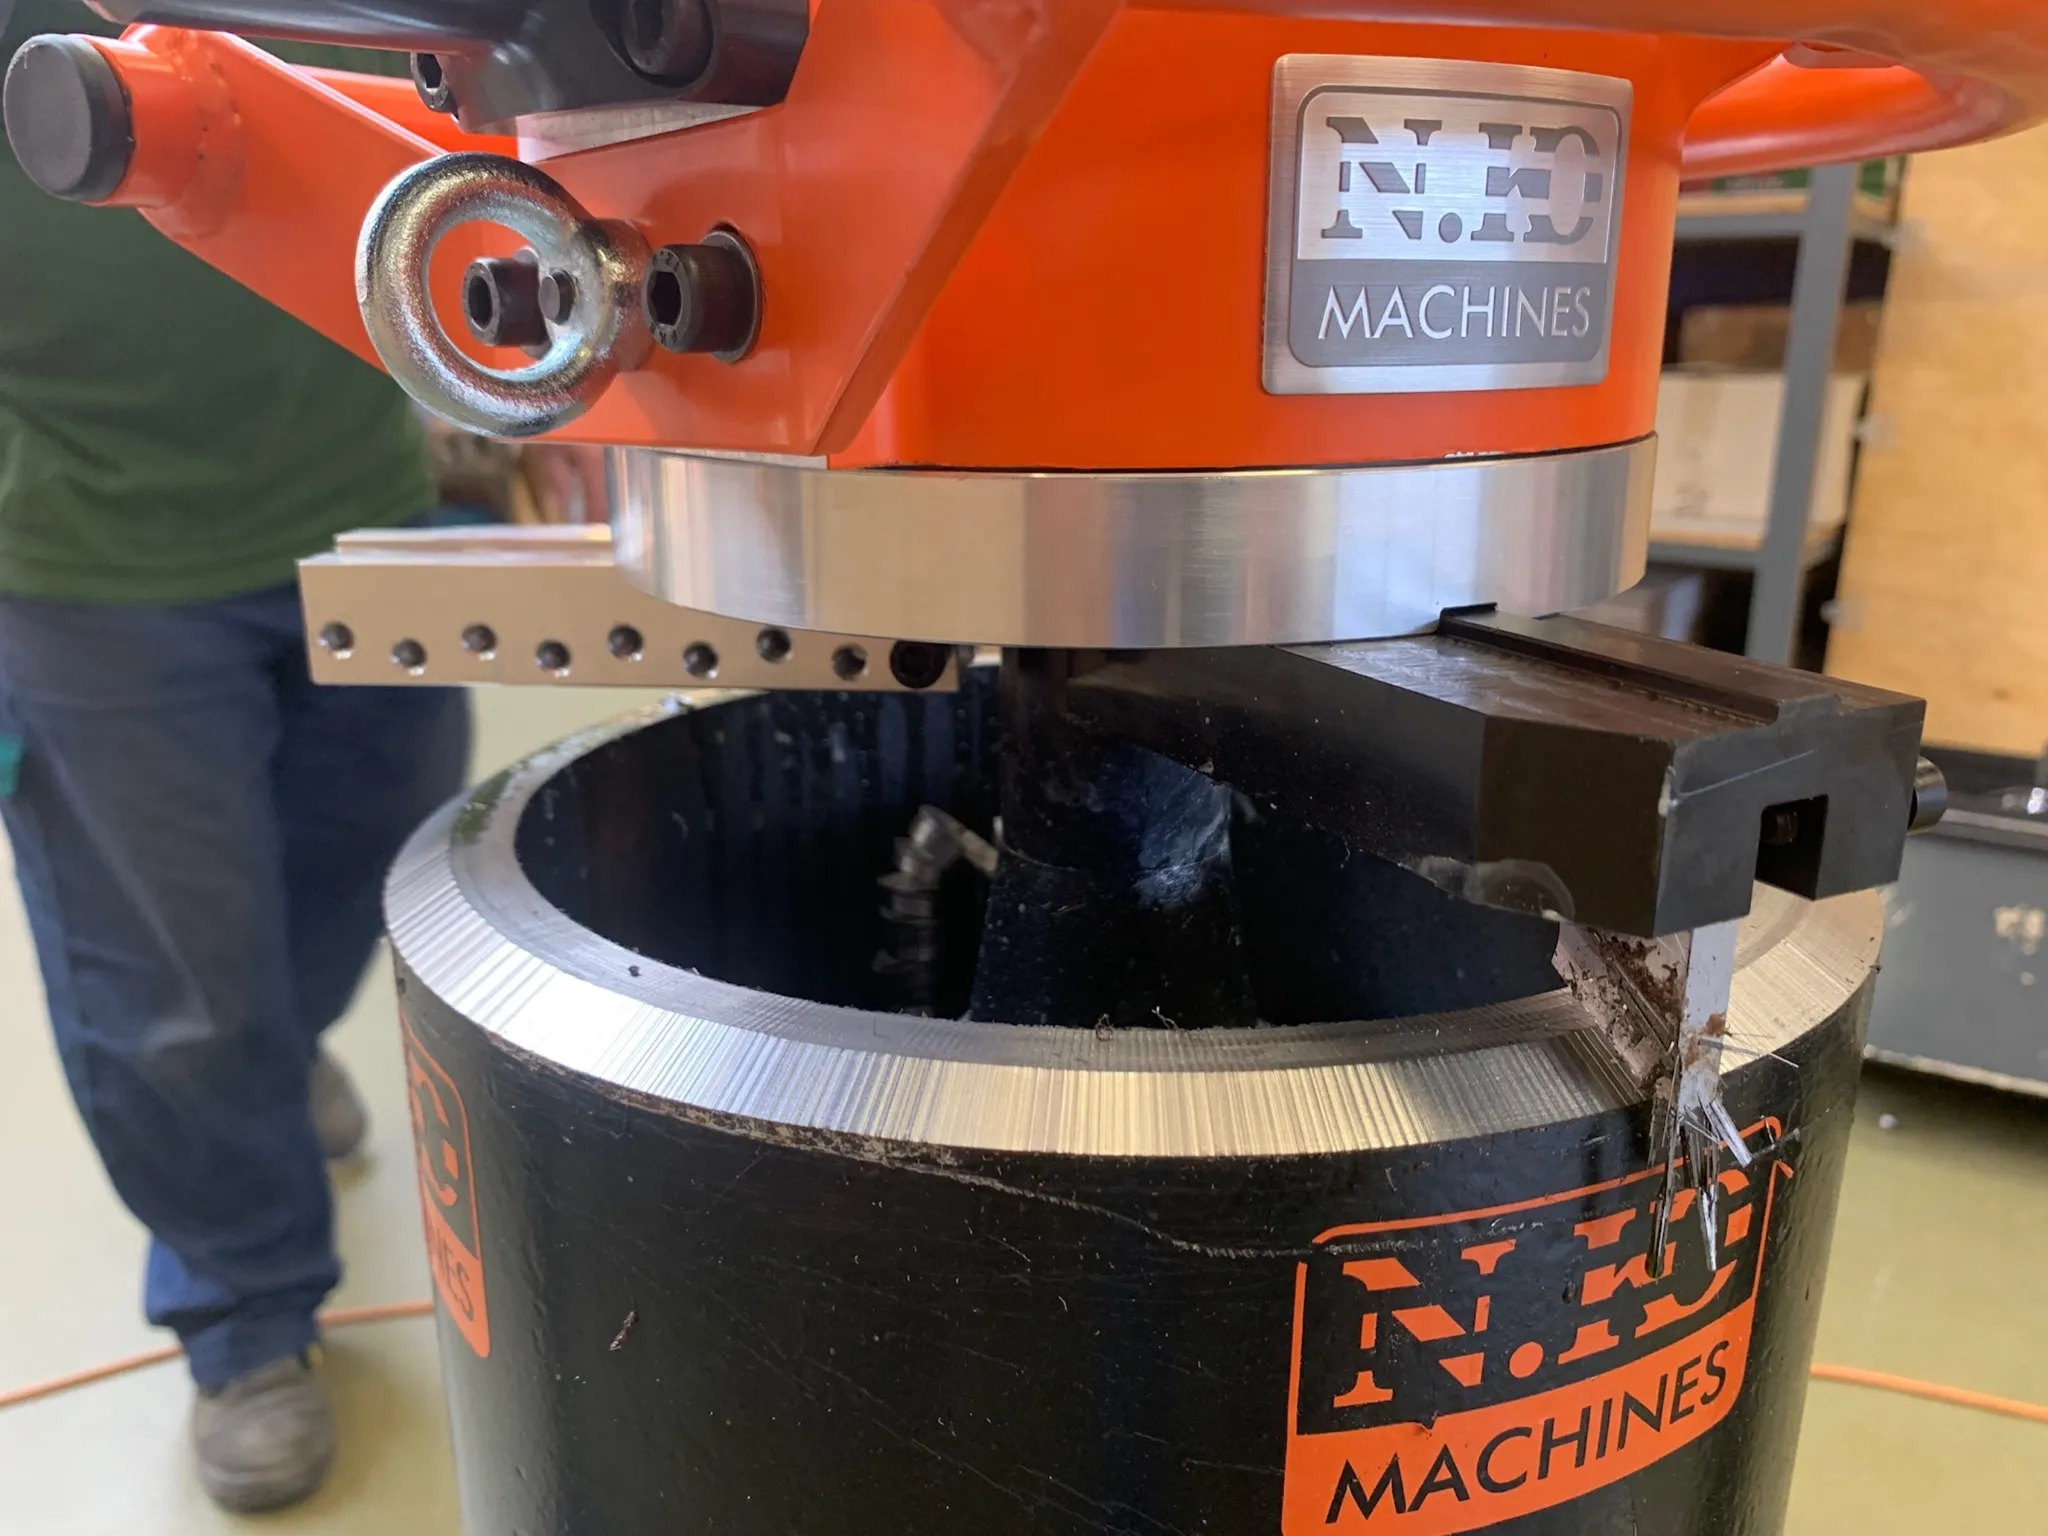
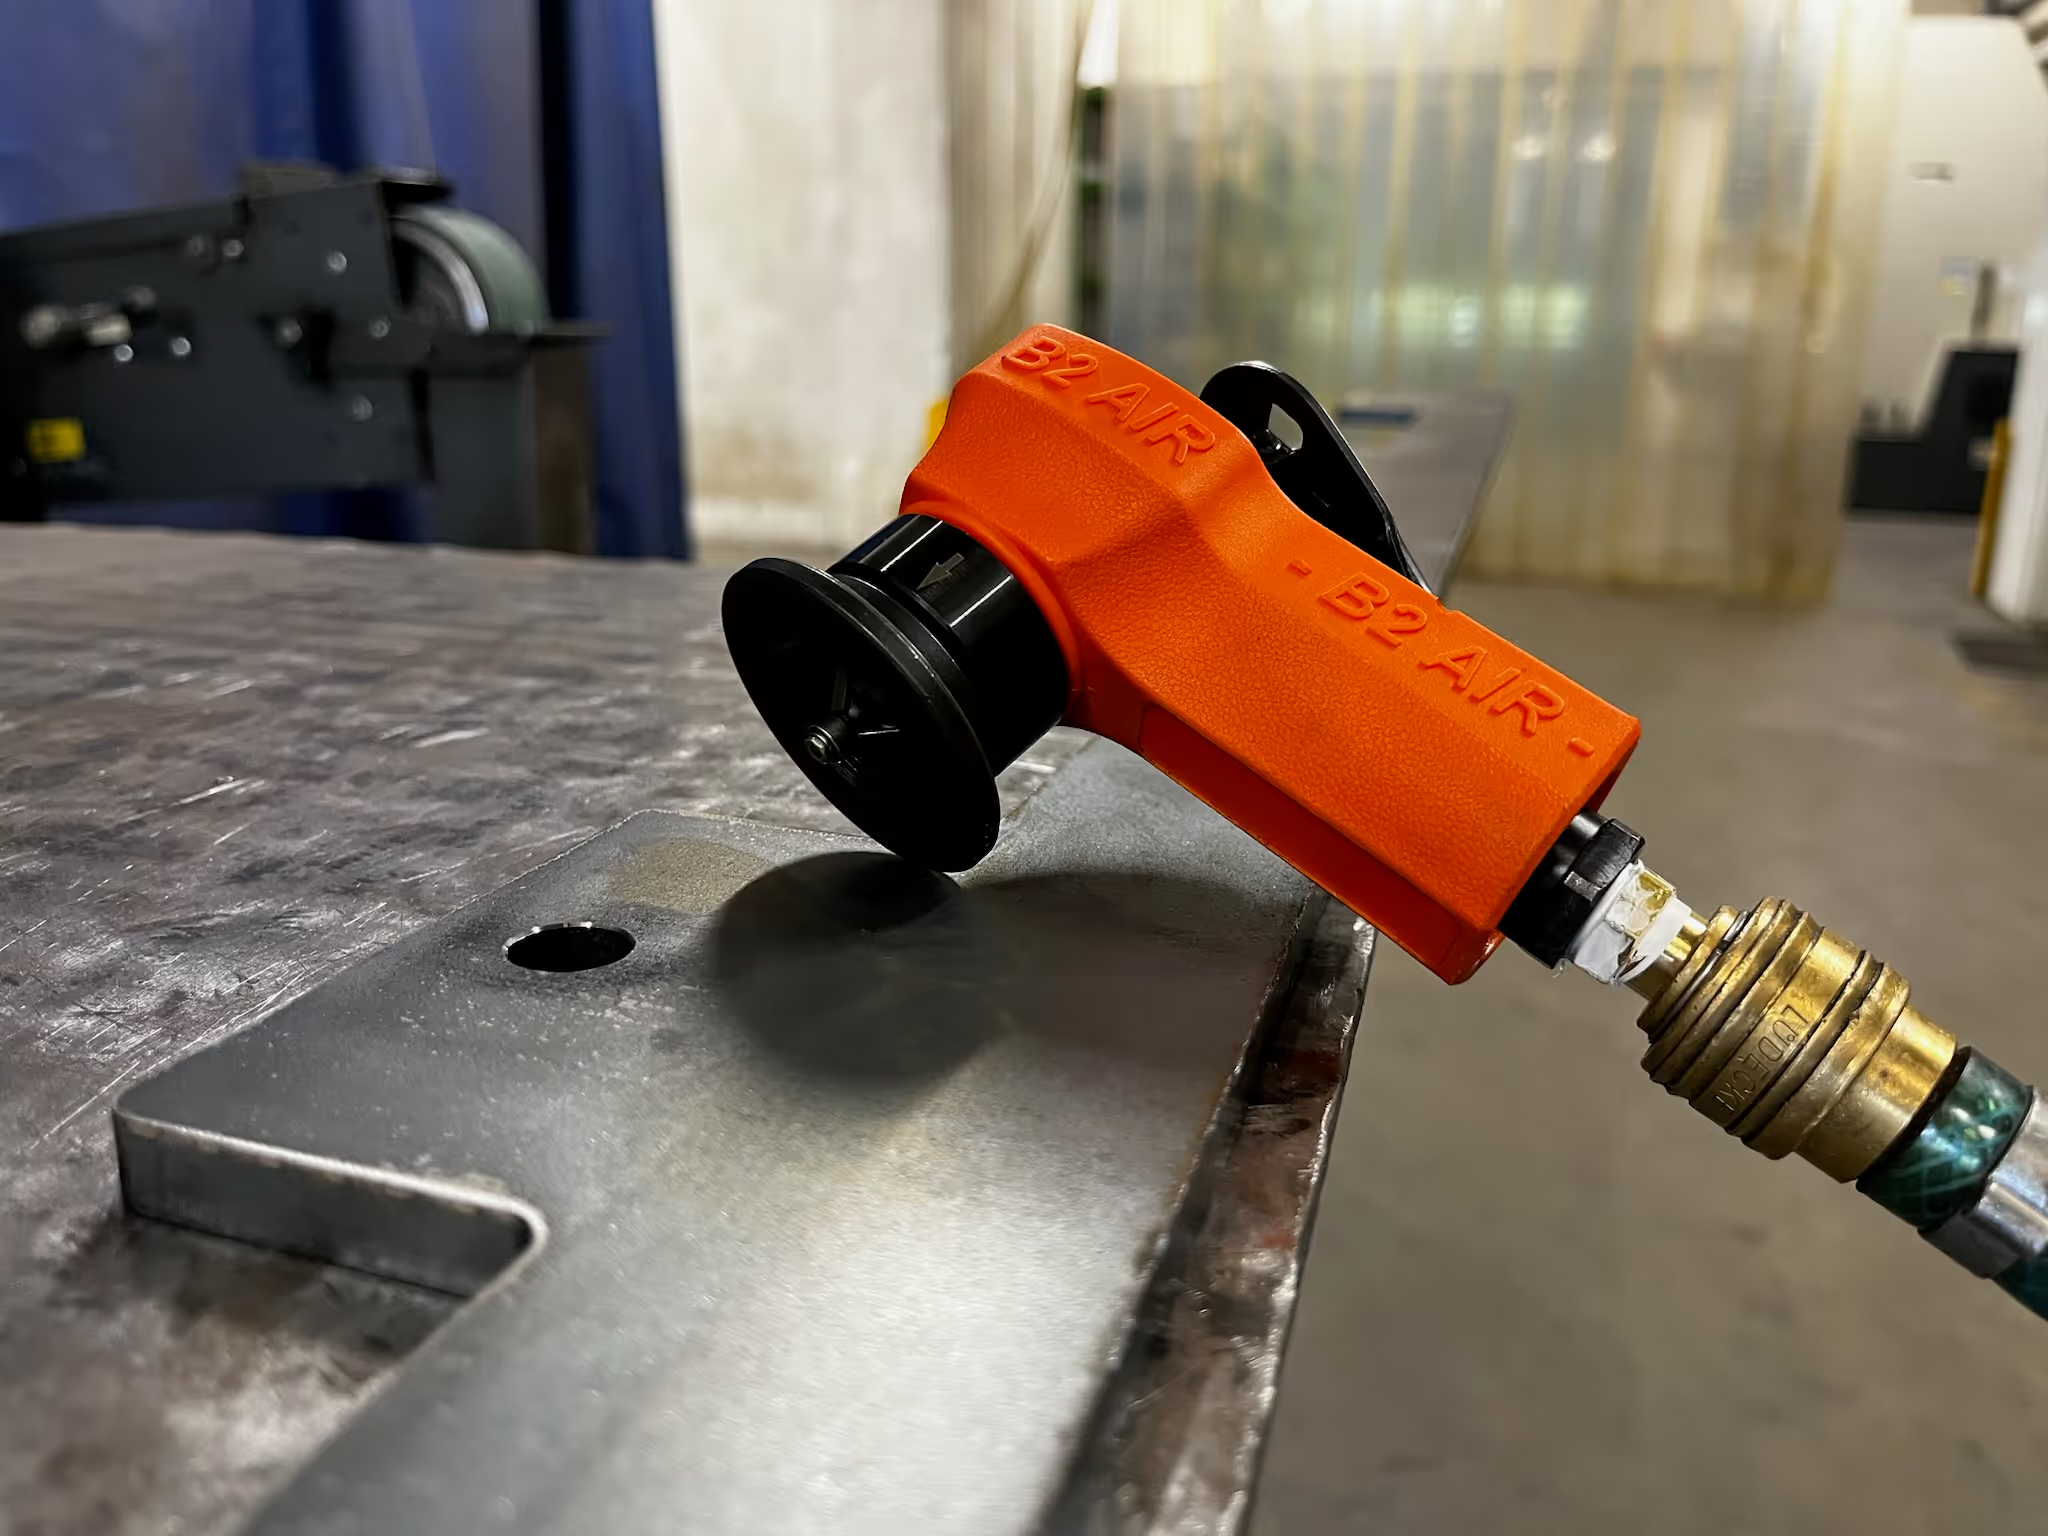
Mechaniczne fazowanie polega na użyciu narzędzia tnącego do usunięcia materiału z krawędzi blachy. W przeciwieństwie do cięcia termicznego, proces ten nie wymaga stosowania wysokich temperatur do usuwania materiału.
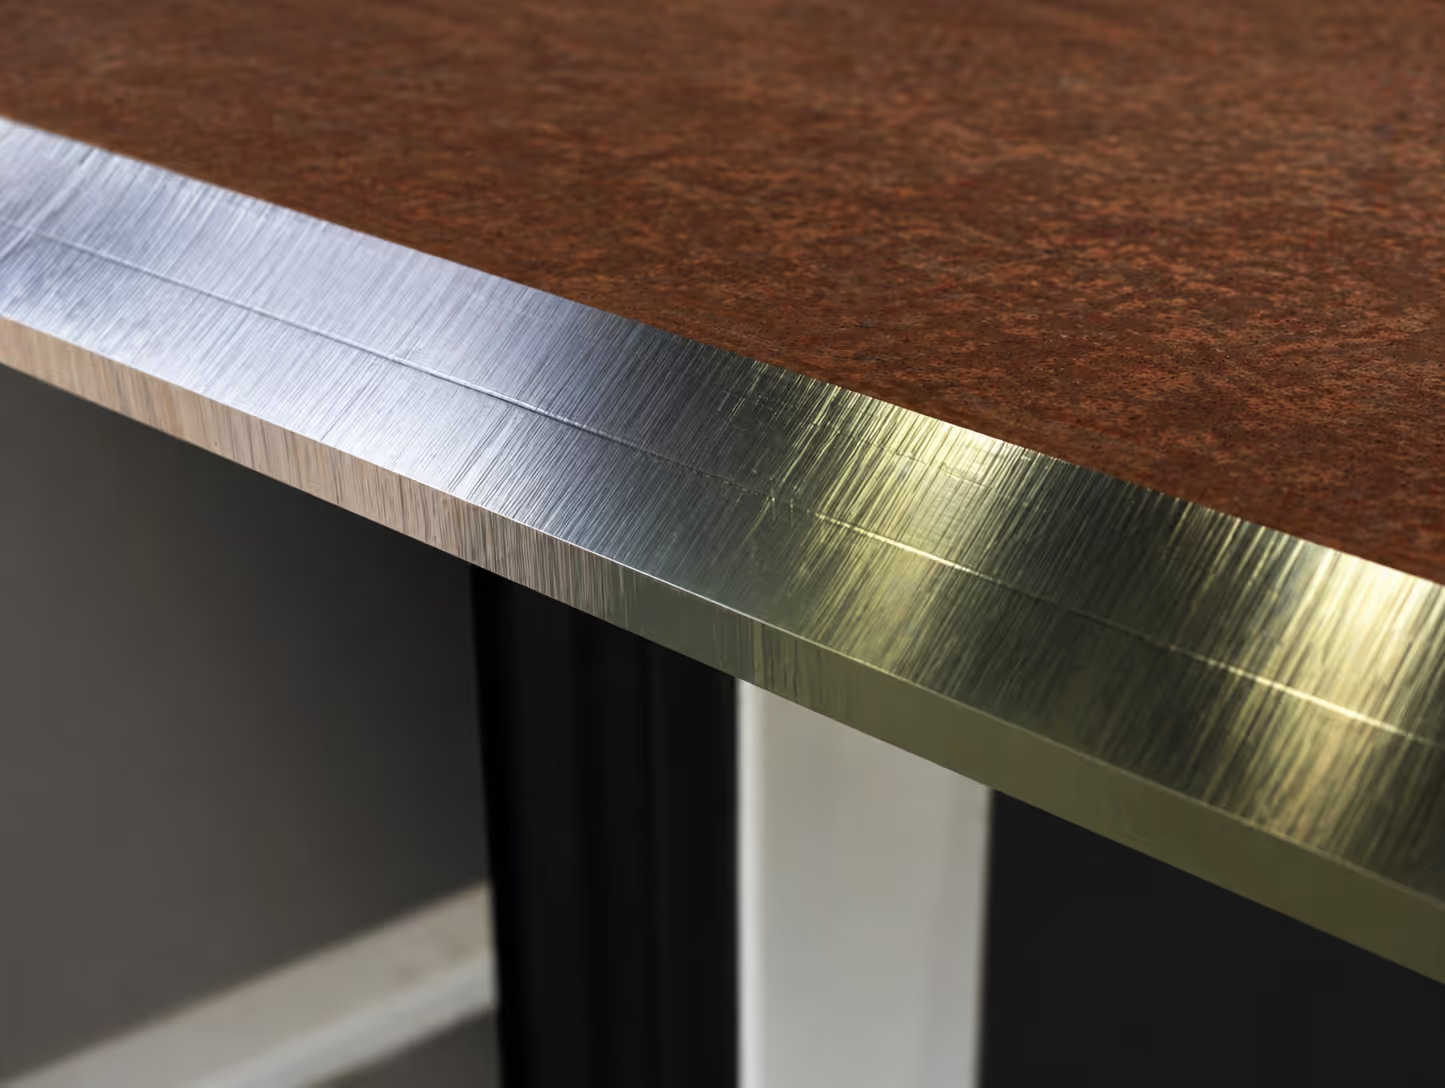
W rezultacie powstaje obrobiona krawędź bez strefy wpływu ciepła.
Może to być szczególnie cenne, gdy wymagania dotyczące przygotowania spoiny są rygorystyczne lub gdy po cięciu termicznym konieczne byłoby dodatkowe szlifowanie i czyszczenie.
Obróbka skrawaniem pozwala również na bardzo precyzyjną kontrolę geometrii fazy, w tym kąta fazy, szerokości i ogólnego profilu.
Taka spójność może mieć znaczenie nie tylko w kontekście jakości spoin, ale także powtarzalności produkcji seryjnej.
Czystsza krawędź może oznaczać mniej pracy w warsztacie spawalniczym
Jedną z kluczowych różnic pomiędzy cięciem termicznym a obróbką mechaniczną jest stan krawędzi po operacji.
Cięcie termiczne może wymagać dodatkowego czyszczenia, szlifowania lub przygotowania powierzchni przed spawaniem. Z drugiej strony, fazowanie obrobione mechanicznie może być często wykorzystane bezpośrednio w kolejnym etapie produkcji.
To może uprościć przepływ produkcji:
Cięcie → Fazowanie → Spawanie
zamiast:
Cięcie → Fazowanie termiczne → Czyszczenie/szlifowanie → Kontrola → Spawanie
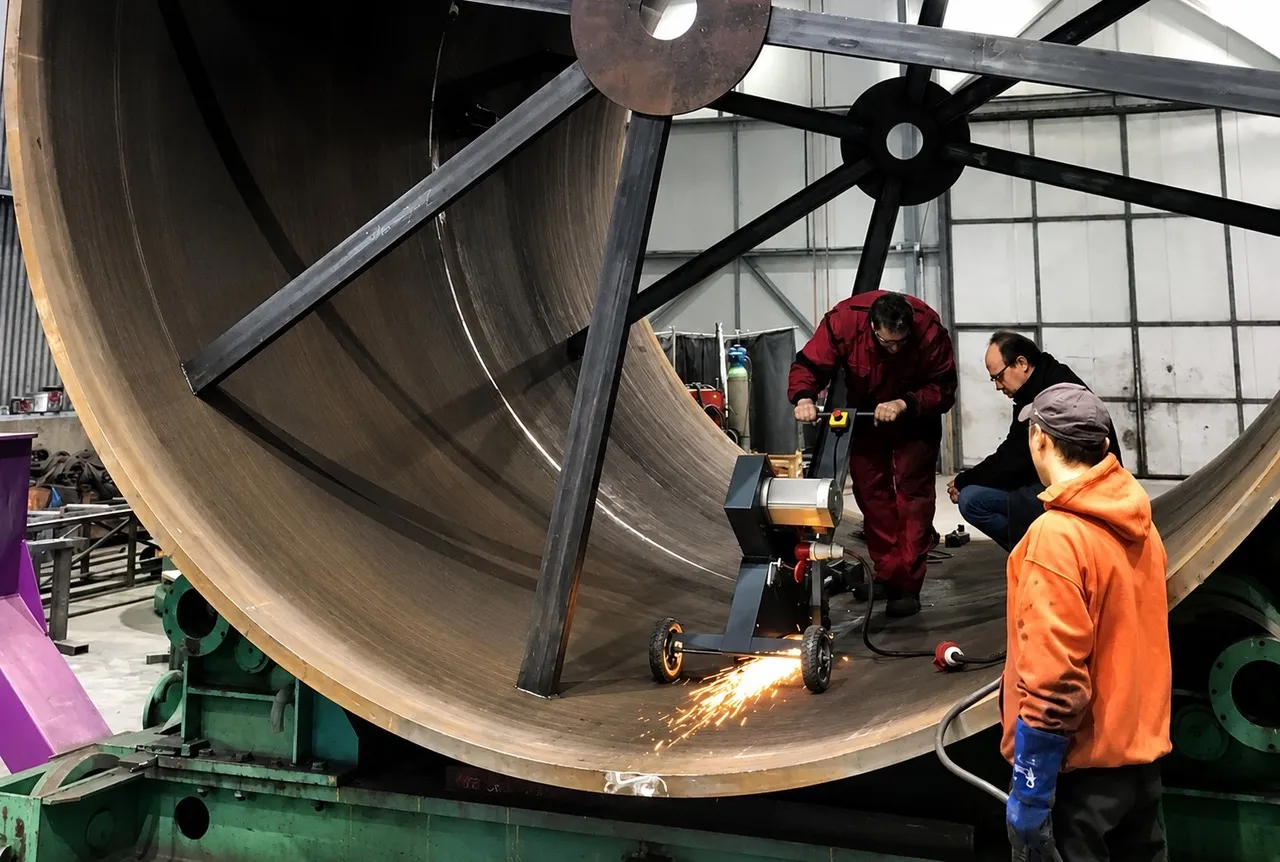
Różnica ta staje się szczególnie istotna podczas pracy z dużymi i ciężkimi komponentami, gdzie każda dodatkowa operacja obsługi wydłuża i komplikuje proces produkcyjny.
Ekonomia: Prędkość cięcia to tylko część równania
Porównując technologie fazowania, można skupić się na szybkości samej operacji fazowania.
Aby jednak dokonać realistycznego porównania ekonomicznego, producenci powinni wziąć pod uwagę całkowity koszt wytworzenia gotowej do spawania krawędzi.
Może to obejmować:
- czas cięcia lub obróbki,
- zużycie tlenu i gazu paliwowego,
- zużycie energii elektrycznej,
- narzędzia skrawające i materiały ścierne,
- praca przy szlifowaniu i czyszczeniu,
- obsługa materiałów,
- kontrola,
- przeróbki i korekty,
- przestoje i koordynacja pomiędzy operacjami produkcyjnymi.
Kolejnym czynnikiem, który staje się coraz ważniejszy, jest koszt gazów przemysłowych.
Rosnące ceny tlenu, gazów palnych i innych gazów przemysłowych mogą mieć zauważalny wpływ na koszty operacyjne procesów cięcia termicznego. W przypadku producentów przetwarzających duże ilości krawędzi fazowanych, zużycie gazu może zatem stanowić istotną część ogólnego kosztu.
Obróbka mechaniczna powoduje, że większa część kosztów przypada na czas obróbki, energię elektryczną i narzędzia skrawające.
Najbardziej ekonomiczne rozwiązanie zależy zatem od konkretnego zastosowania, grubości blachy, długości fazy, wymaganej jakości krawędzi i wielkości produkcji.
Kiedy fazowanie mechaniczne ma największy sens?
Nie ma jednej technologii idealnej dla każdego zastosowania.
Cięcie plazmowe i tlenowo-paliwowe może być bardzo wydajne, gdy priorytetem jest szybkie cięcie materiału, a uzyskana krawędź nie wymaga znaczącego dodatkowego przygotowania.
Mechaniczne fazowanie staje się szczególnie atrakcyjne, gdy:
- wymagana jest wysoka jakość krawędzi spoiny,
- ważna jest precyzyjna i powtarzalna geometria fazowania,
- pożądane jest zminimalizowanie dopływu ciepła,
- szlifowanie lub czyszczenie stanowiłoby znaczną część kosztów produkcji,
- przetwarzane są duże ilości krawędzi spoin,
- ważne są spójne i przewidywalne czasy produkcji.
Prawdziwy wybór dotyczy całego procesu produkcyjnego
W nowoczesnej obróbce stali stosuje się cięcie plazmowe, cięcie tlenowo-paliwowe i obróbkę mechaniczną.
Decyzja ta nie powinna jednak opierać się wyłącznie na szybkości pojedynczej operacji.
Ważniejsze pytanie brzmi:
Ile czasu, pracy i pieniędzy potrzeba, aby wytworzyć krawędź naprawdę nadającą się do spawania?
Z tej perspektywy fazowanie mechaniczne może stanowić interesującą alternatywę dla fazowania termicznego.
Czysta, precyzyjnie obrobiona krawędź bez strefy wpływu ciepła może uprościć późniejsze operacje spawania, zmniejszyć potrzebę dodatkowej obróbki wykańczającej i obniżyć ogólną ilość pracy ręcznej.
Dla producentów stali mechaniczne fazowanie krawędzi to zatem nie tylko kwestia jakości krawędzi. Może być również sposobem na uproszczenie procesu produkcyjnego, poprawę spójności i lepszą kontrolę całkowitych kosztów produkcji.