





Plasma y oxicorte: soluciones rápidas y ampliamente utilizadas.
Las tecnologías de corte térmico gozan de una posición consolidada en la fabricación de acero.
El corte por plasma ofrece una alta productividad en una amplia gama de espesores de chapa, mientras que el corte por oxicorte sigue siendo una solución probada, especialmente para chapas gruesas. Ambas tecnologías también pueden utilizarse para combinar el corte del material y la preparación del bisel en un solo proceso.
Sus principales ventajas son la productividad, la flexibilidad y la capacidad de procesar grandes volúmenes de material.
Sin embargo, el mismo principio que hace que estas tecnologías sean efectivas también crea ciertas limitaciones.
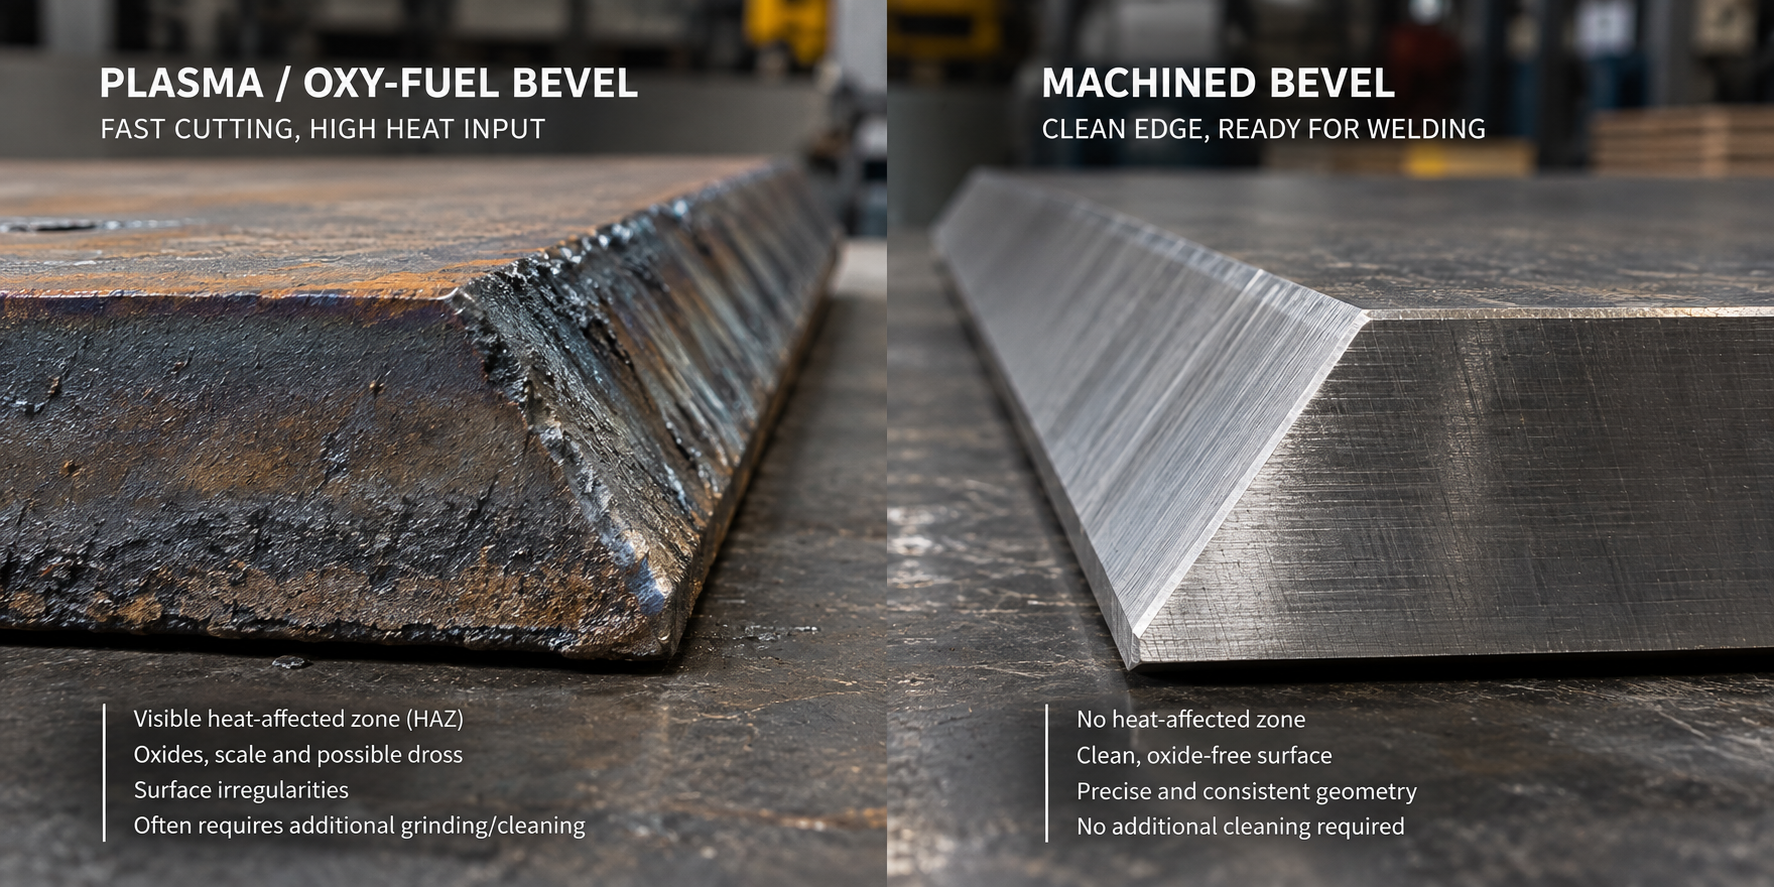
Durante el corte, el material se expone a altas temperaturas, lo que da lugar a una zona afectada por el calor (ZAC) a lo largo del borde cortado.
Zonas afectadas por el calor y estado de la superficie
Durante el corte por plasma o oxicorte, la zona inmediatamente adyacente al corte se expone a un calor considerable. Dependiendo del material, el espesor de la placa y los parámetros de corte, esto puede provocar cambios en la estructura del material y en sus propiedades locales.
El proceso de corte también puede dejar óxidos, cascarilla, escoria u otras irregularidades en la superficie del borde.
Para algunas aplicaciones, esto es perfectamente aceptable. Sin embargo, para estructuras soldadas más exigentes, el estado de la superficie del bisel puede requerir cumplir con requisitos específicos antes de la soldadura.
Esto puede hacer necesaria una preparación adicional de los bordes.
¿Qué ocurre después del biselado térmico?
Crear el bisel no siempre es el final del proceso.
Dependiendo de la calidad de soldadura requerida y de la aplicación específica, los bordes cortados térmicamente pueden requerir operaciones adicionales como:
- eliminación de óxidos y incrustaciones,
- rectificado de la superficie biselada,
- eliminación de escoria,
- limpieza antes de soldar,
- corrección de irregularidades en los bordes,
- Inspección dimensional y geométrica.
Cada operación adicional requiere tiempo, mano de obra y manipulación de materiales.
Cuando se procesan cientos o miles de metros de bordes de soldadura, incluso una operación adicional relativamente corta puede tener un impacto significativo en la productividad general.
Mecanizado mecánico: un enfoque diferente para el biselado
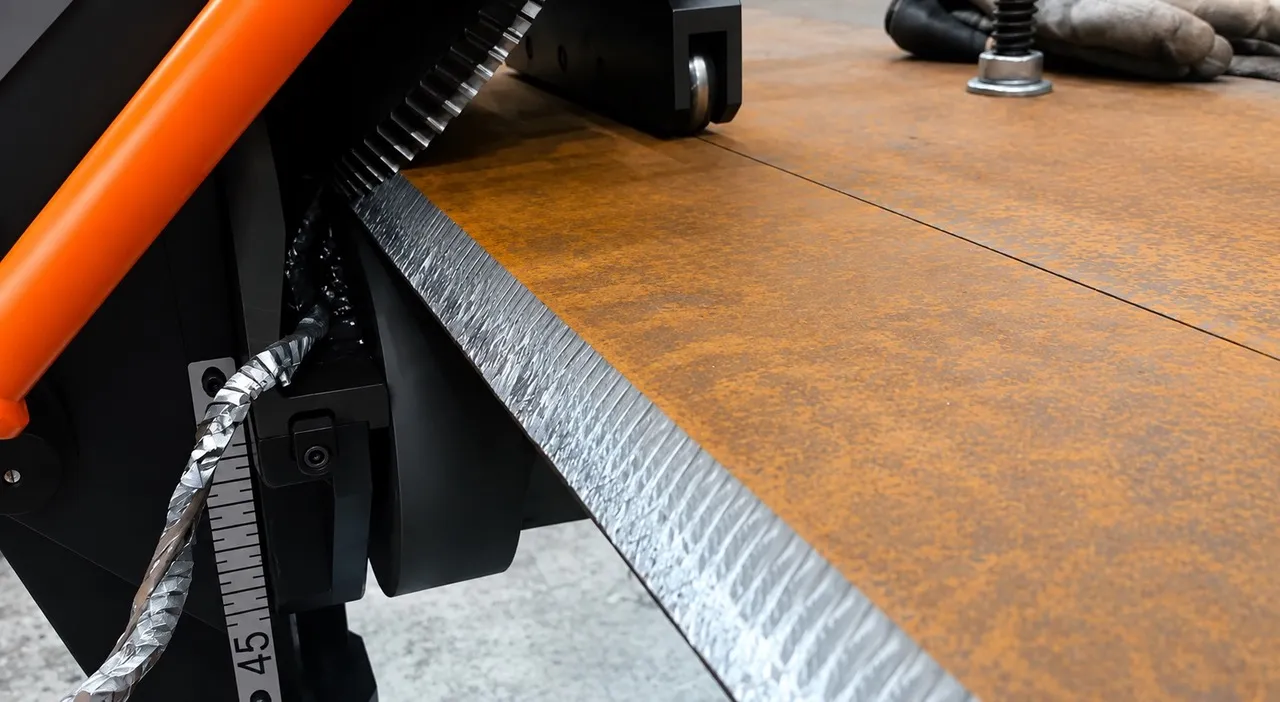
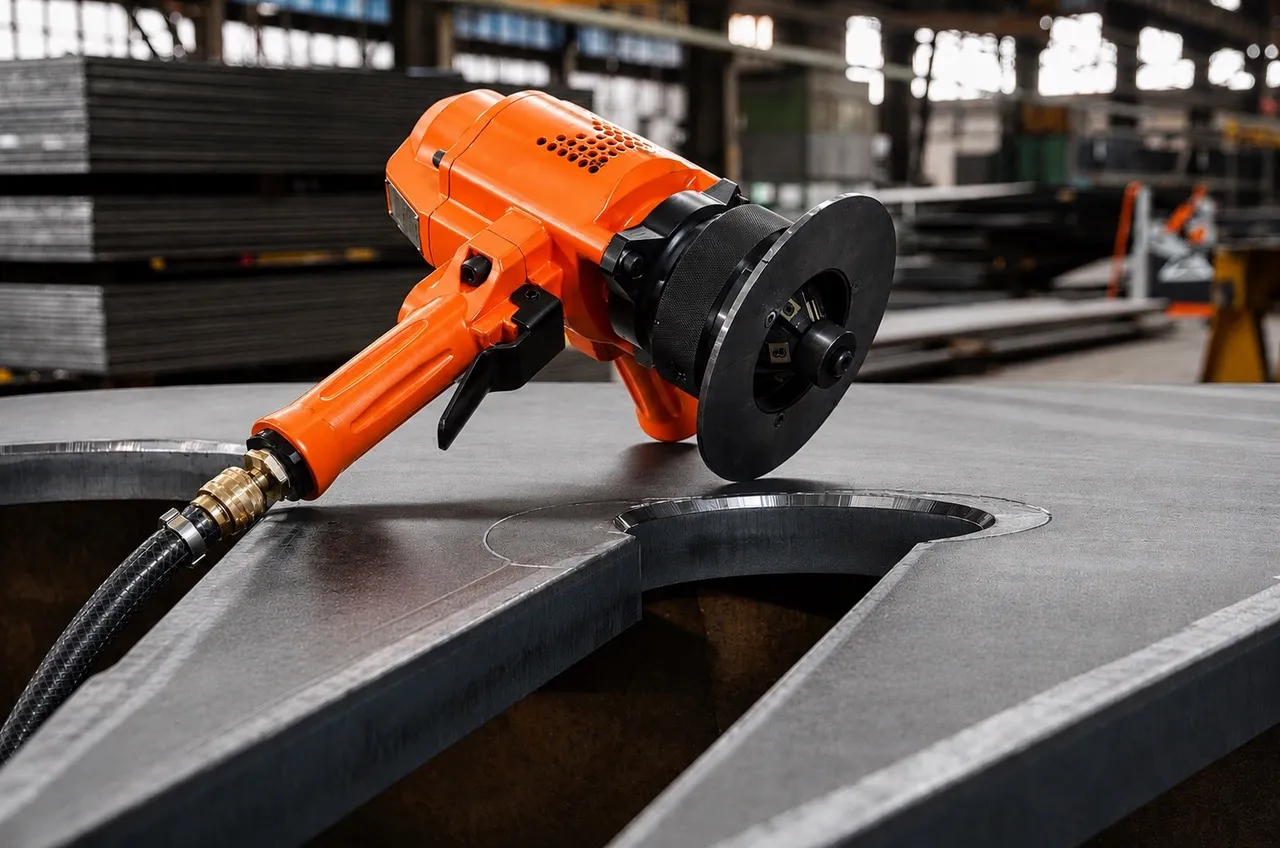
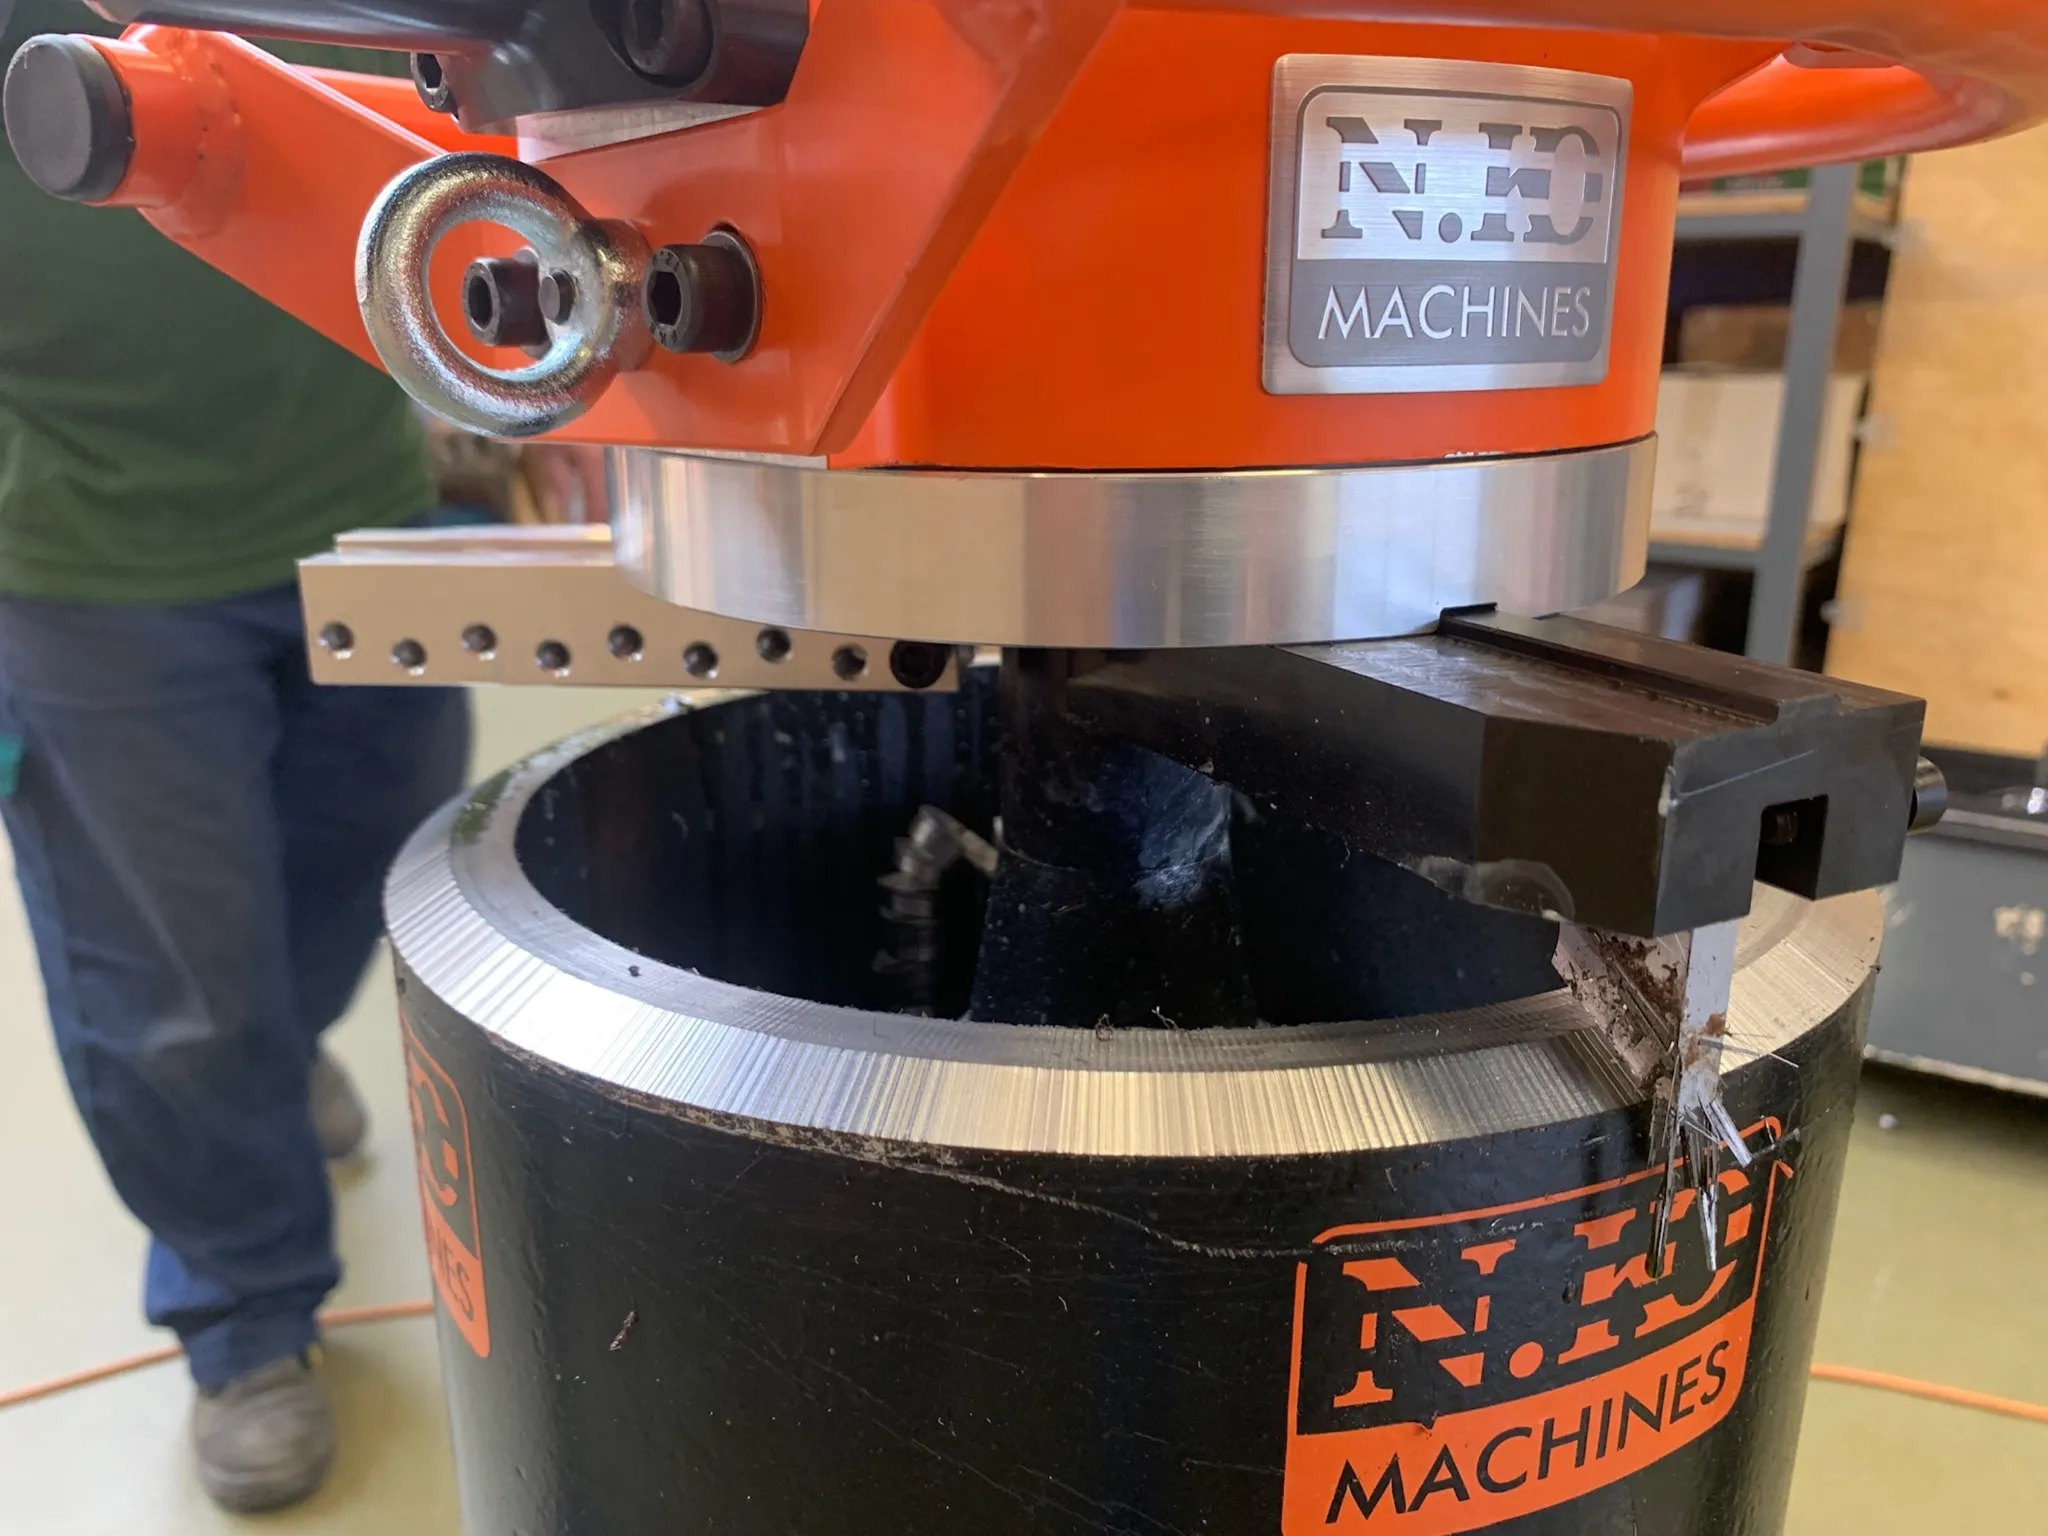
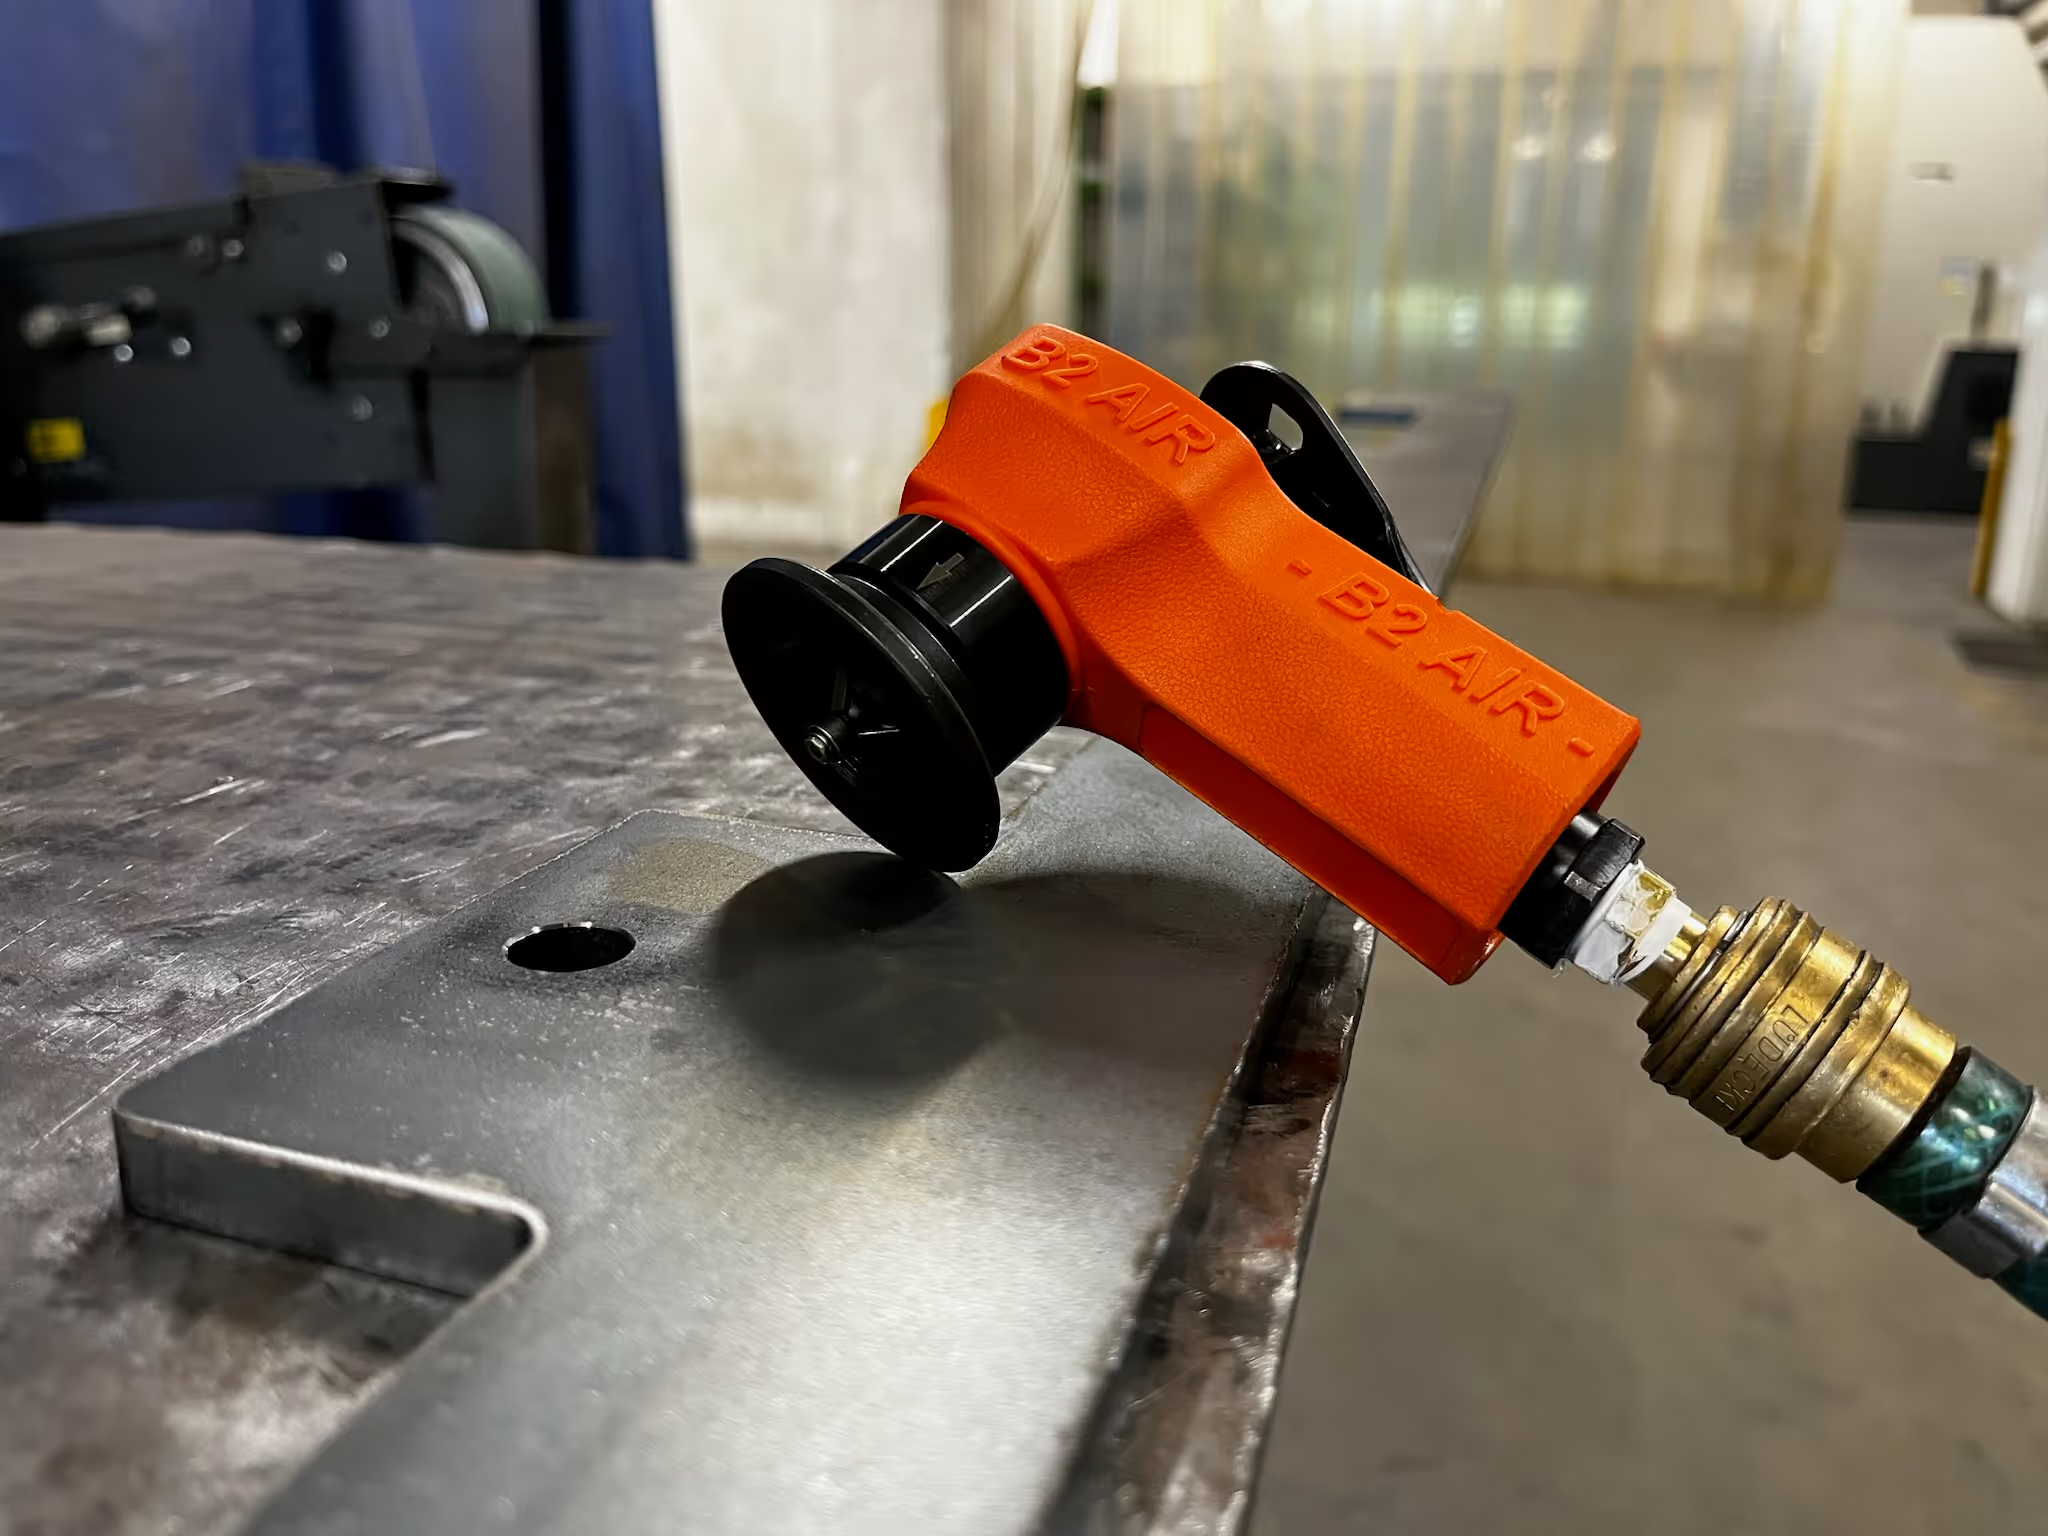
El biselado mecánico utiliza una herramienta de corte para eliminar material del borde de la placa. A diferencia del corte térmico, este proceso no requiere altas temperaturas para eliminar material.
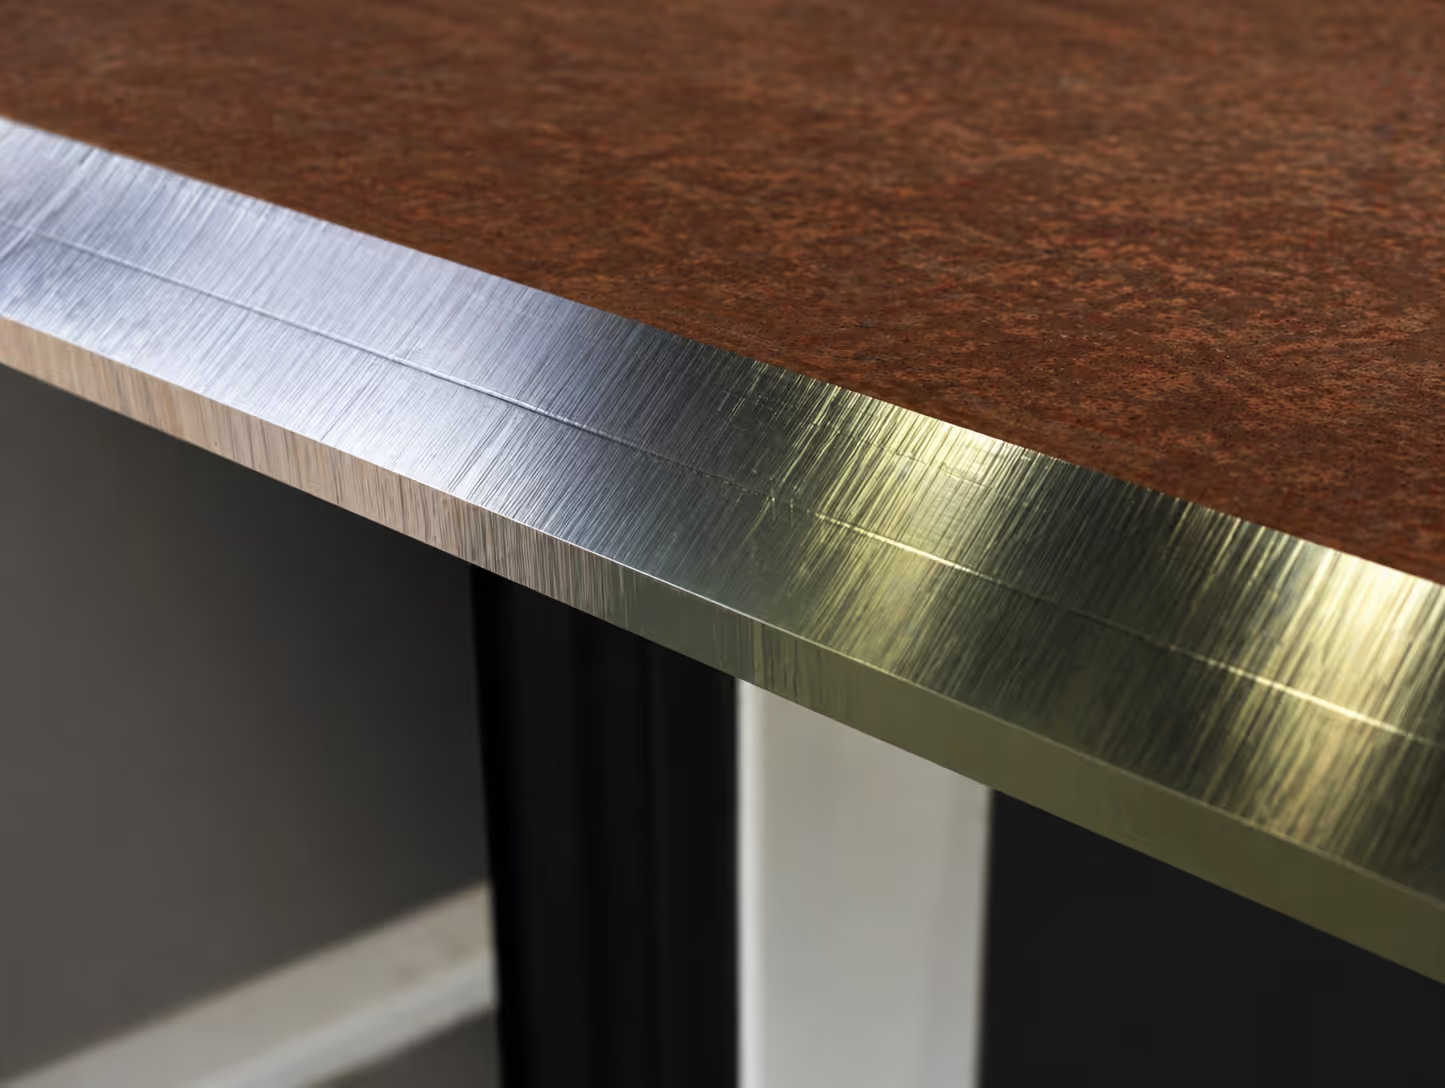
El resultado es un borde mecanizado sin zona afectada por el calor.
Esto puede resultar especialmente valioso cuando los requisitos de preparación de la soldadura son exigentes o cuando, de otro modo, sería necesario un esmerilado y una limpieza adicionales después del corte térmico.
El mecanizado también permite controlar con gran precisión la geometría del bisel, incluyendo el ángulo, el ancho y el perfil general.
Esta consistencia puede ser importante no solo para la calidad de la soldadura, sino también para la repetibilidad en la producción en serie.
Un borde más limpio puede significar menos trabajo en el taller de soldadura.
Una de las principales diferencias entre el corte térmico y el mecanizado mecánico es el estado del filo después de la operación.
El corte térmico puede requerir limpieza, esmerilado o preparación de la superficie antes de la soldadura. En cambio, un bisel mecanizado mecánicamente suele poder utilizarse directamente en la siguiente etapa de fabricación.
Esto puede simplificar el flujo de producción:
Corte → Biselado → Soldadura
en lugar de:
Corte → Biselado térmico → Limpieza/Rectificado → Inspección → Soldadura
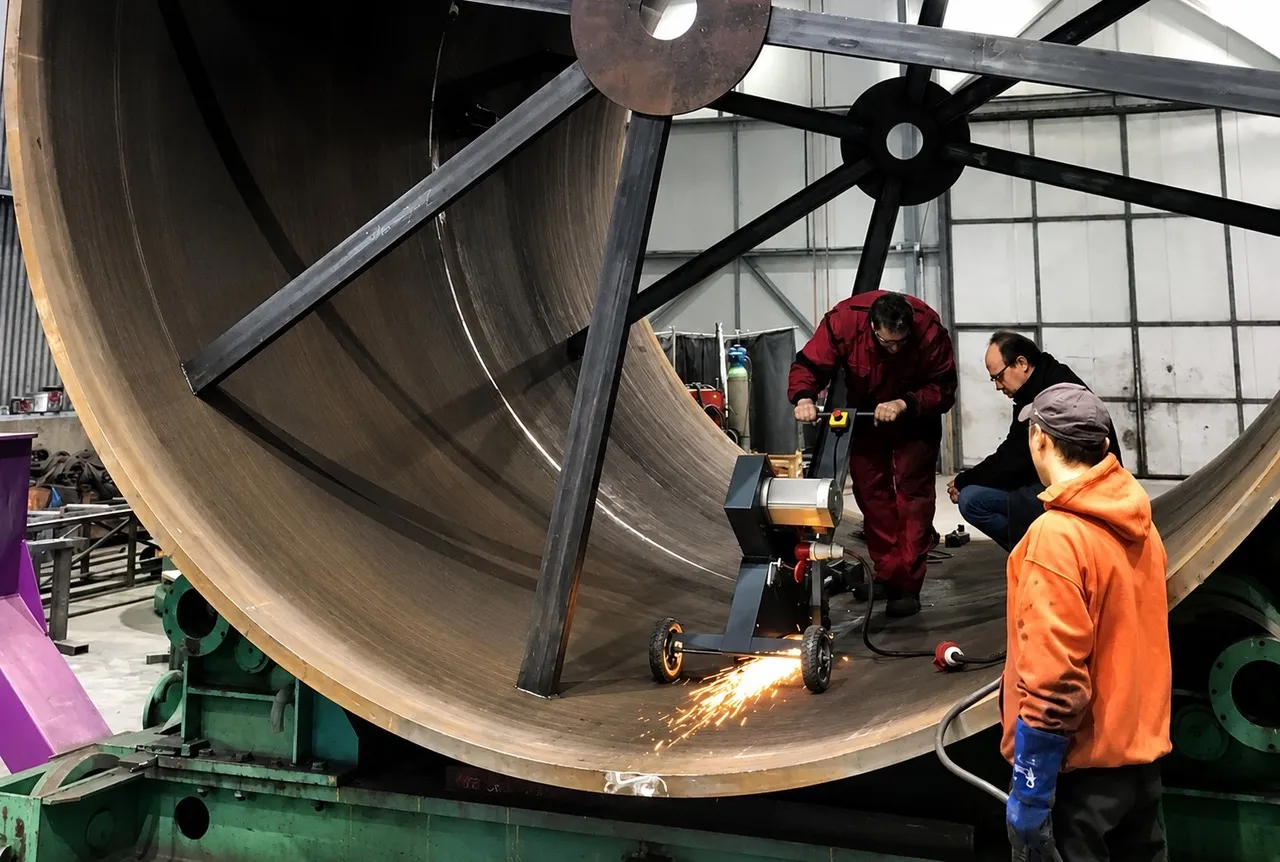
La diferencia cobra especial relevancia al trabajar con componentes grandes y pesados, donde cada operación de manipulación adicional añade tiempo y complejidad al proceso de producción.
Economía: La velocidad de corte es solo una parte de la ecuación.
Al comparar las tecnologías de biselado, resulta tentador centrarse en la velocidad de la operación de biselado en sí.
Sin embargo, para una comparación económica realista, los fabricantes deberían tener en cuenta el coste total de producir un borde acabado y listo para soldar.
Esto puede incluir:
- tiempo de corte o mecanizado,
- consumo de oxígeno y gas combustible,
- consumo de electricidad,
- herramientas de corte y abrasivos,
- mano de obra para moler y limpiar,
- manipulación de materiales,
- inspección,
- reelaboración y correcciones,
- tiempos de inactividad y coordinación entre las operaciones de producción.
Otro factor que está adquiriendo cada vez más relevancia es el coste de los gases industriales.
El aumento de los precios del oxígeno, los gases combustibles y otros gases industriales puede tener un impacto significativo en los costos operativos de los procesos de corte térmico. Para los fabricantes que procesan grandes volúmenes de bordes biselados, el consumo de gas puede convertirse en una parte importante del cálculo del costo total.
El mecanizado mecánico traslada una mayor parte de la estructura de costes al tiempo de mecanizado, la energía eléctrica y las herramientas de corte.
Por lo tanto, la solución más económica depende de la aplicación específica, el espesor de la placa, la longitud del bisel, la calidad de borde requerida y el volumen de producción.
¿Cuándo resulta más conveniente el biselado mecánico?
No existe una única tecnología que sea ideal para todas las aplicaciones.
El corte por plasma y oxicorte puede ser muy eficiente cuando la prioridad principal es el corte rápido del material y el borde resultante no requiere una preparación adicional significativa.
El biselado mecánico resulta especialmente atractivo cuando:
- Se requiere una alta calidad en los bordes de soldadura.
- La geometría del bisel precisa y repetible es importante,
- Es deseable minimizar el aporte de calor,
- El molido o la limpieza representarían una parte significativa de los costos de producción,
- Se procesan grandes volúmenes de bordes de soldadura,
- Es importante contar con plazos de producción consistentes y predecibles.
La verdadera elección tiene que ver con todo el proceso de fabricación.
El corte por plasma, el corte por oxicorte y el mecanizado mecánico tienen su lugar en la fabricación moderna de acero.
Sin embargo, la decisión no debe basarse únicamente en la velocidad de una sola operación.
La pregunta más importante es:
¿Cuánto tiempo, mano de obra y dinero se necesita para producir un borde realmente listo para soldar?
Desde esta perspectiva, el biselado mecánico puede ofrecer una alternativa atractiva al biselado térmico.
Un borde limpio y mecanizado con precisión, sin zona afectada por el calor, puede simplificar las operaciones de soldadura posteriores, reducir la necesidad de acabados adicionales y disminuir la cantidad total de trabajo manual.
Para los fabricantes de acero, el biselado mecánico no es solo una cuestión de calidad de los bordes. También puede ser una forma de simplificar el proceso de fabricación, mejorar la uniformidad y mantener un mejor control sobre los costes totales de producción.