





Плазма та киснево-паливна технологія: швидкі та широко використовувані рішення
Технології термічного різання займають міцне становище у виробництві сталі.
Плазмове різання забезпечує високу продуктивність у широкому діапазоні товщини листів, тоді як газокисневе різання залишається перевіреним рішенням, особливо для товстих листів. Обидві технології також можна використовувати для поєднання різання матеріалу та підготовки фаски в рамках одного процесу.
Їхні основні переваги – продуктивність, гнучкість та здатність обробляти великі обсяги матеріалу.
Однак сам принцип, який робить ці технології ефективними, також створює певні обмеження.
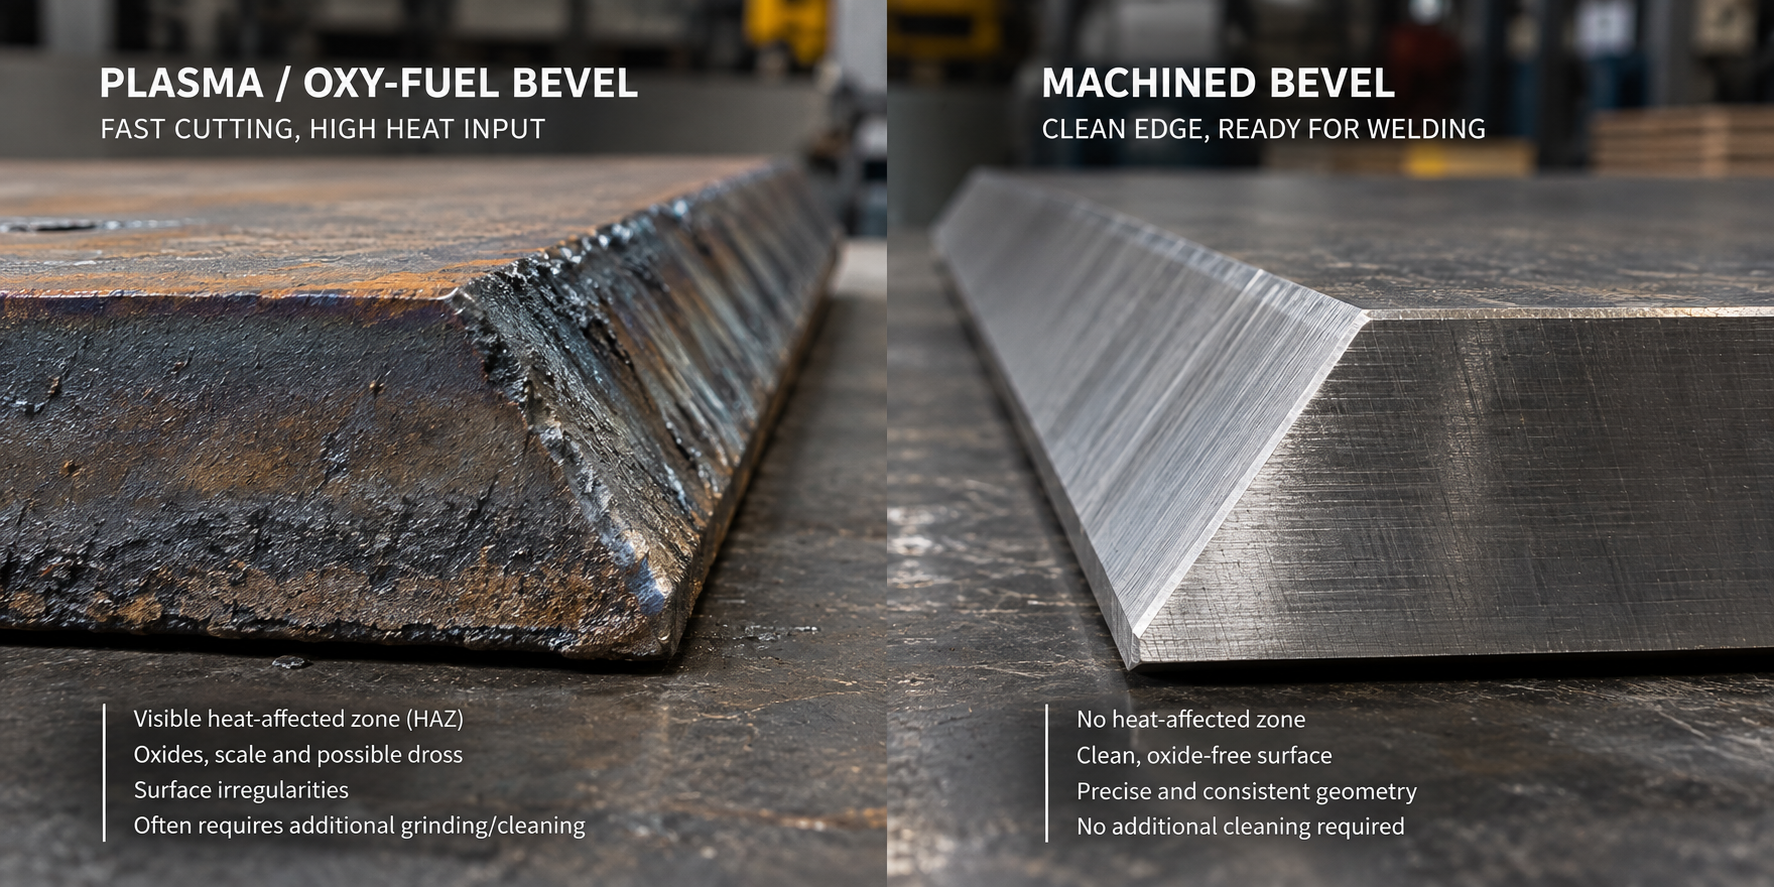
Під час різання матеріал піддається впливу високих температур, що призводить до утворення зони термічного впливу (ЗТВ) вздовж кромки різу.
Зони термічного впливу та стан поверхні
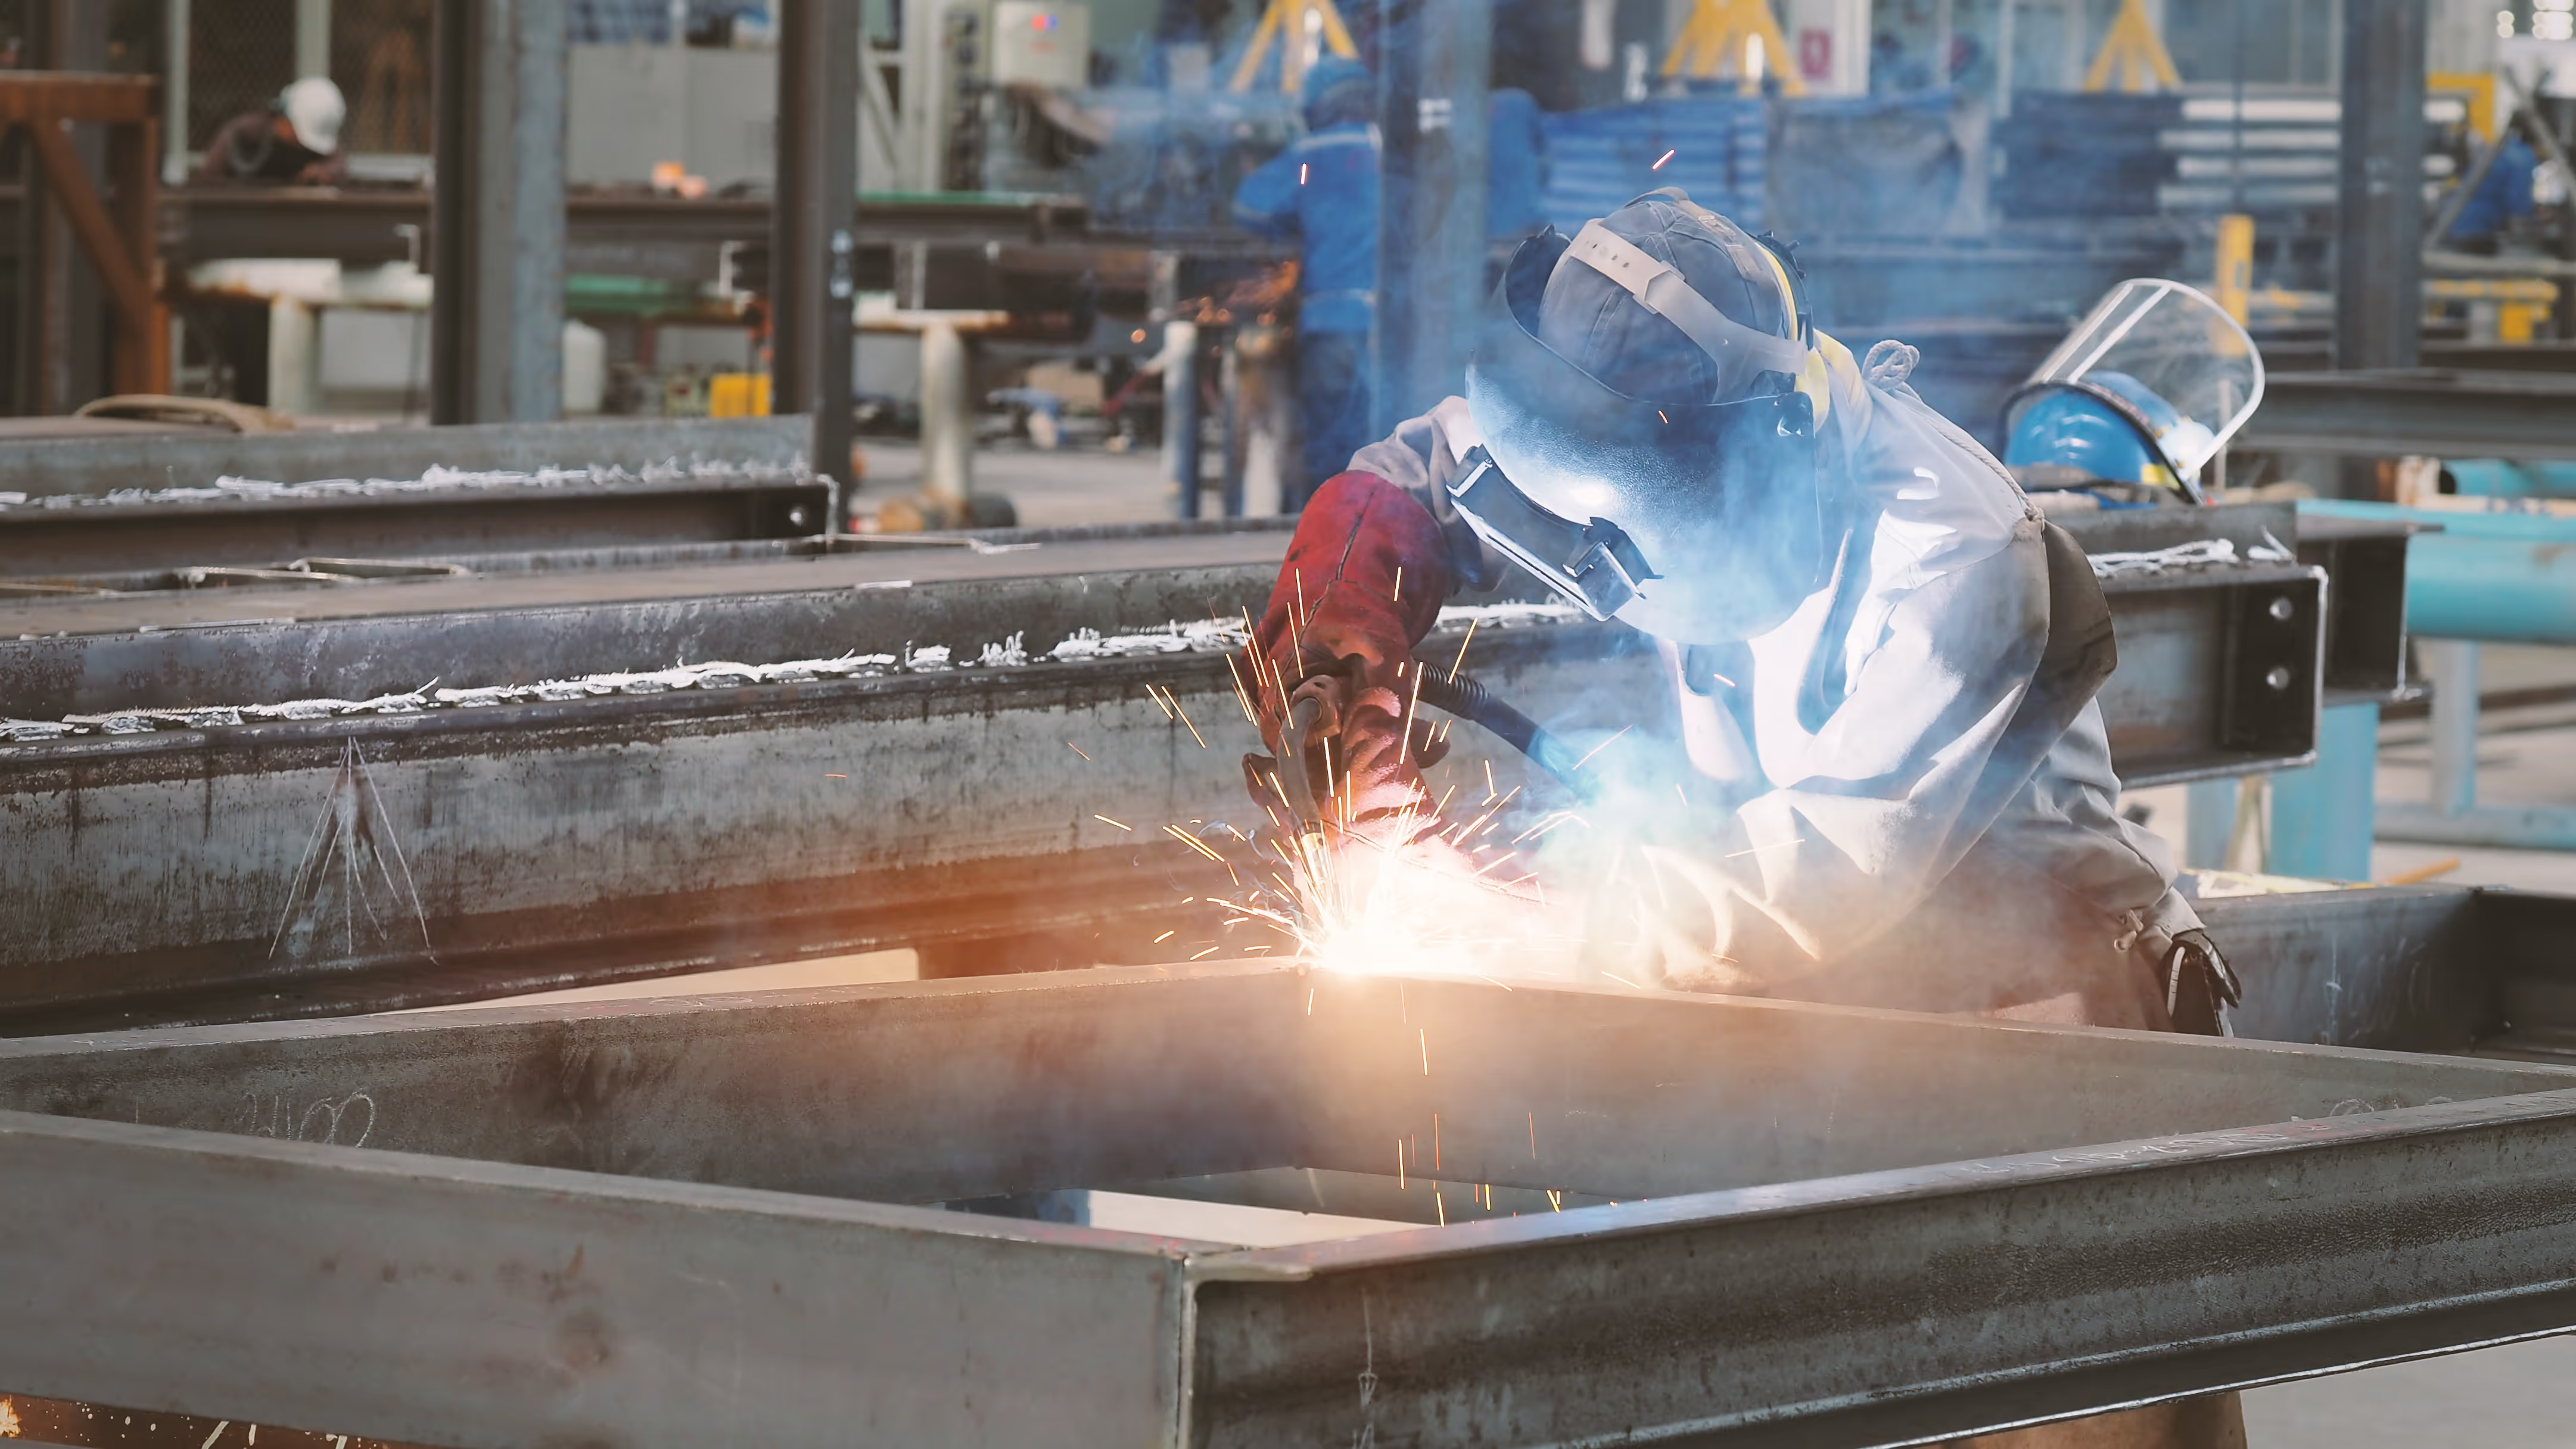
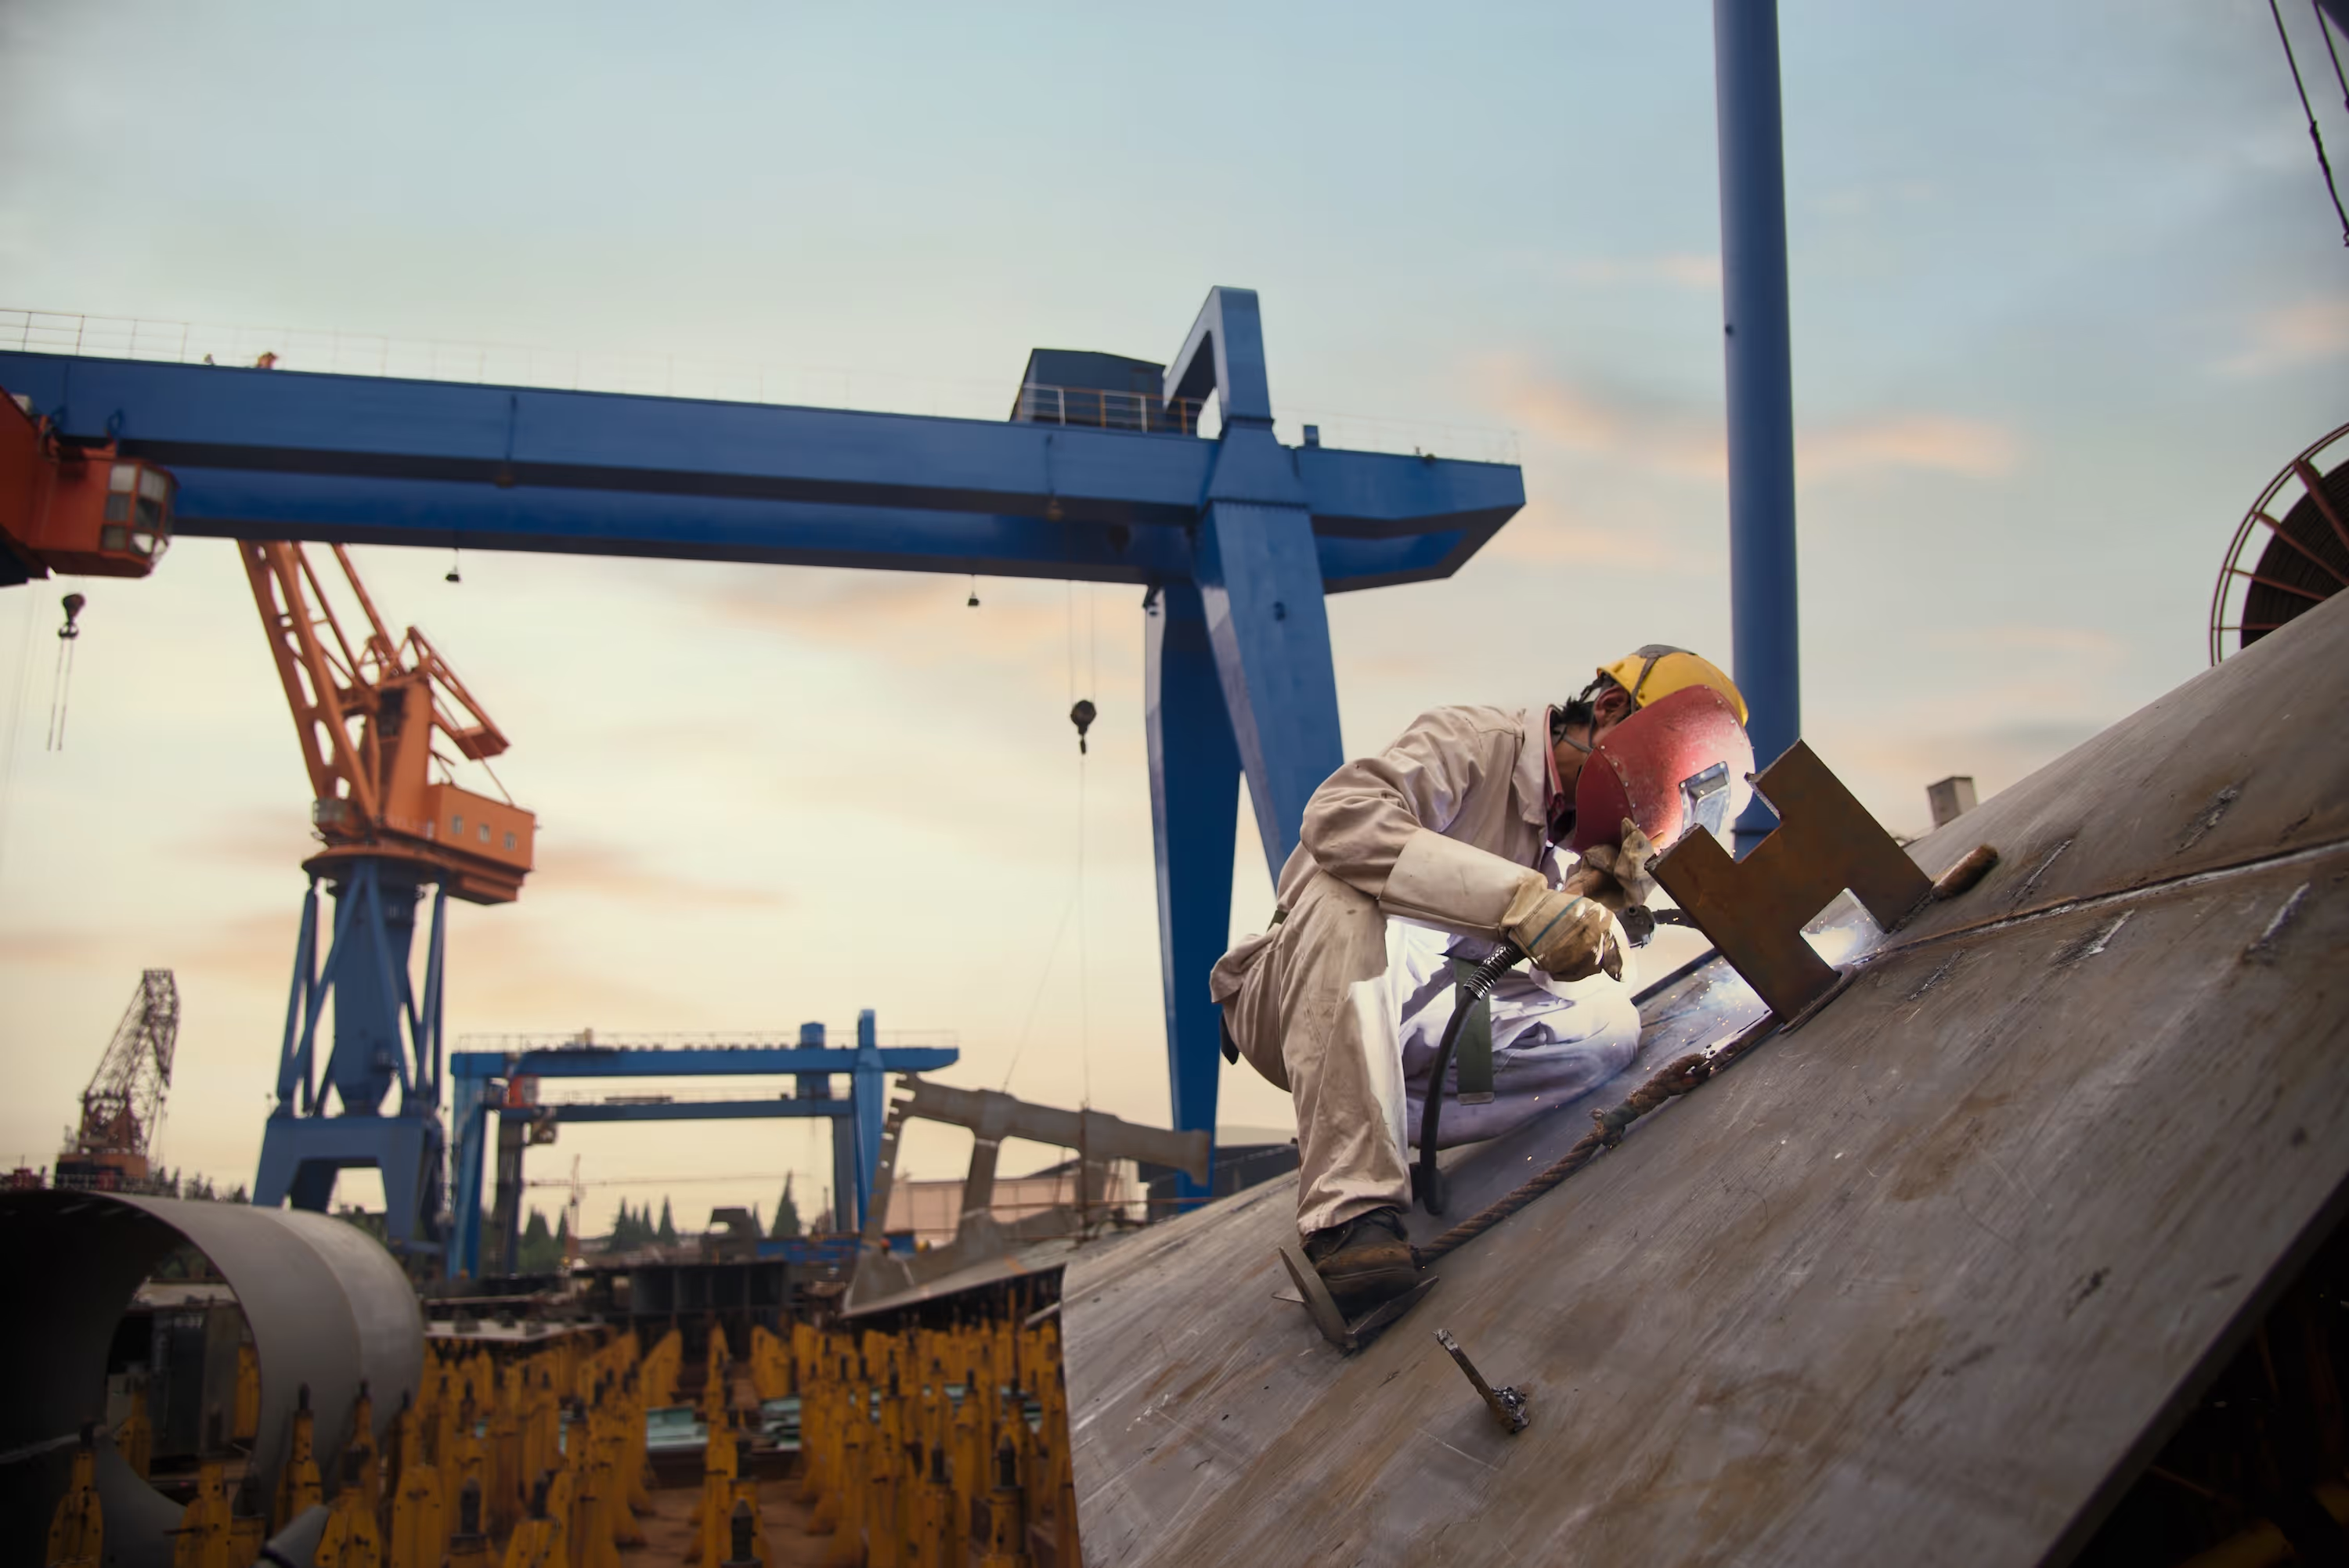
Під час плазмового або киснево-паливного різання ділянка, що безпосередньо прилягає до місця різу, піддається значному нагріванню. Залежно від матеріалу, товщини пластини та параметрів різання, це може призвести до змін структури матеріалу та локальних властивостей.
Процес різання також може залишати оксиди, окалину, шлак або інші нерівності поверхні на кромці.
Для деяких застосувань це цілком прийнятно. Однак для більш вимогливих зварних конструкцій стан поверхні фаски може потребувати відповідності певним вимогам перед зварюванням.
Це може призвести до необхідності додаткової підготовки країв.
Що відбувається після термічного скошування?
Створення фаски не завжди є кінцем процесу.
Залежно від необхідної якості зварювання та конкретного застосування, термічно оброблені краї можуть вимагати додаткових операцій, таких як:
- видалення оксидів та накипу,
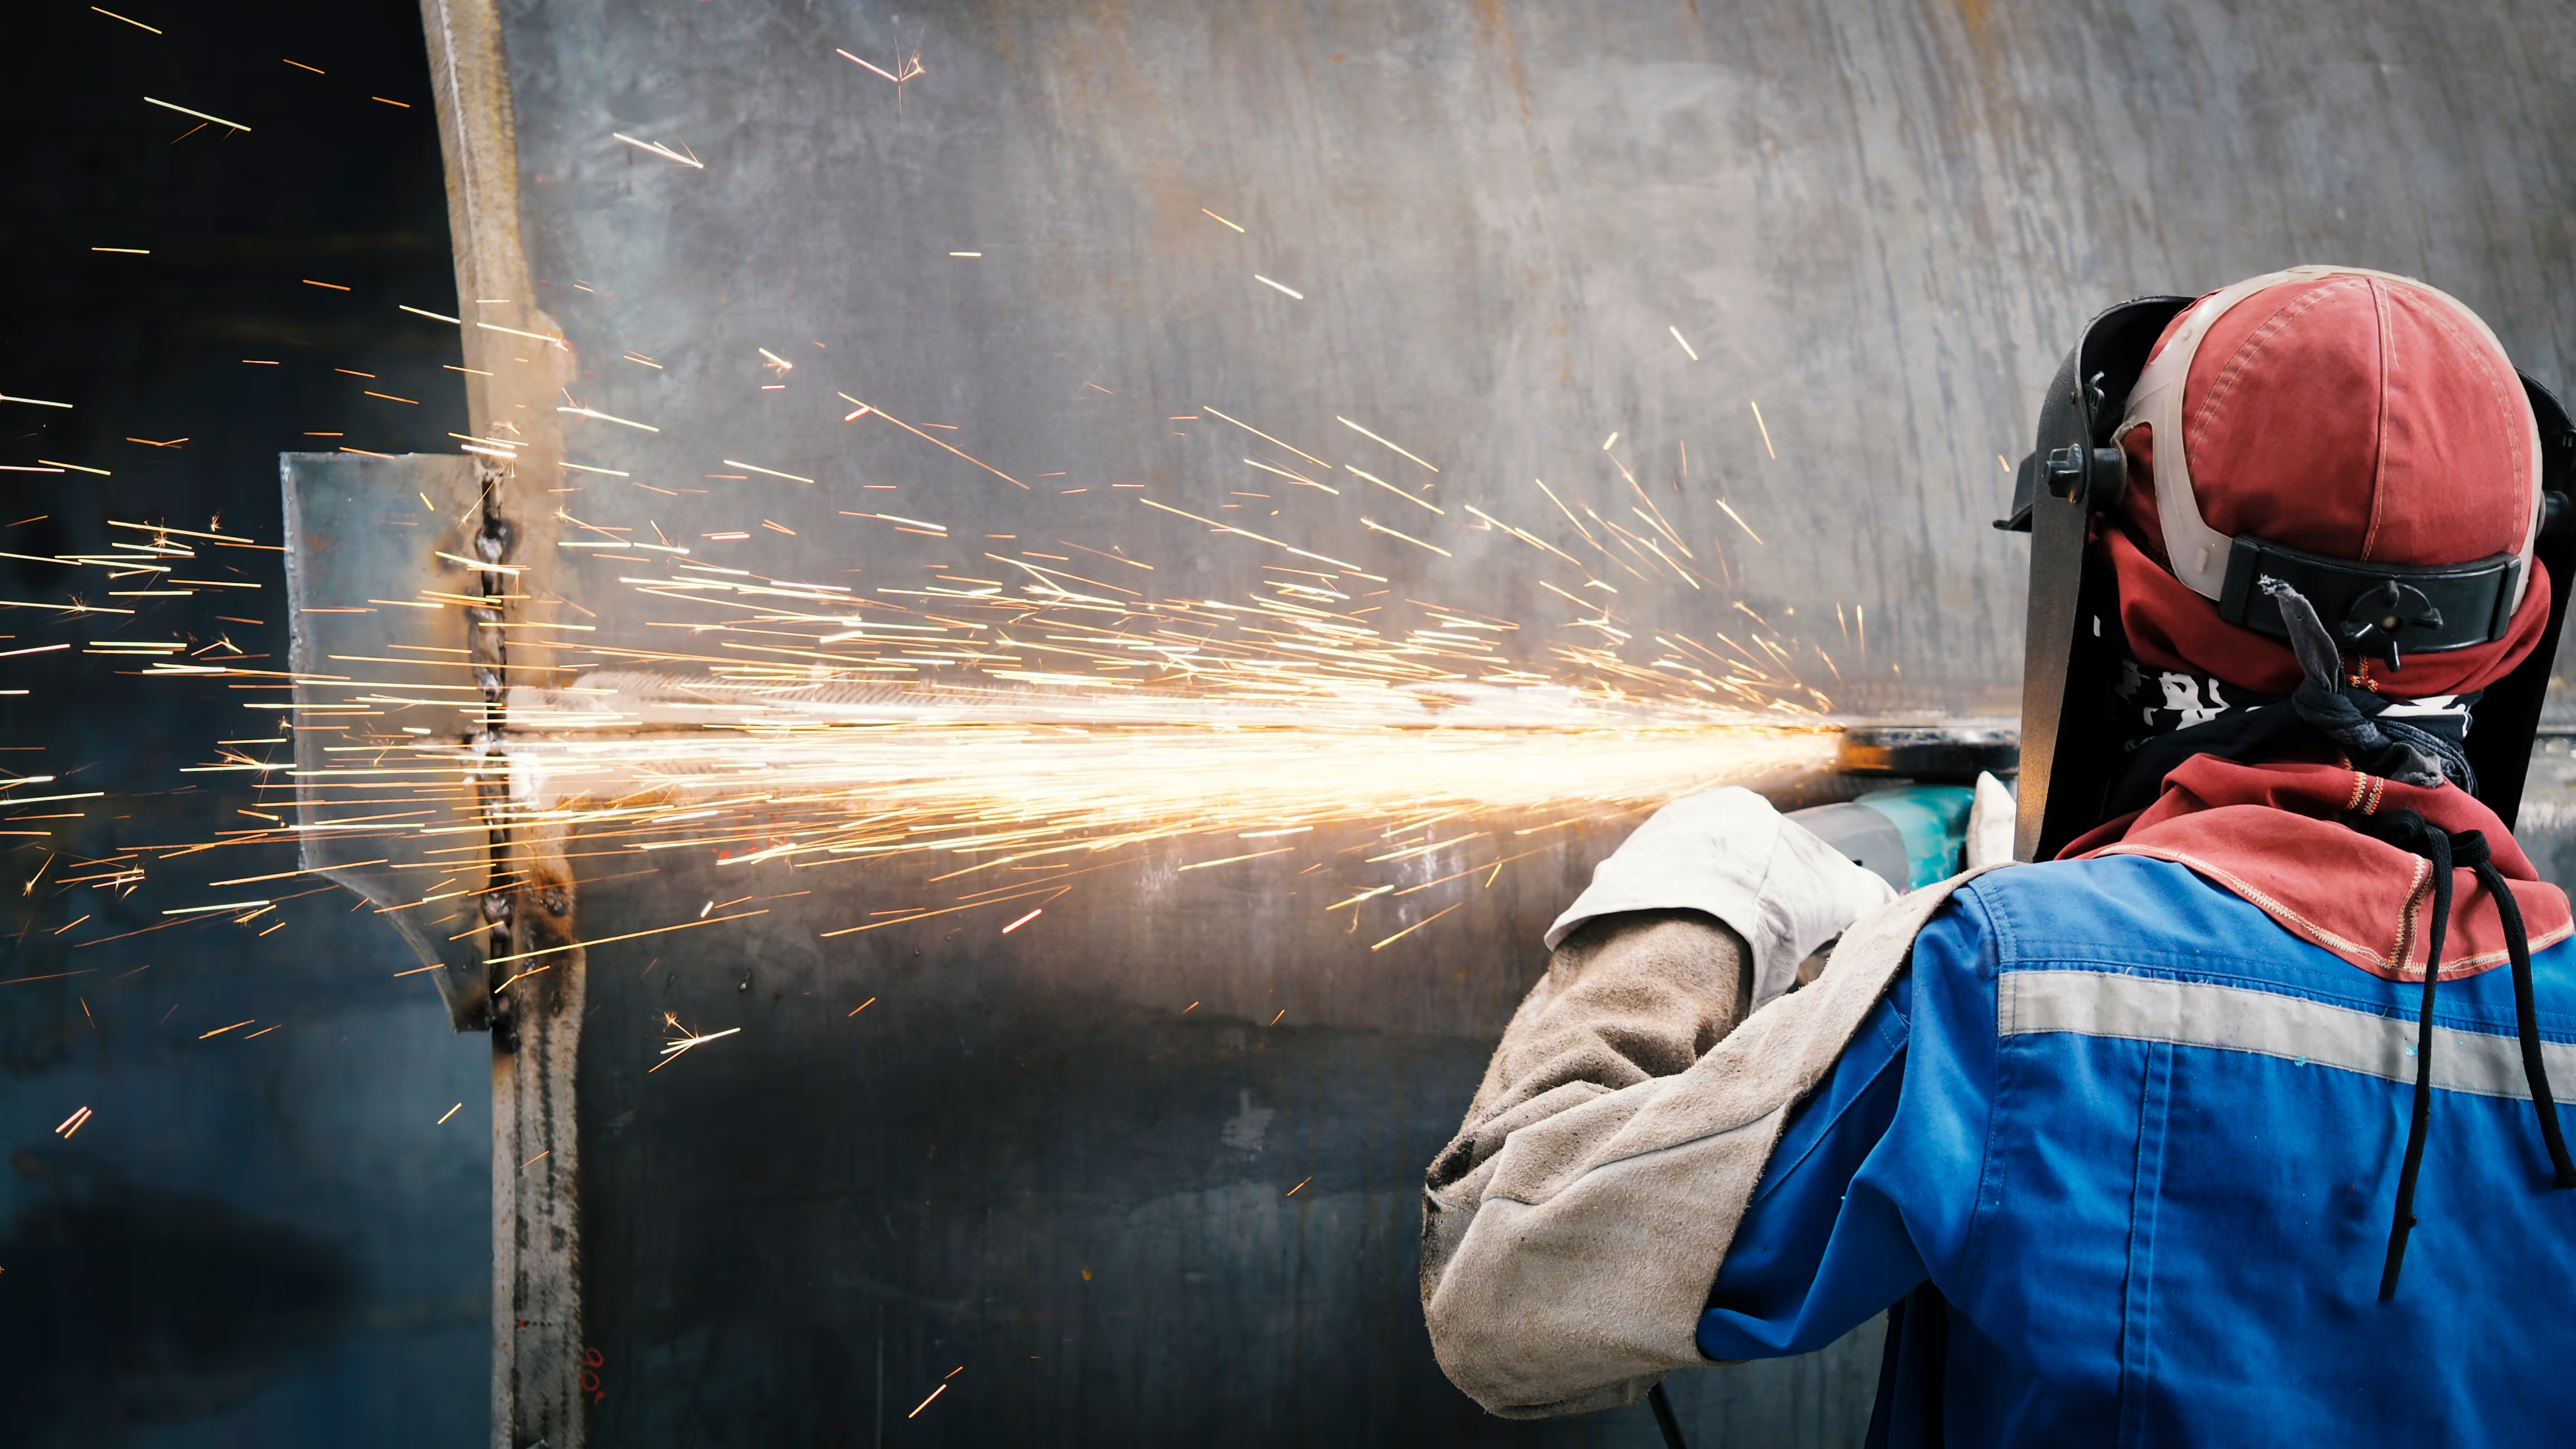
- шліфування скошеної поверхні,
- видалення шлаку,
- очищення перед зварюванням,
- виправлення нерівностей країв,
- розмірний та геометричний контроль.
Кожна додаткова операція вимагає часу, праці та обробки матеріалів.
Коли обробляються сотні або тисячі метрів зварних кромок, навіть відносно коротка додаткова операція може суттєво вплинути на загальну продуктивність.
Механічна обробка: інший підхід до скошування
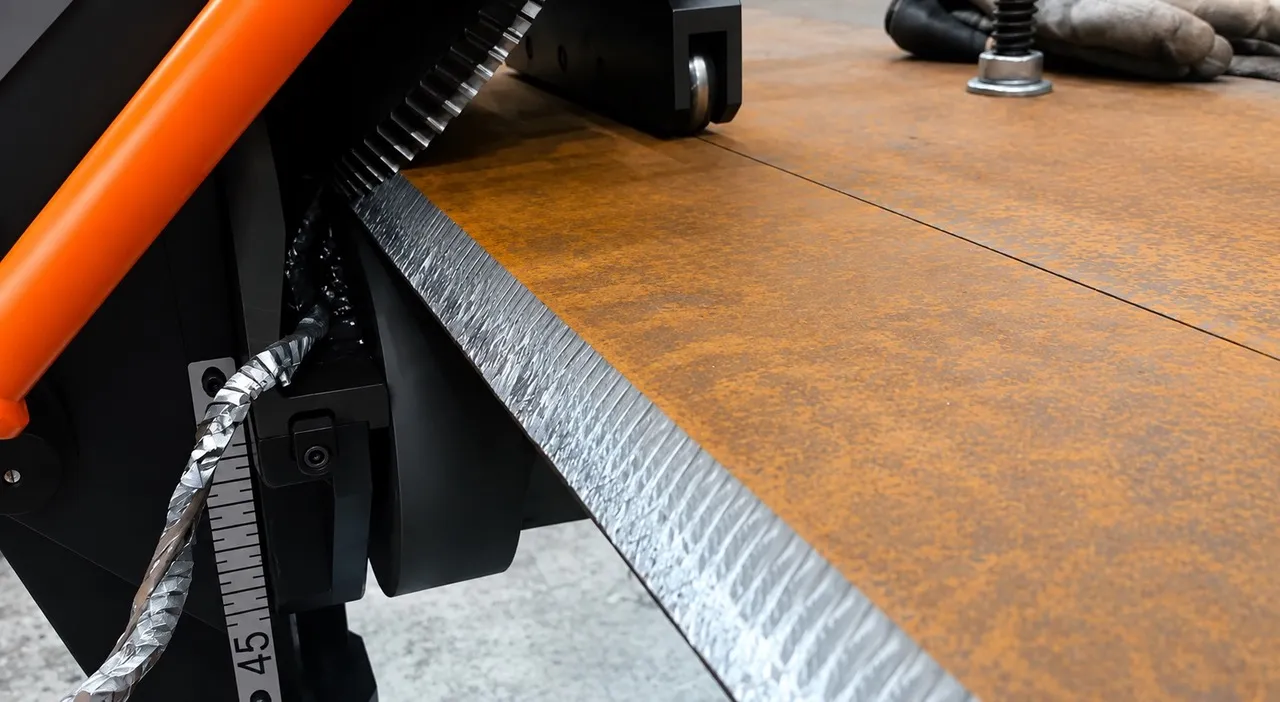
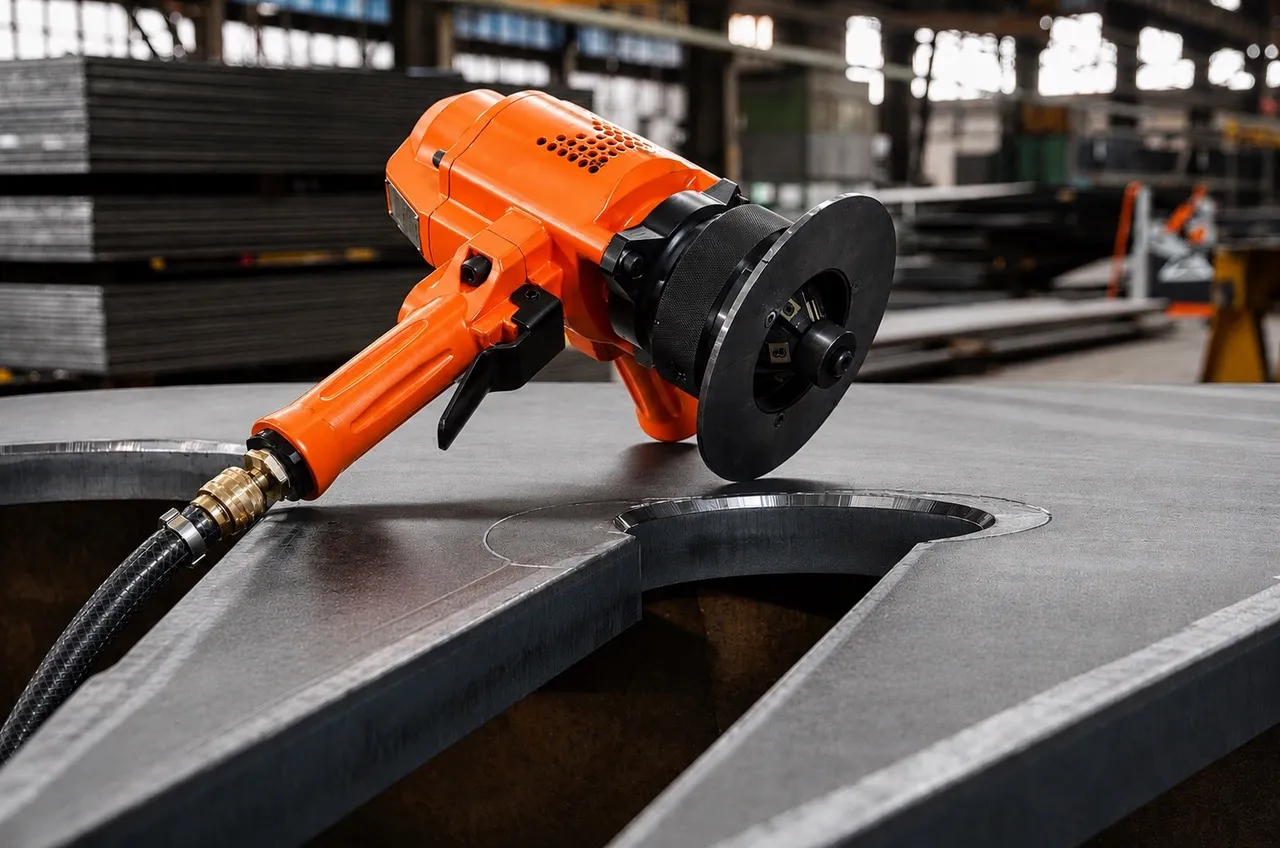
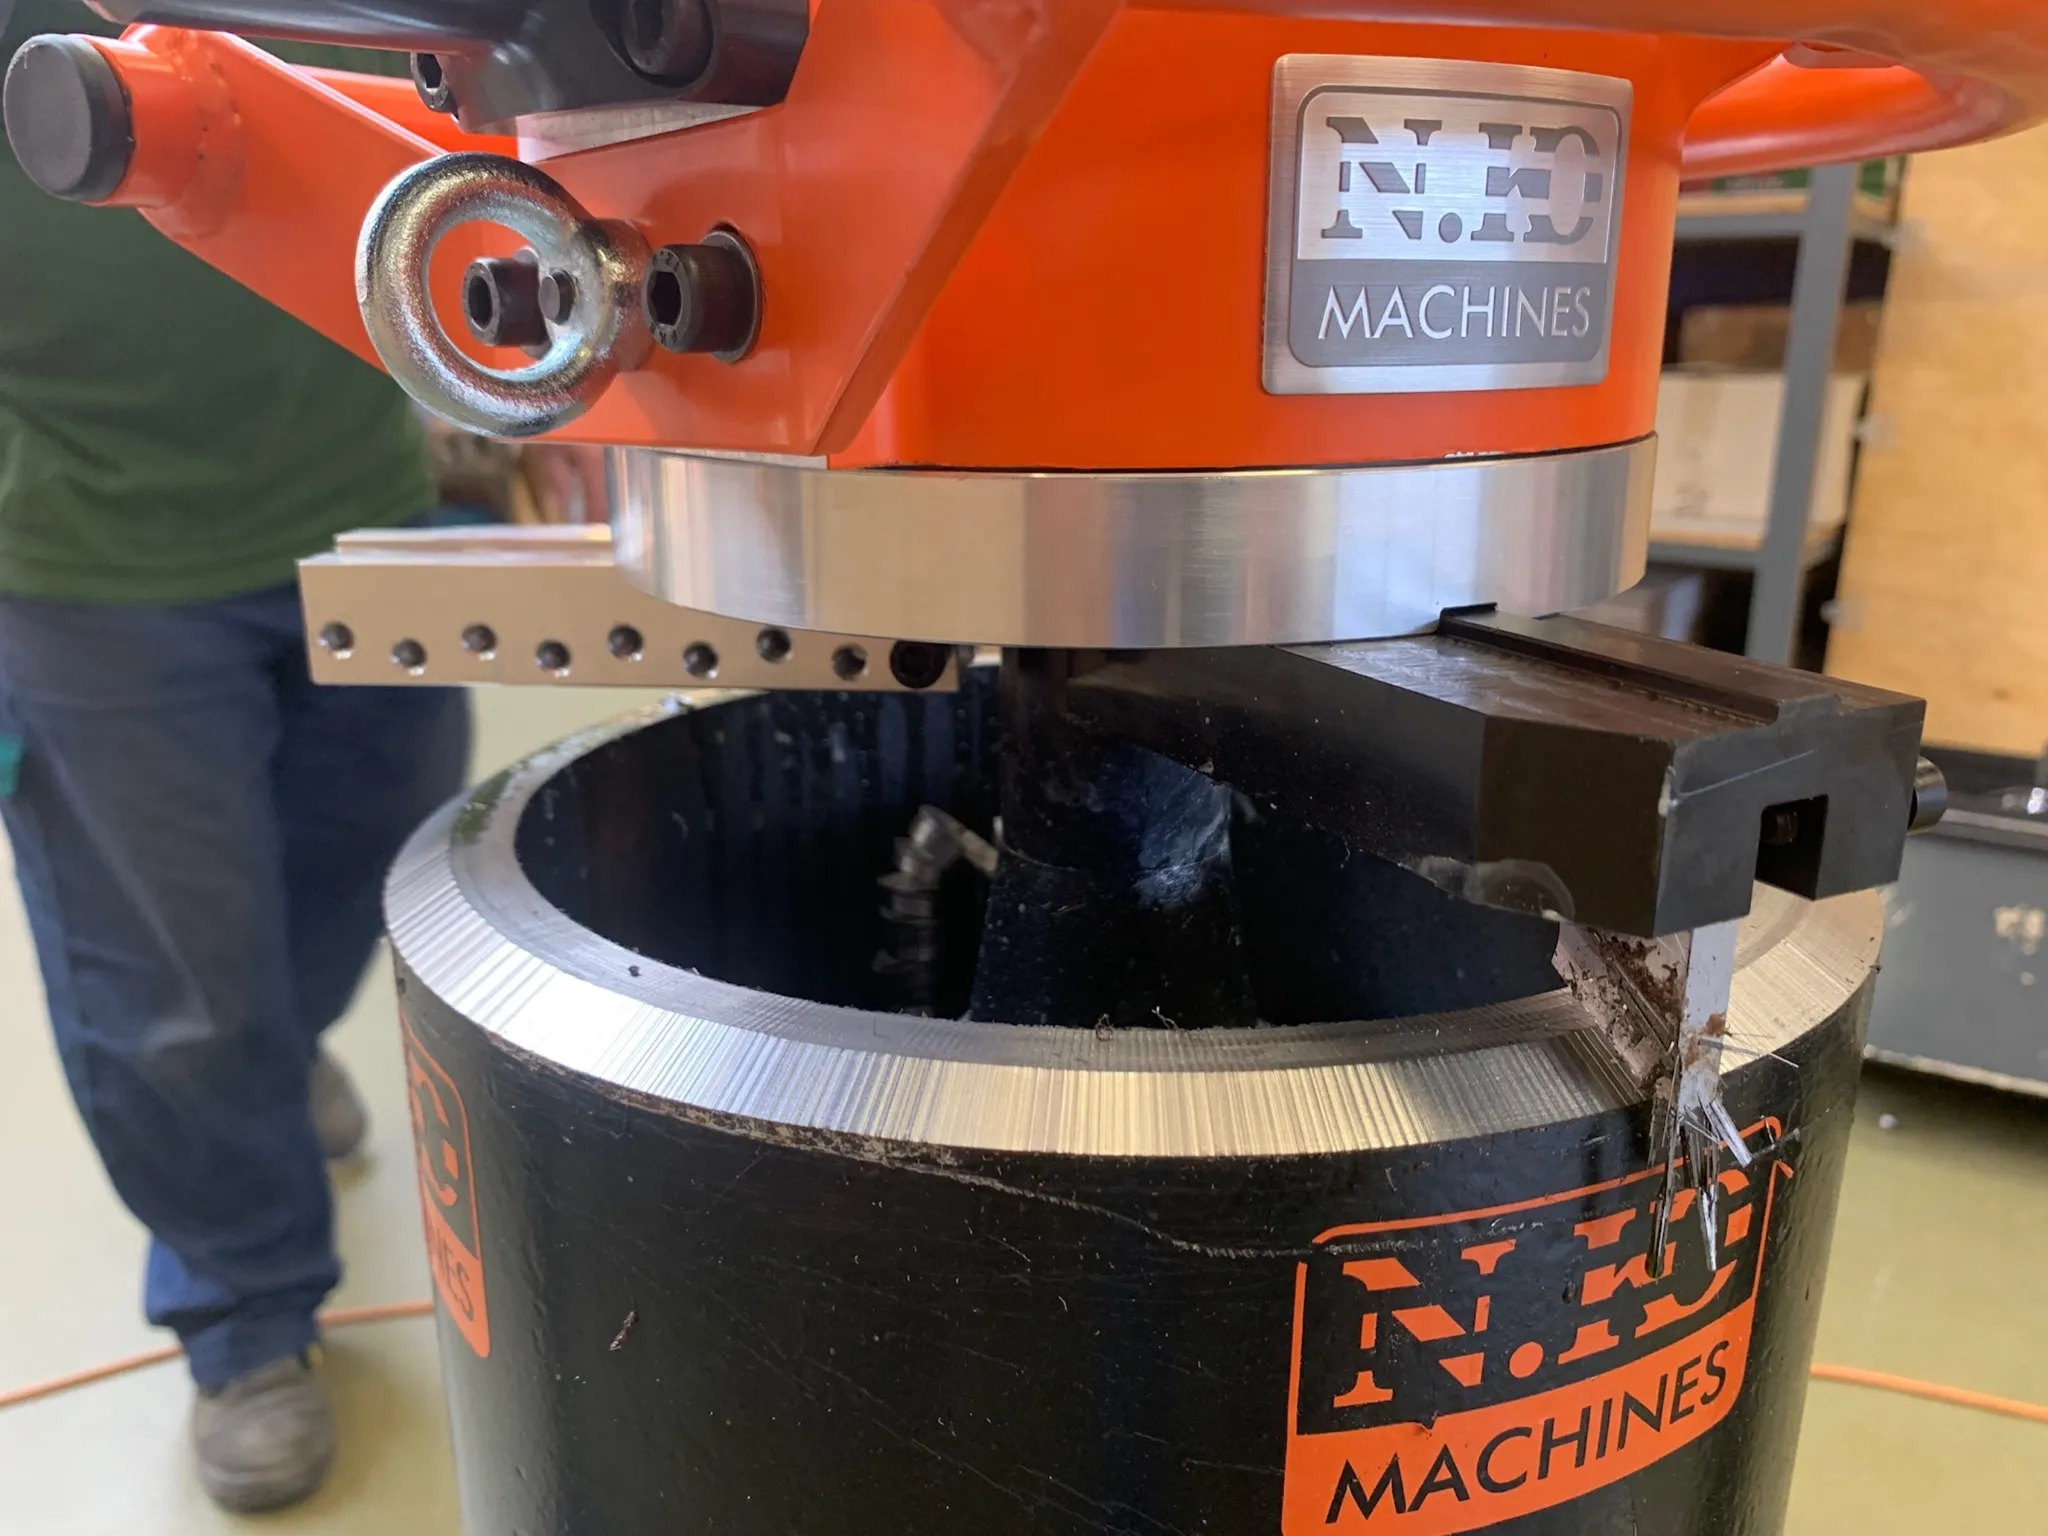
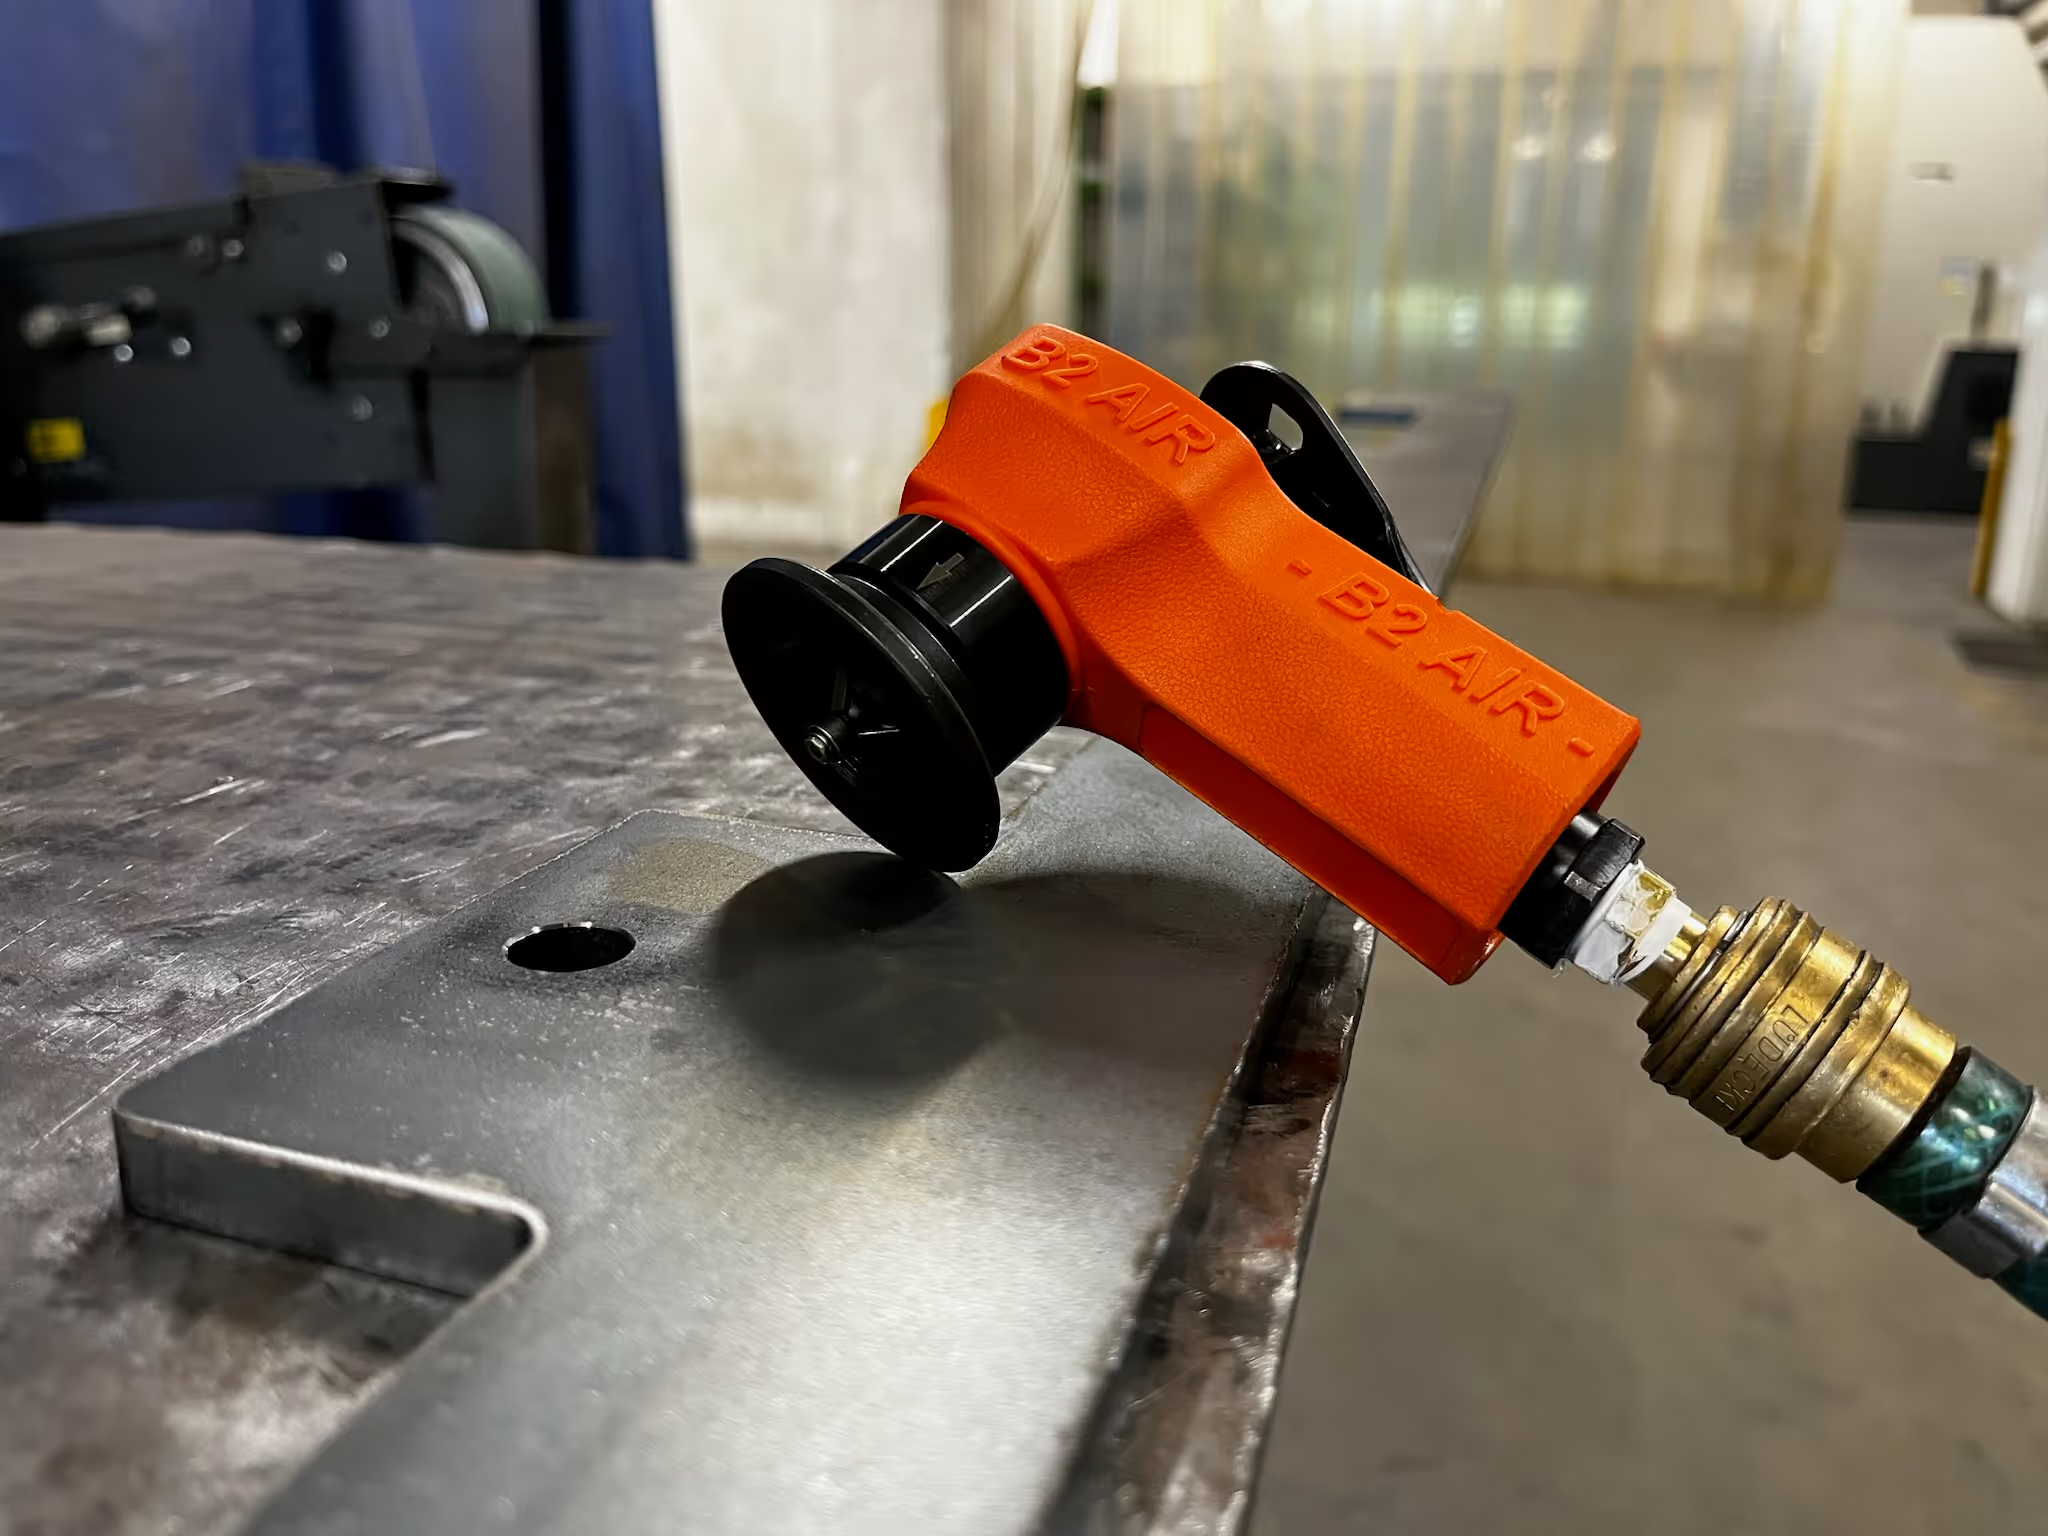
Механічне скошування використовує ріжучий інструмент для видалення матеріалу з краю пластини. На відміну від термічного різання, цей процес не залежить від високих температур для видалення матеріалу.
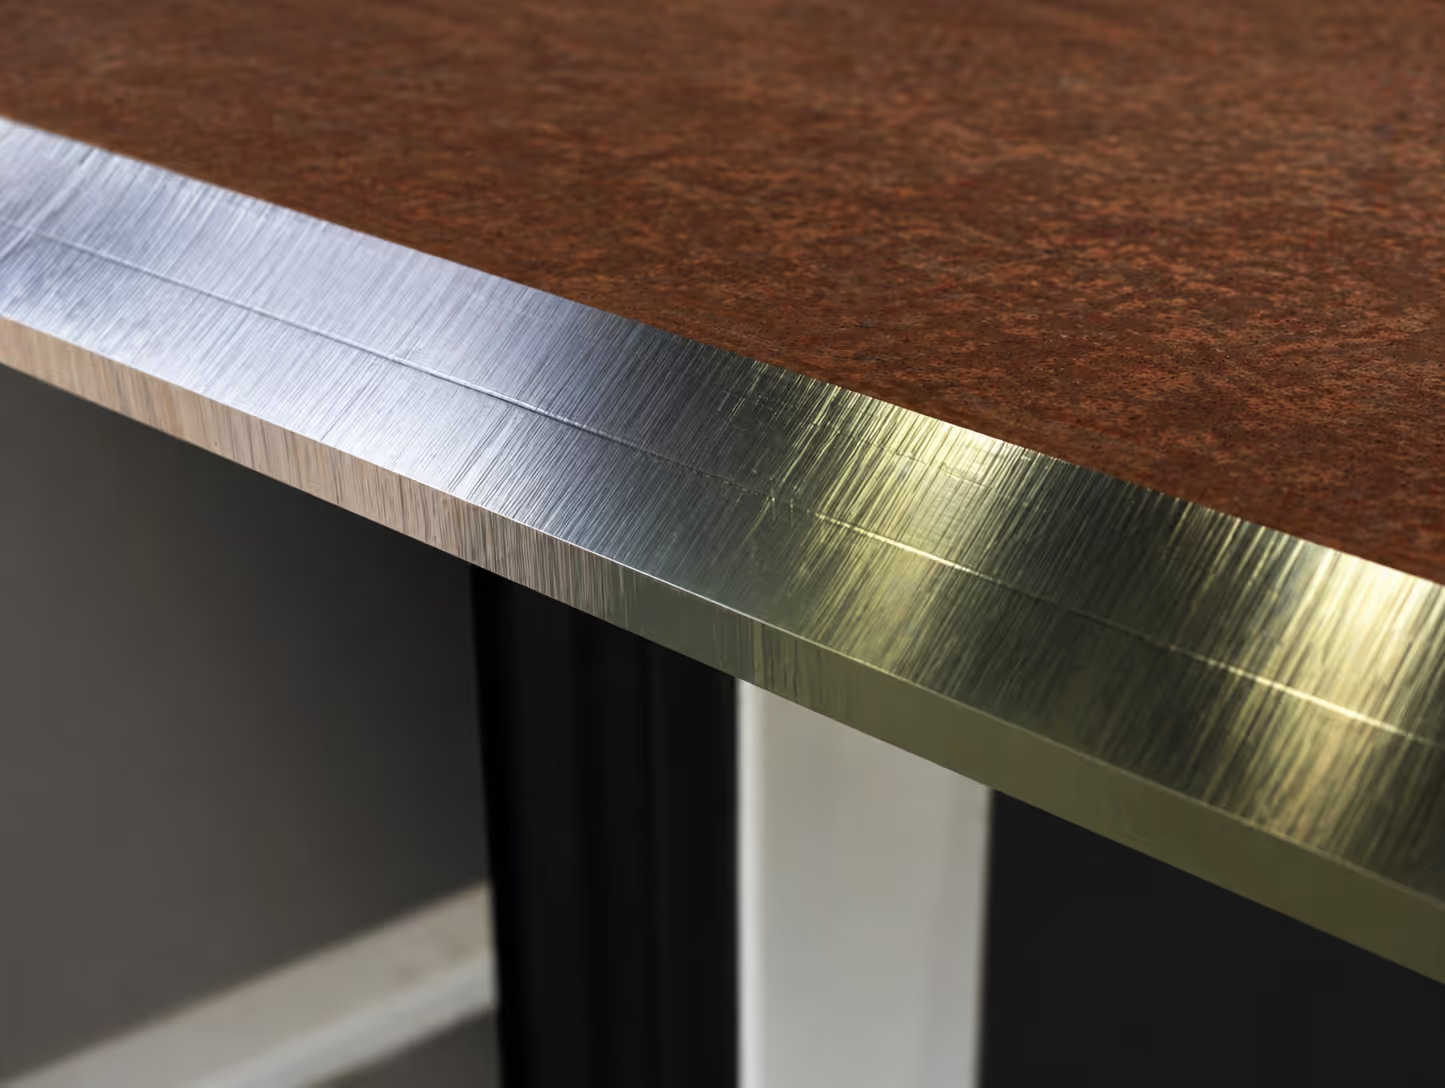
Результатом є оброблена кромка без зони термічного впливу.
Це може бути особливо цінним, коли вимоги до підготовки зварних швів є високими або коли в іншому випадку знадобиться додаткове шліфування та очищення після термічного різання.
Механічна обробка також дозволяє дуже точно контролювати геометрію фаски, включаючи кут фаски, ширину та загальний профіль.
Ця стабільність може бути важливою не лише для якості зварного шва, але й для повторюваності в серійному виробництві.
Чистіший край може означати менше роботи у зварювальному цеху
Одна з ключових відмінностей між термічним різанням та механічною обробкою полягає в стані крайки після операції.
Термічне різання може вимагати додаткового очищення, шліфування або підготовки поверхні перед зварюванням. З іншого боку, механічно оброблену фаску часто можна використовувати безпосередньо для наступного етапу виробництва.
Це може спростити виробничий процес:
Різання → Зняття фаски → Зварювання
замість:
Різання → Термічне скошування → Очищення/Шліфування → Перевірка → Зварювання
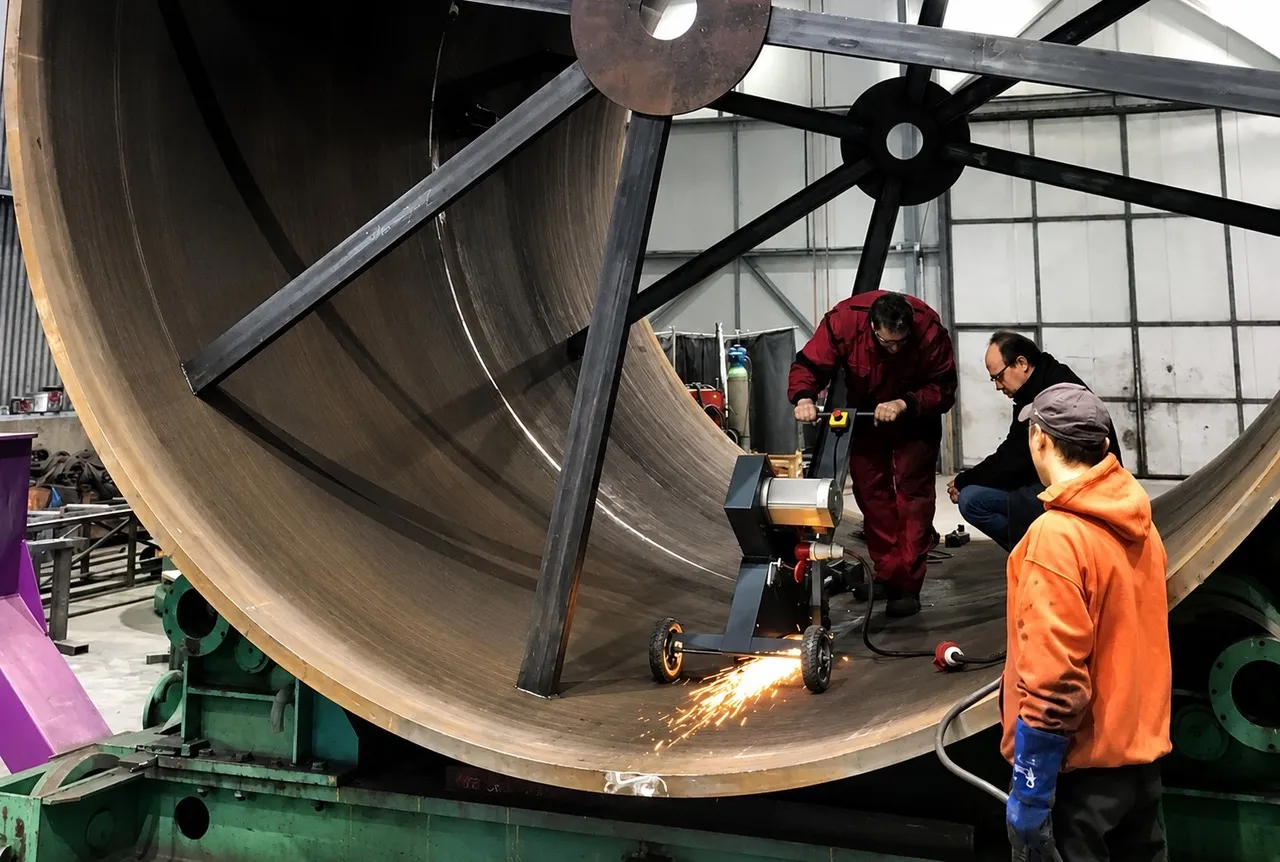
Ця різниця стає особливо важливою під час роботи з великими та важкими компонентами, де кожна додаткова операція обробки додає часу та складності виробничому процесу.
Економіка: швидкість різання — це лише частина рівняння
Порівнюючи технології скошування, виникає спокуса зосередитися на швидкості самої операції скошування.
Однак, для реалістичного економічного порівняння виробникам слід враховувати загальну вартість виробництва готової до зварювання кромки.
Це може включати:
- час різання або обробки,
- витрата кисню та паливного газу,
- споживання електроенергії,
- ріжучі інструменти та абразиви,
- праця для шліфування та очищення,
- обробка матеріалів,
- інспекція,
- переробка та виправлення,
- час простою та координація між виробничими операціями.
Ще одним фактором, який стає дедалі актуальнішим, є вартість промислових газів.
Зростання цін на кисень, паливні гази та інші промислові гази може мати помітний вплив на експлуатаційні витрати процесів термічного різання. Тому для виробників, які обробляють великі обсяги скошених крайок, споживання газу може стати значною частиною загального розрахунку витрат.
Механічна обробка зміщує більшу частину структури витрат у бік часу обробки, електроенергії та ріжучих інструментів.
Тому найекономічніше рішення залежить від конкретного застосування, товщини пластини, довжини фаски, необхідної якості кромки та обсягу виробництва.
Коли механічне скошування має найбільший сенс?
Не існує єдиної технології, яка ідеально підходить для кожного застосування.
Плазмове та автогенне різання може бути високоефективним, коли головним пріоритетом є швидке різання матеріалу, а отримана кромка не потребує значної додаткової підготовки.
Механічне скошування стає особливо привабливим, коли:
- потрібна висока якість зварних кромок,
- важлива точна та повторювана геометрія фаски,
- бажано мінімізувати теплопостачання,
- подрібнення або очищення становили б значну частину виробничих витрат,
- обробляються великі обсяги зварних кромок,
- важливі стабільні та передбачувані терміни виробництва.
Справжній вибір стосується всього виробничого процесу
Плазмове різання, газокисневе різання та механічна обробка – всі вони мають своє місце в сучасному виробництві сталі.
Однак рішення не повинно ґрунтуватися виключно на швидкості однієї окремої операції.
Важливіше питання:
Скільки часу, праці та грошей потрібно, щоб отримати справді готову до зварювання кромку?
З цієї точки зору, механічне скошування може стати переконливою альтернативою термічному скошуванню.
Чиста, точно оброблена кромка без зони термічного впливу може спростити подальші зварювальні операції, зменшити потребу в додатковій обробці та зменшити загальний обсяг ручної роботи.
Для виробників сталевих конструкцій механічне скошування фаски — це не лише питання якості крайки. Це також може бути способом спростити виробничий процес, покращити стабільність та краще контролювати загальні виробничі витрати.