Англійська
Запит
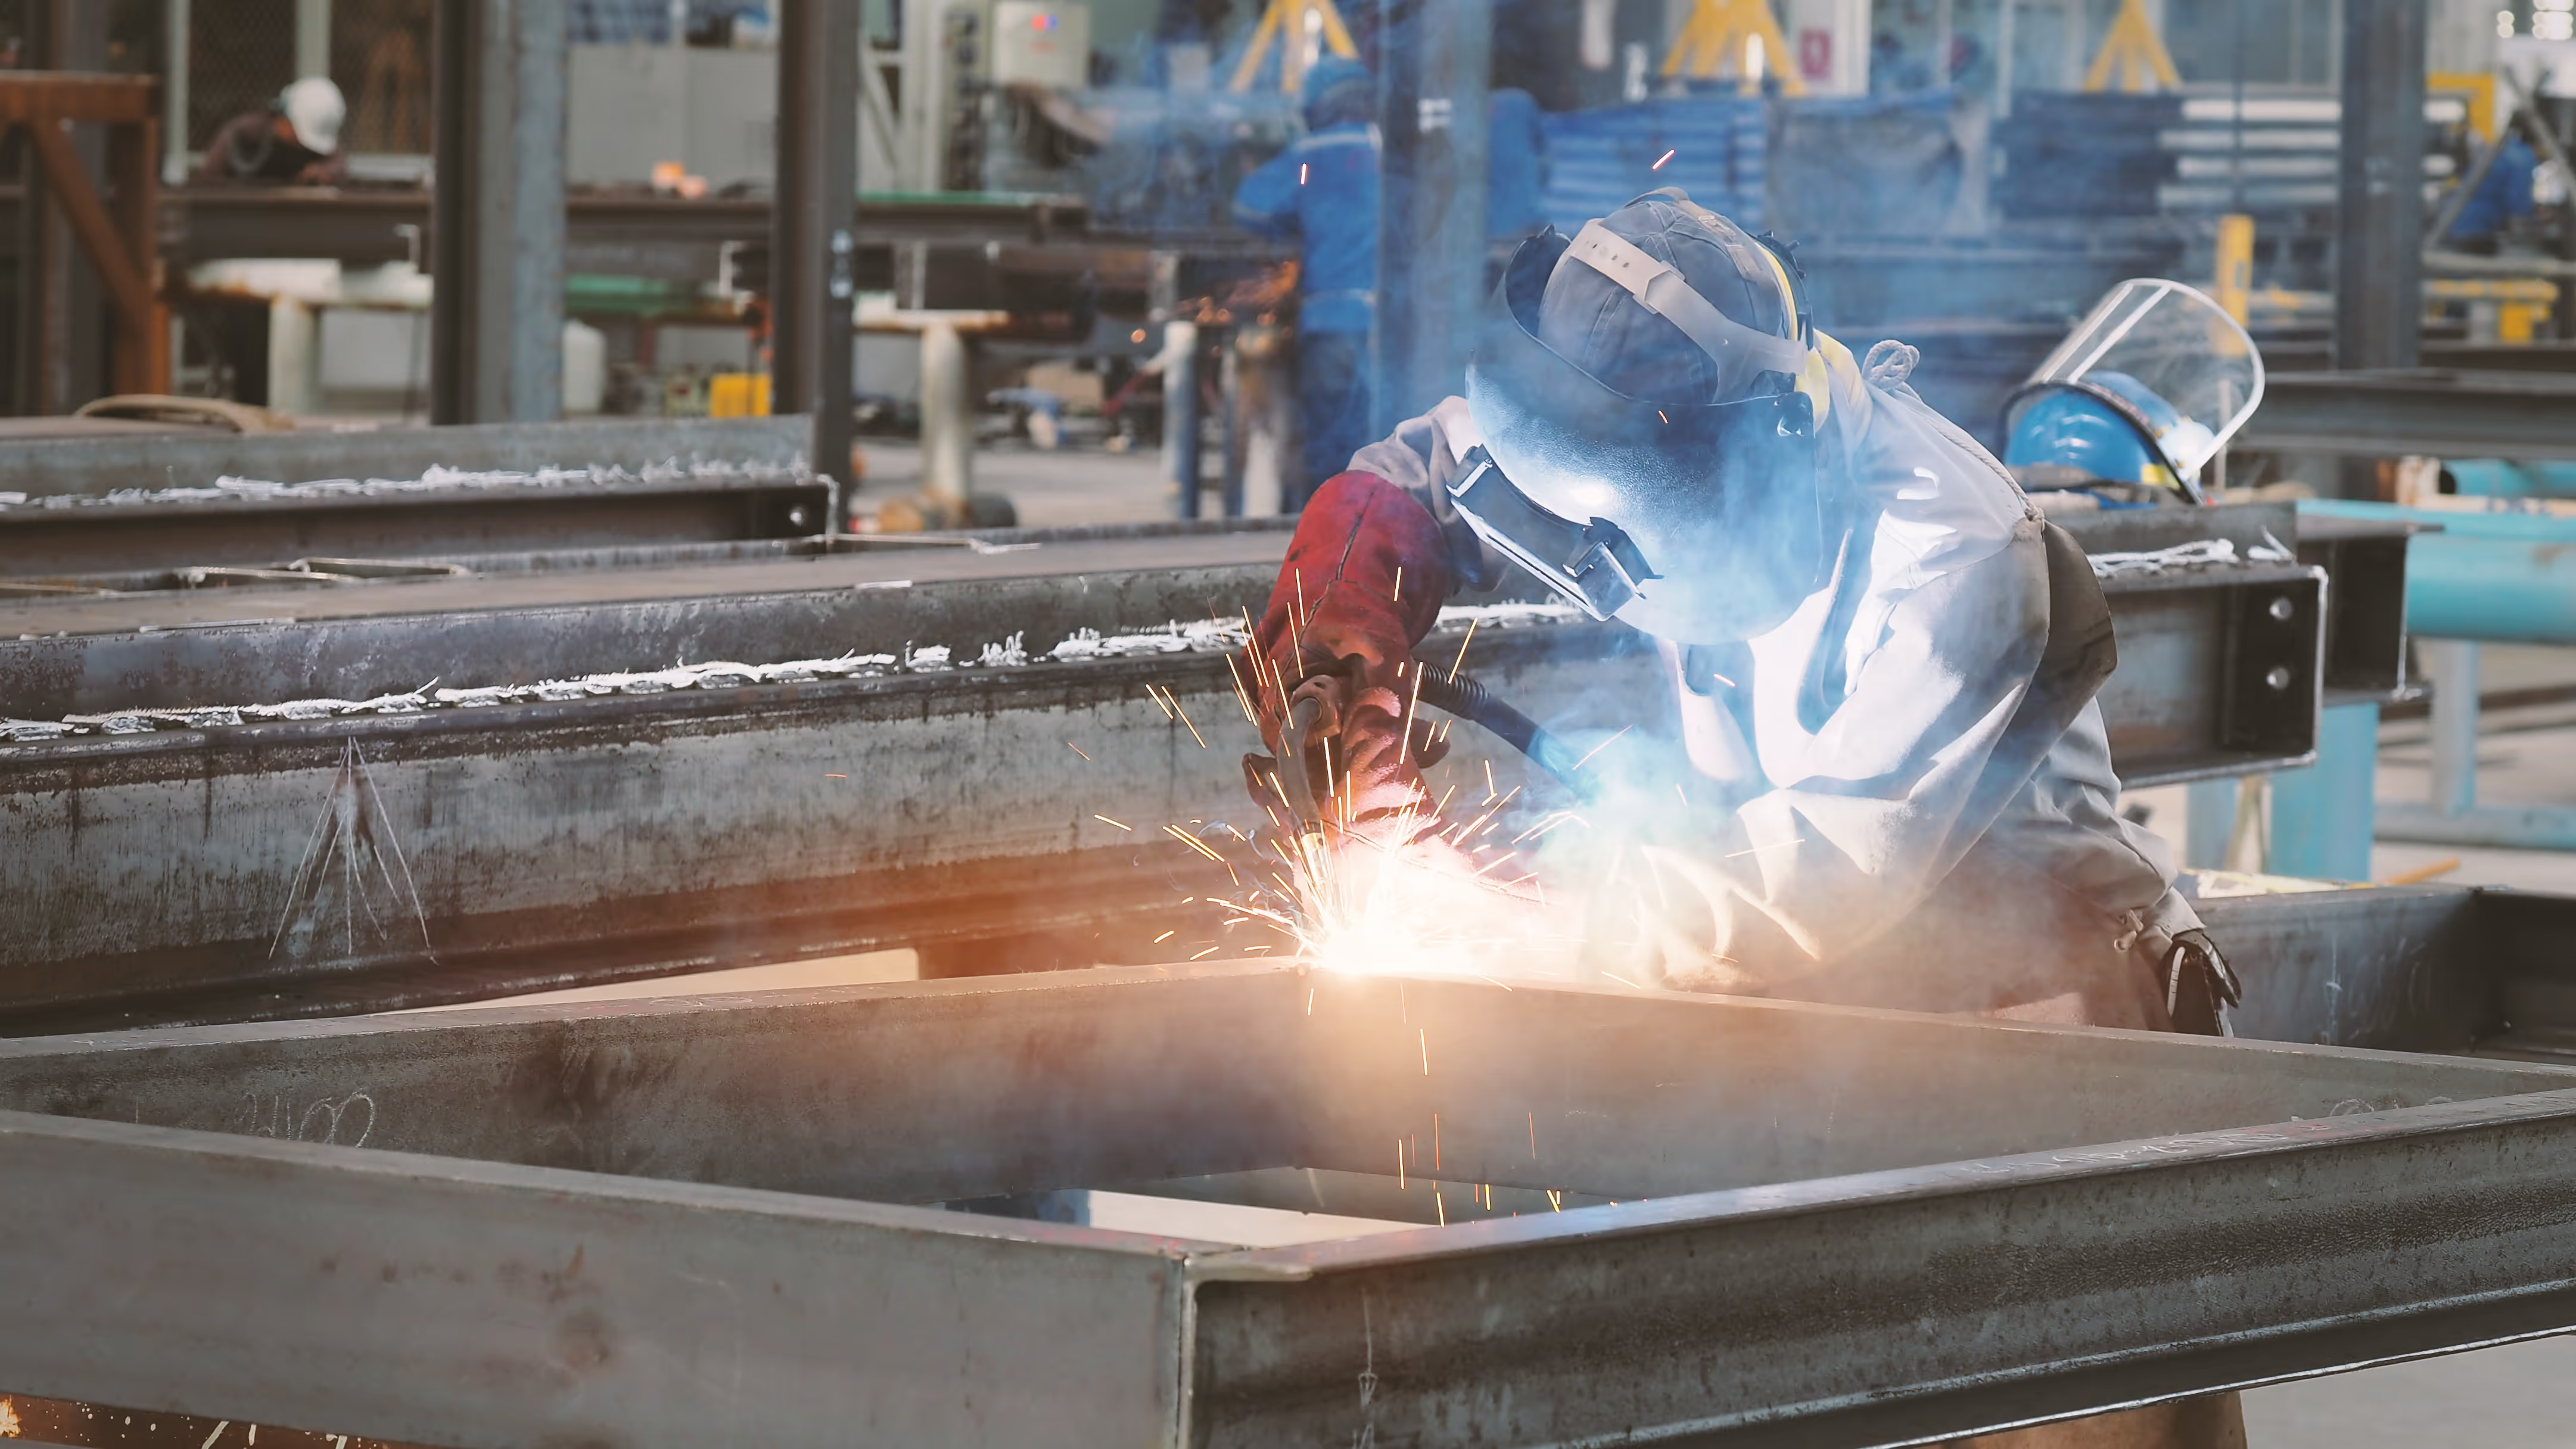
Компанії, що виробляють або збирають сталеві конструкції, значні кошти інвестують у технології зварювання.
Набагато менше уваги часто приділяється тому, що відбувається перед зварюванням: підготовці зварних кромок. Однак саме тут можна досягти значного підвищення якості, продуктивності та економічної ефективності. Сталеві цехи, мости, промислові платформи чи підкранові шляхи – все це залежить від надійності зварних швів.
А надійність зварного шва починається з того, наскільки добре підготовлені краї. Геометрія фаски, якість поверхні та однорідність з'єднання. Компанії, які замінюють ручне шліфування або полум'яне різання фаскознімальними верстатами, отримують явну конкурентну перевагу в якості, вартості, швидкості та відповідності вимогам.

Заміна ручної підготовки механічною обробкою дає помітні переваги в усьому робочому процесі виробництва.
Виробництво сталі – це висококонкурентна галузь.
Клієнти — від генеральних підрядників до енергетичних компаній та промислових виробників — оцінюють постачальників не лише за ціною, але й дедалі частіше за перевіреною якістю та сертифікатами.
Такі стандарти, як EN 1090 або ISO 3834, більше не є необов'язковими — вони є очікуваними.
У цьому середовищі кожне покращення стабільності процесу має значення.
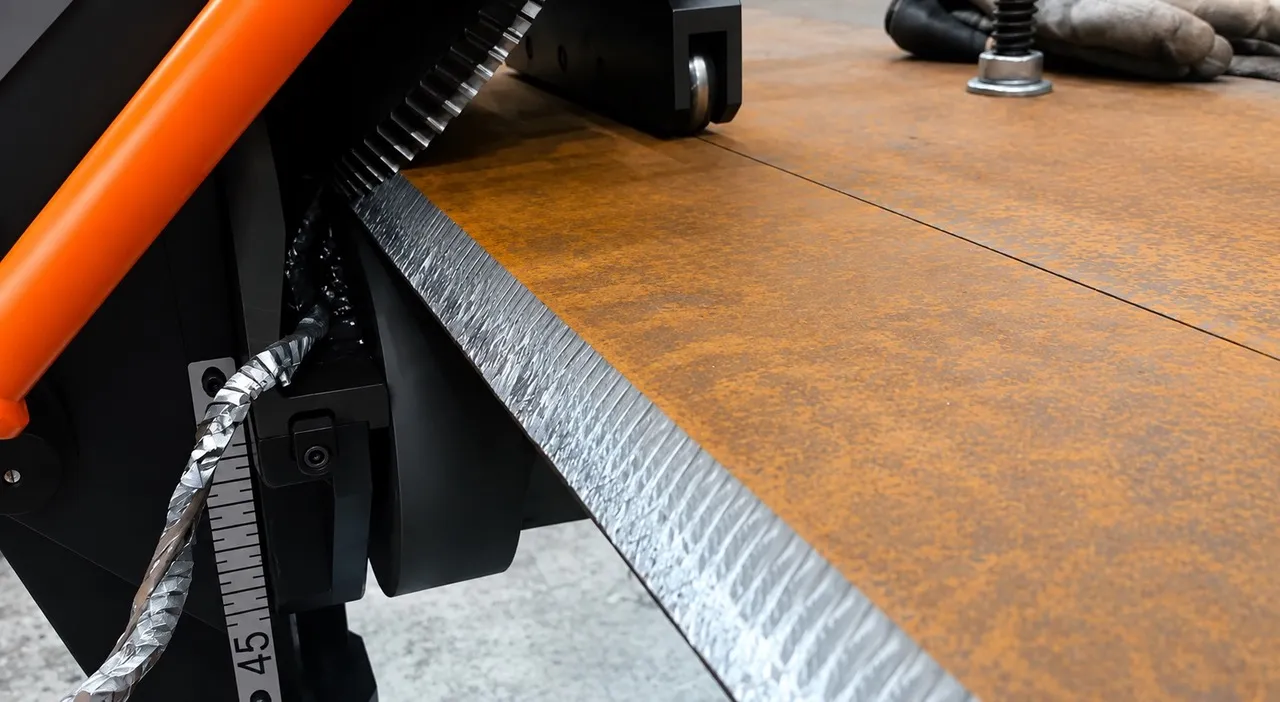
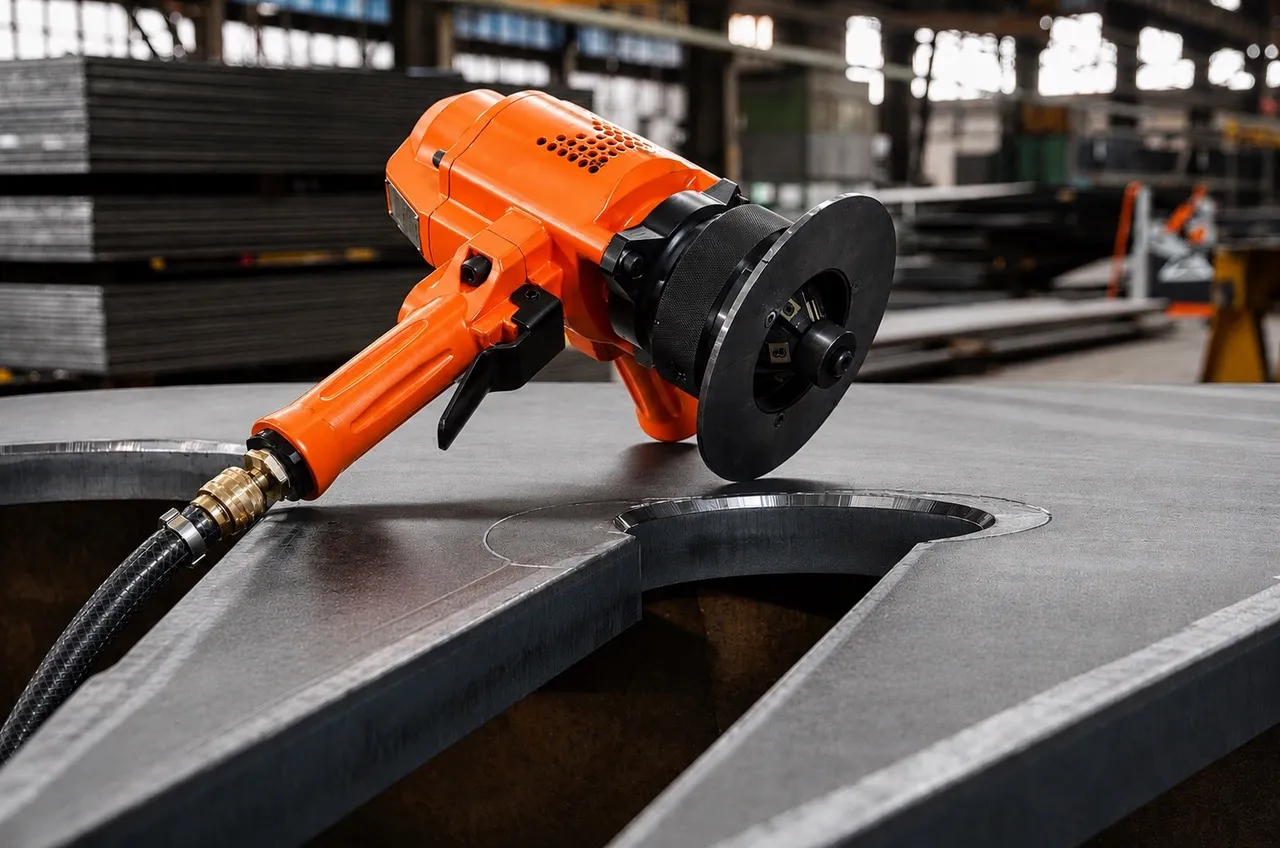
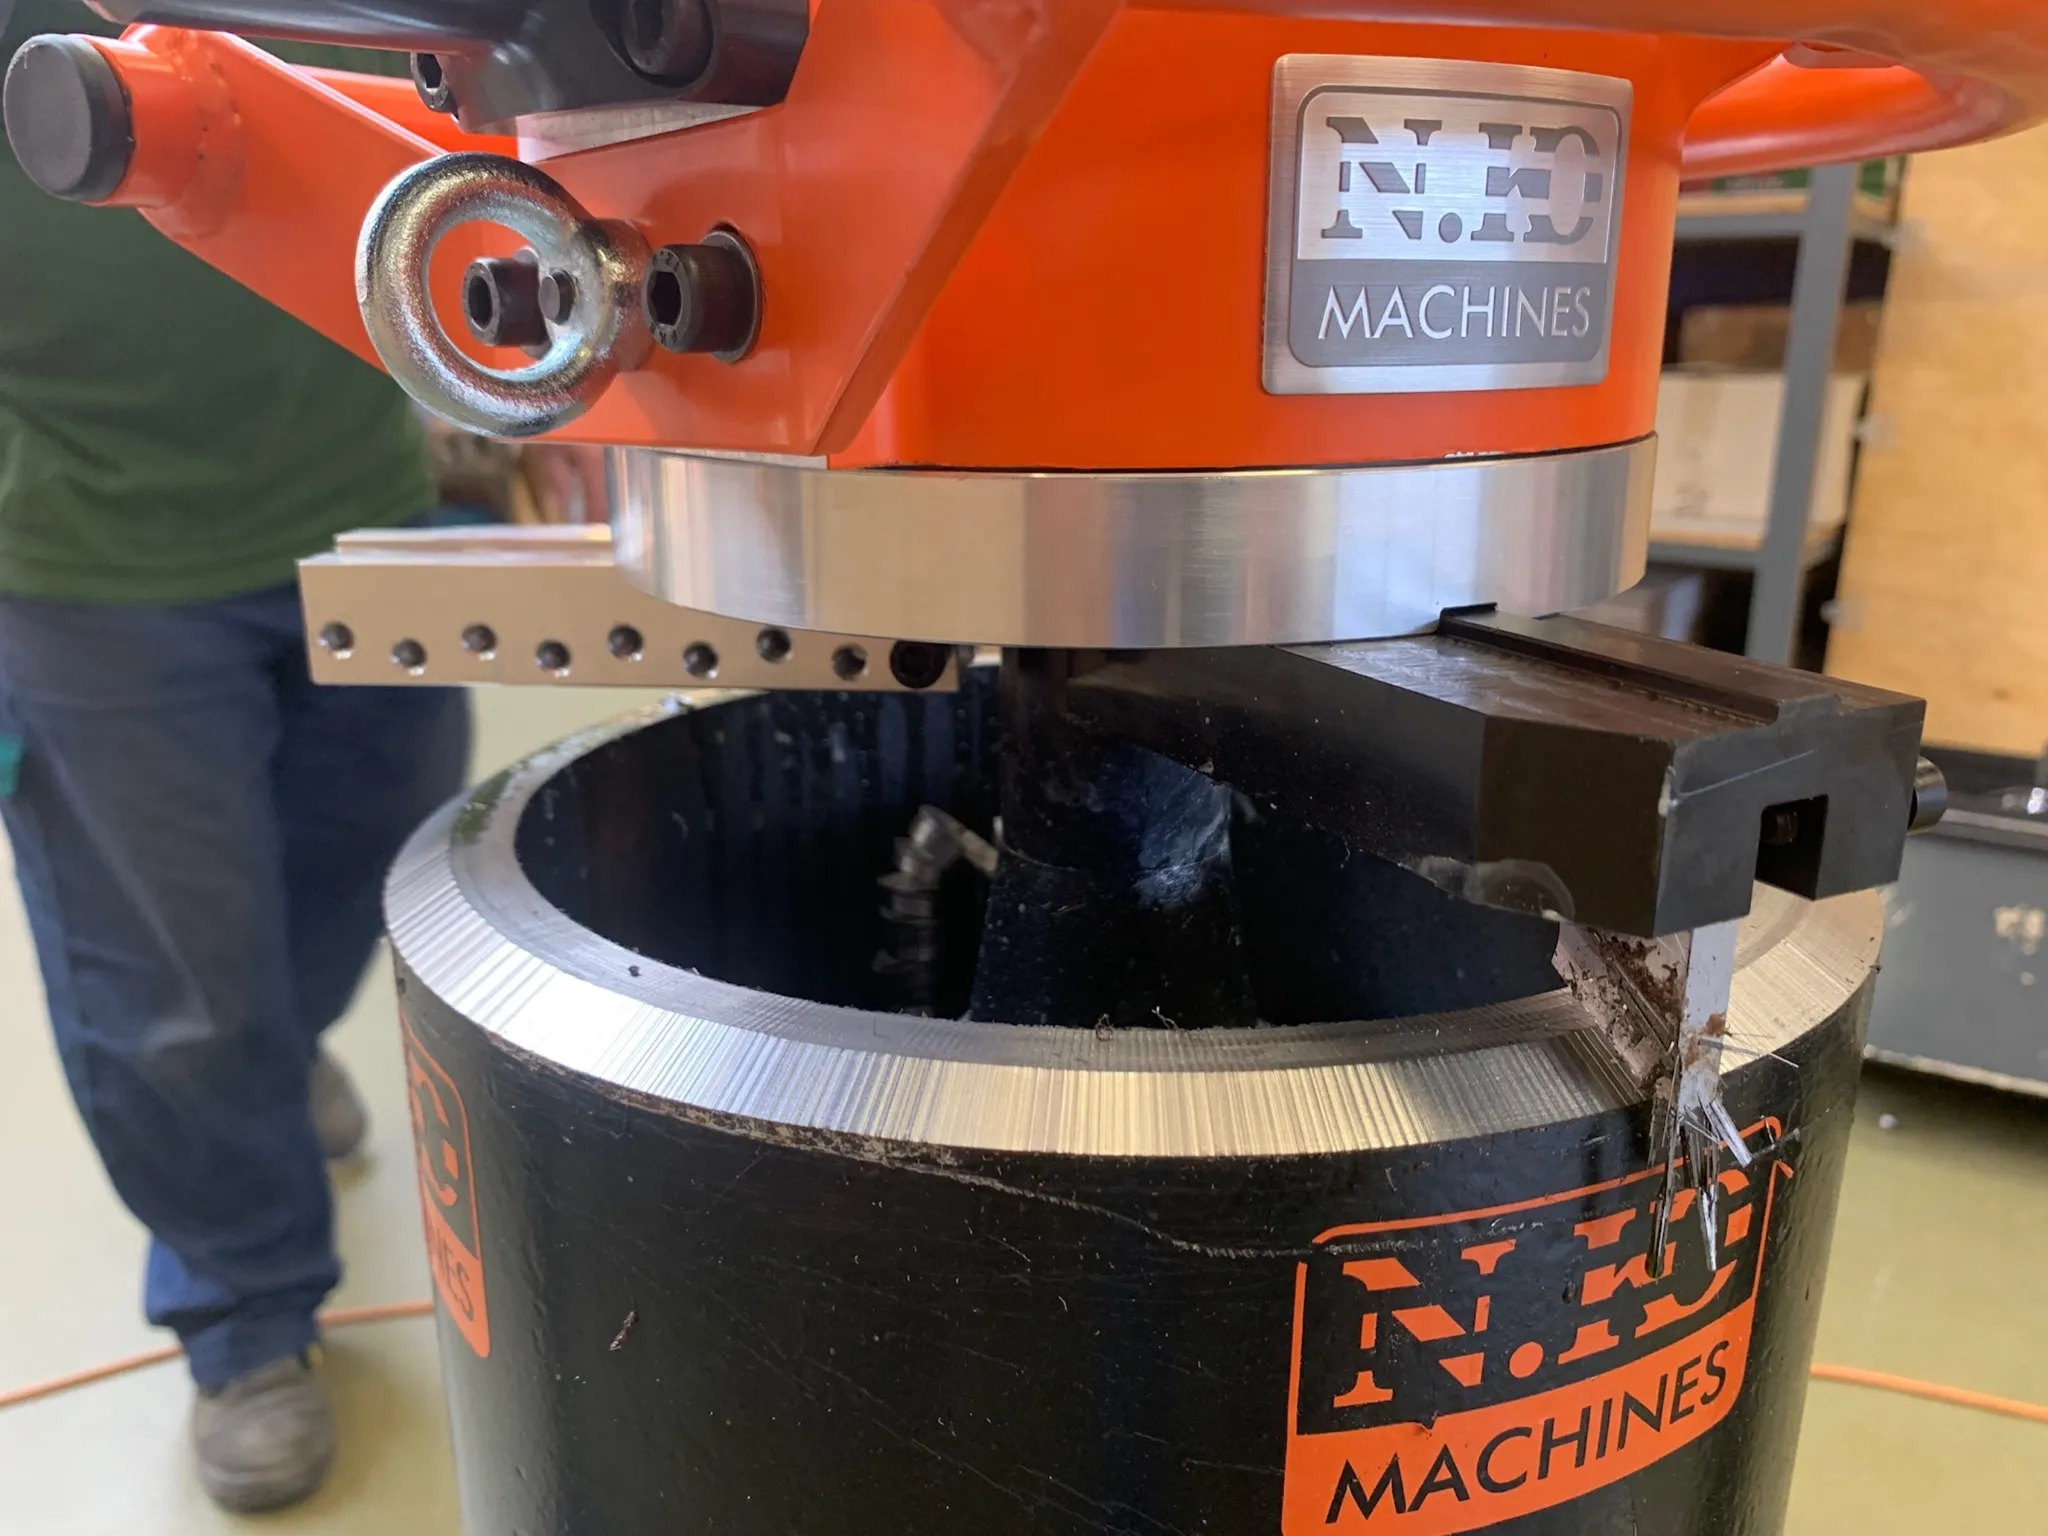
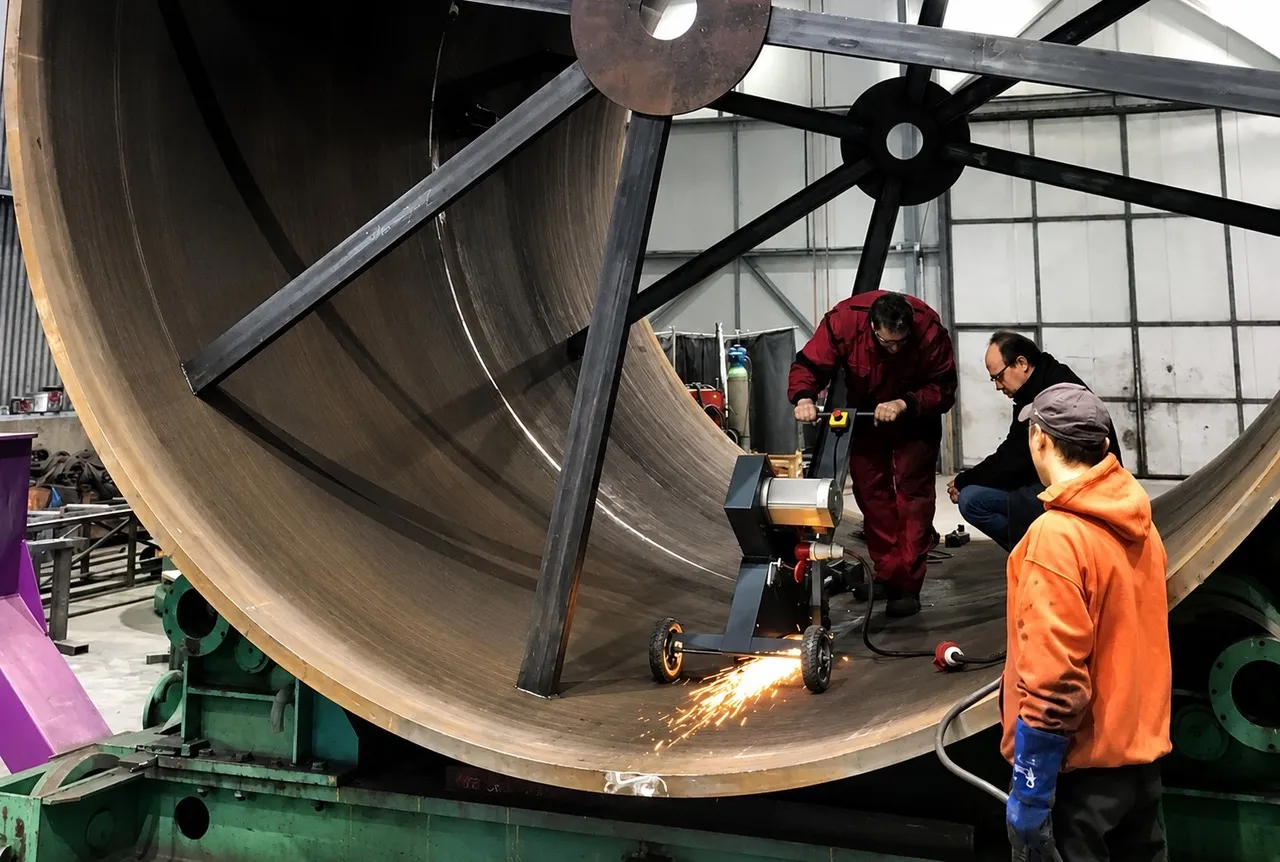
Використання фасочно-знімальних верстатів для підготовки зварних швів, особливо для скошування пластин та обробки кромок, дає вимірні результати:
Обробка фасок відбувається в кілька разів швидше, ніж ручне шліфування.
У серійному виробництві балок, зварних каркасів або конструкційних деталей це перетворюється на години, що економляться щотижня. Скорочення часу на підготовку покращує виробничий процес і збільшує потужність — без залучення додаткових працівників.
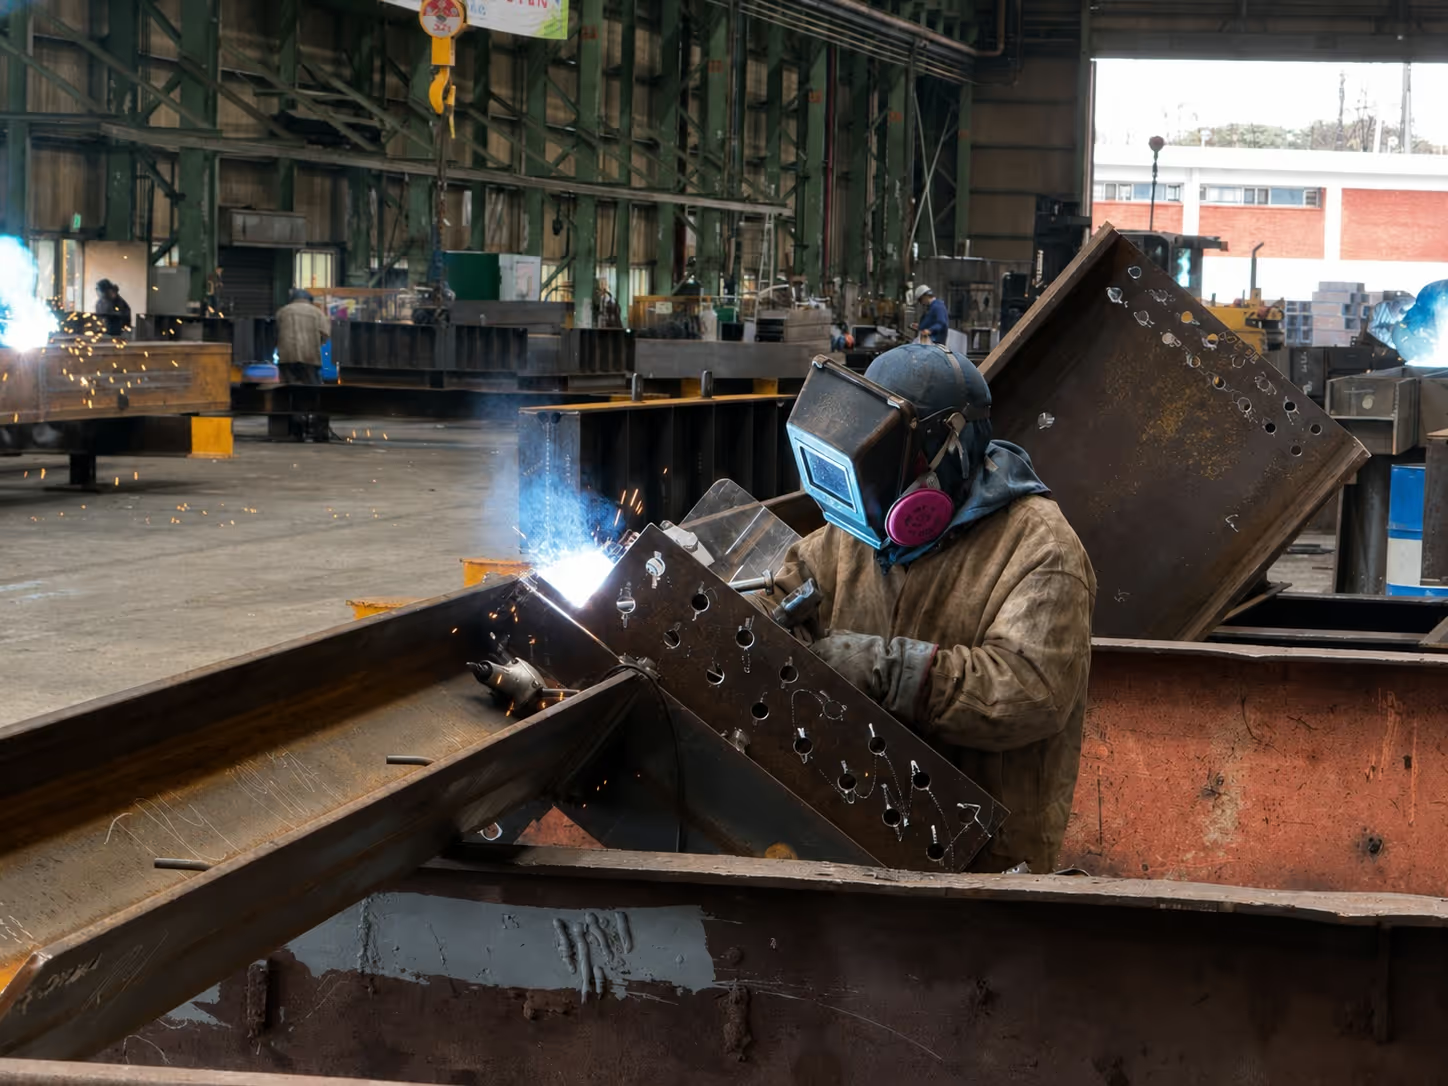
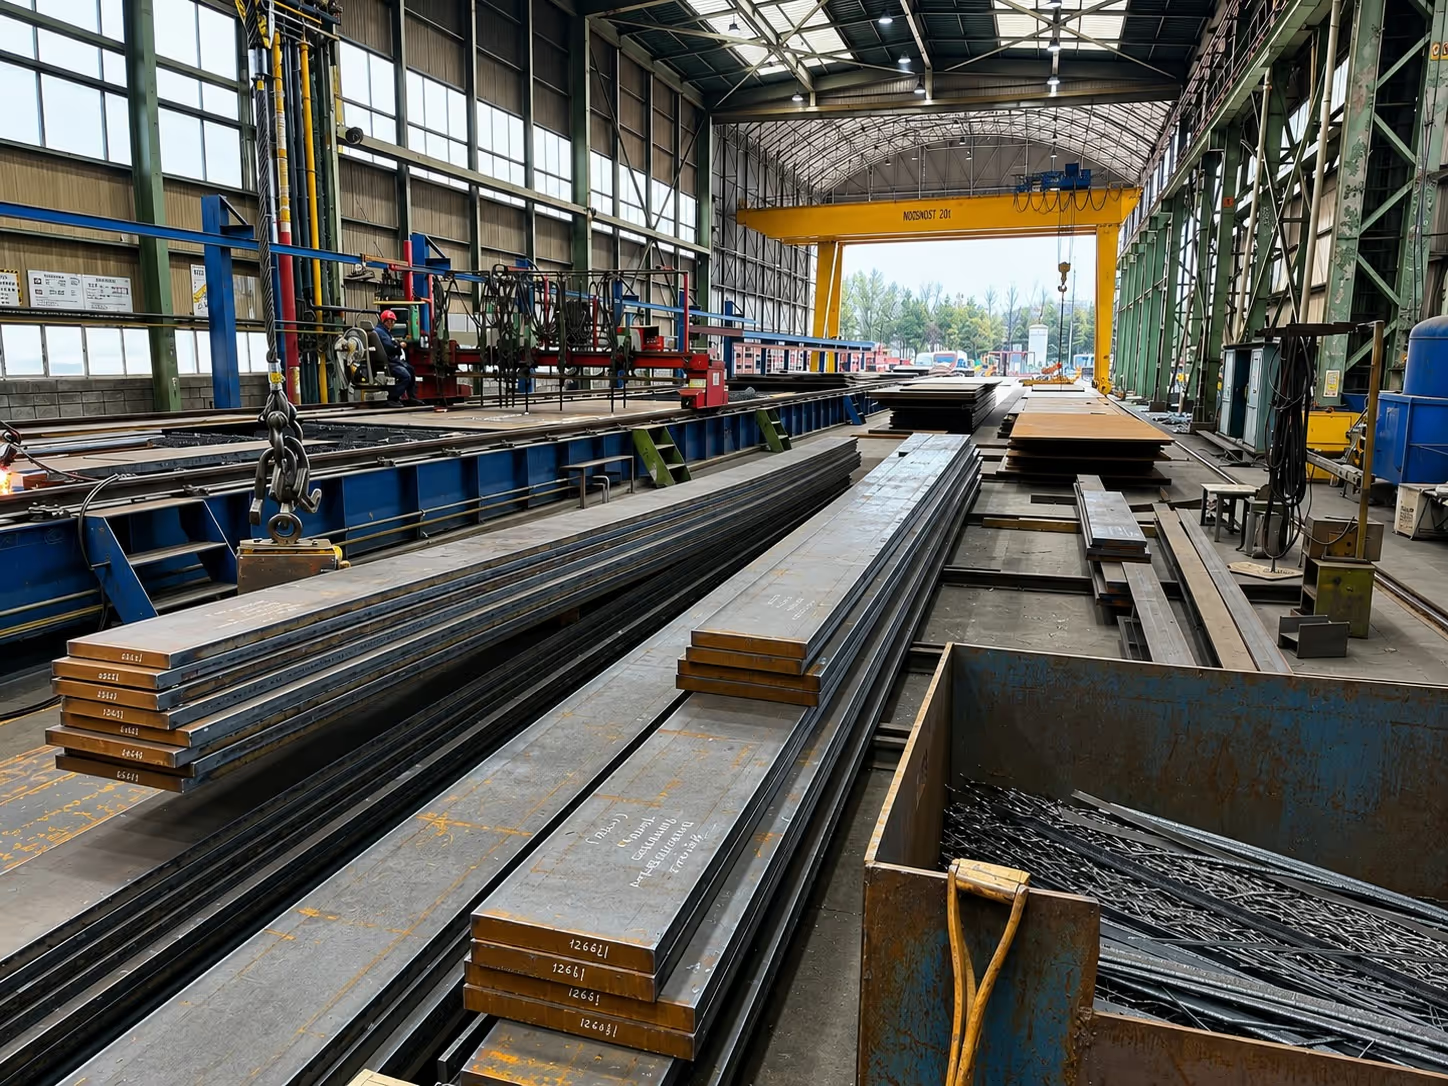
Значна частина дефектів зварювання виникає через погану підготовку кромок.
Невідповідна геометрія скосу або окислені поверхні призводять до проблем зі зварюванням та невдалих перевірок. Механічна обробка видаляє поверхневі шари, забезпечує чистоту металу та створює точну геометрію канавок. Результатом є менша кількість виявлених дефектів під час неруйнівного контролю, менше повторної обробки та нижчий рівень браку.
Такі стандарти, як EN 1090-2, EN ISO 9692 або AWS D1.1, визначають суворі вимоги до підготовки зварних швів. Оброблені фаски послідовно та повторювано відповідають цим вимогам — незалежно від кваліфікації оператора. Це спрощує сертифікацію, аудити та документування процедур зварювання (WPS).
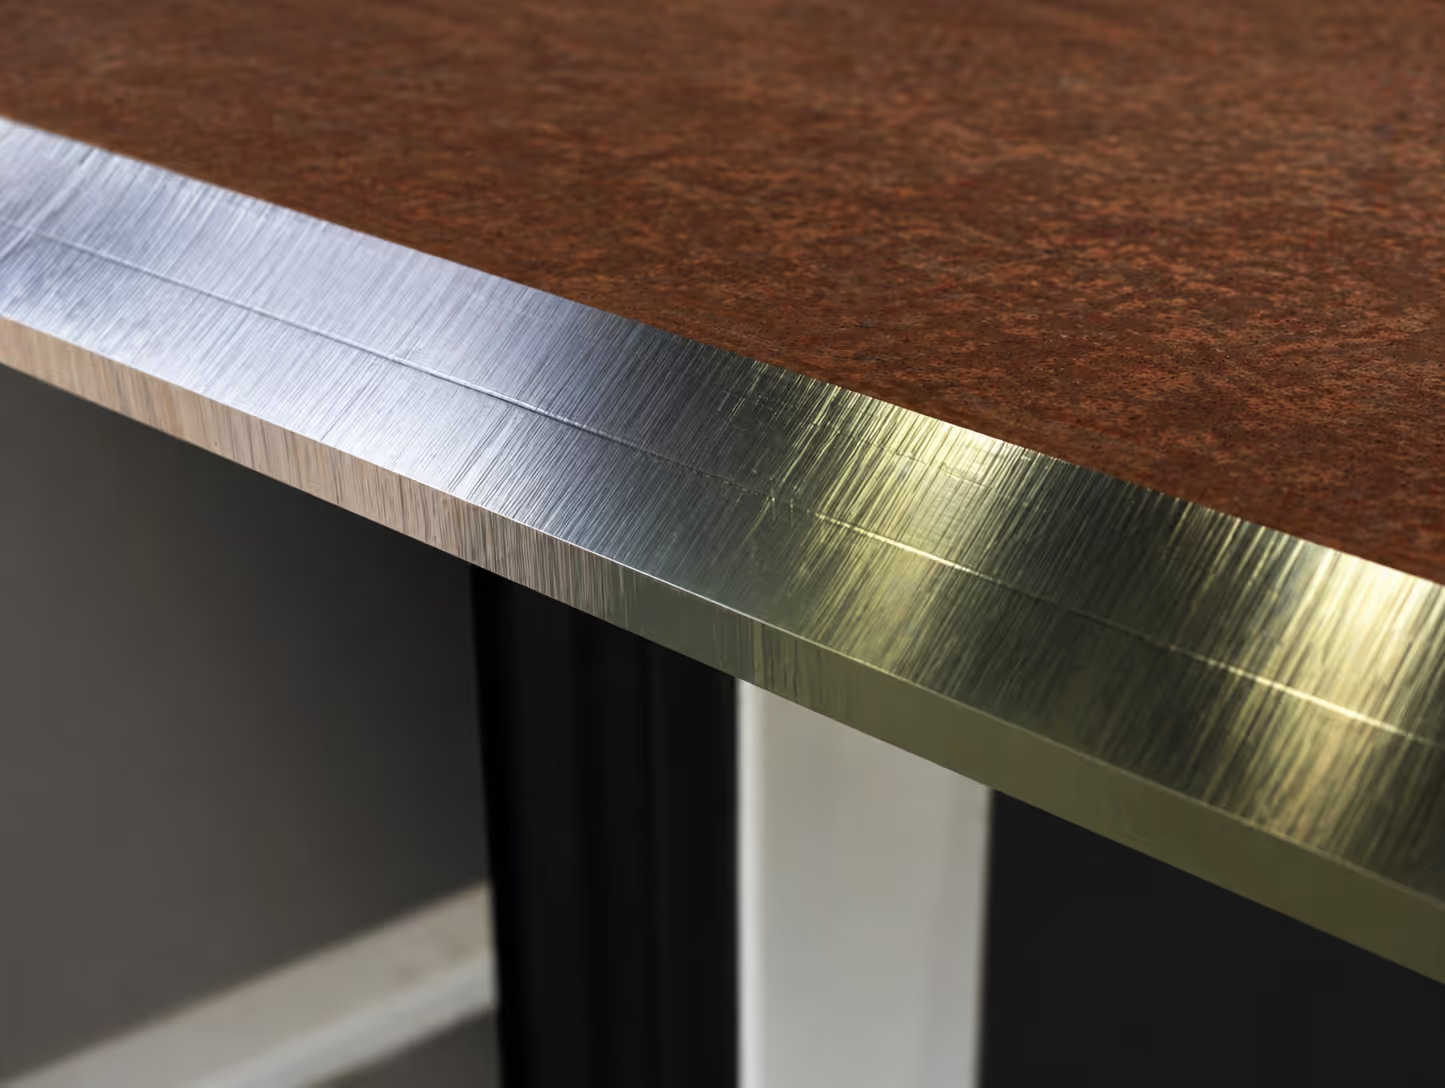

Автоматизовані та роботизовані зварювальні системи вимагають послідовної та повторюваної геометрії з'єднання.
Ручна підготовка не може гарантувати такий рівень точності. Механічна обробка забезпечує стабільність, необхідну для автоматизації, і часто є першим кроком до роботизованого зварювання.
Ручне шліфування є трудомістким, фізично вимогливим, шумним та запиленим.
Рішення, що виготовляються на основі механічної обробки, значно знижують навантаження на оператора та підвищують безпеку на робочому місці. Вони також дозволяють кваліфікованим працівникам зосередитися на завданнях з вищою цінністю, що є критично важливим на ринку з обмеженою кількістю кваліфікованої робочої сили.
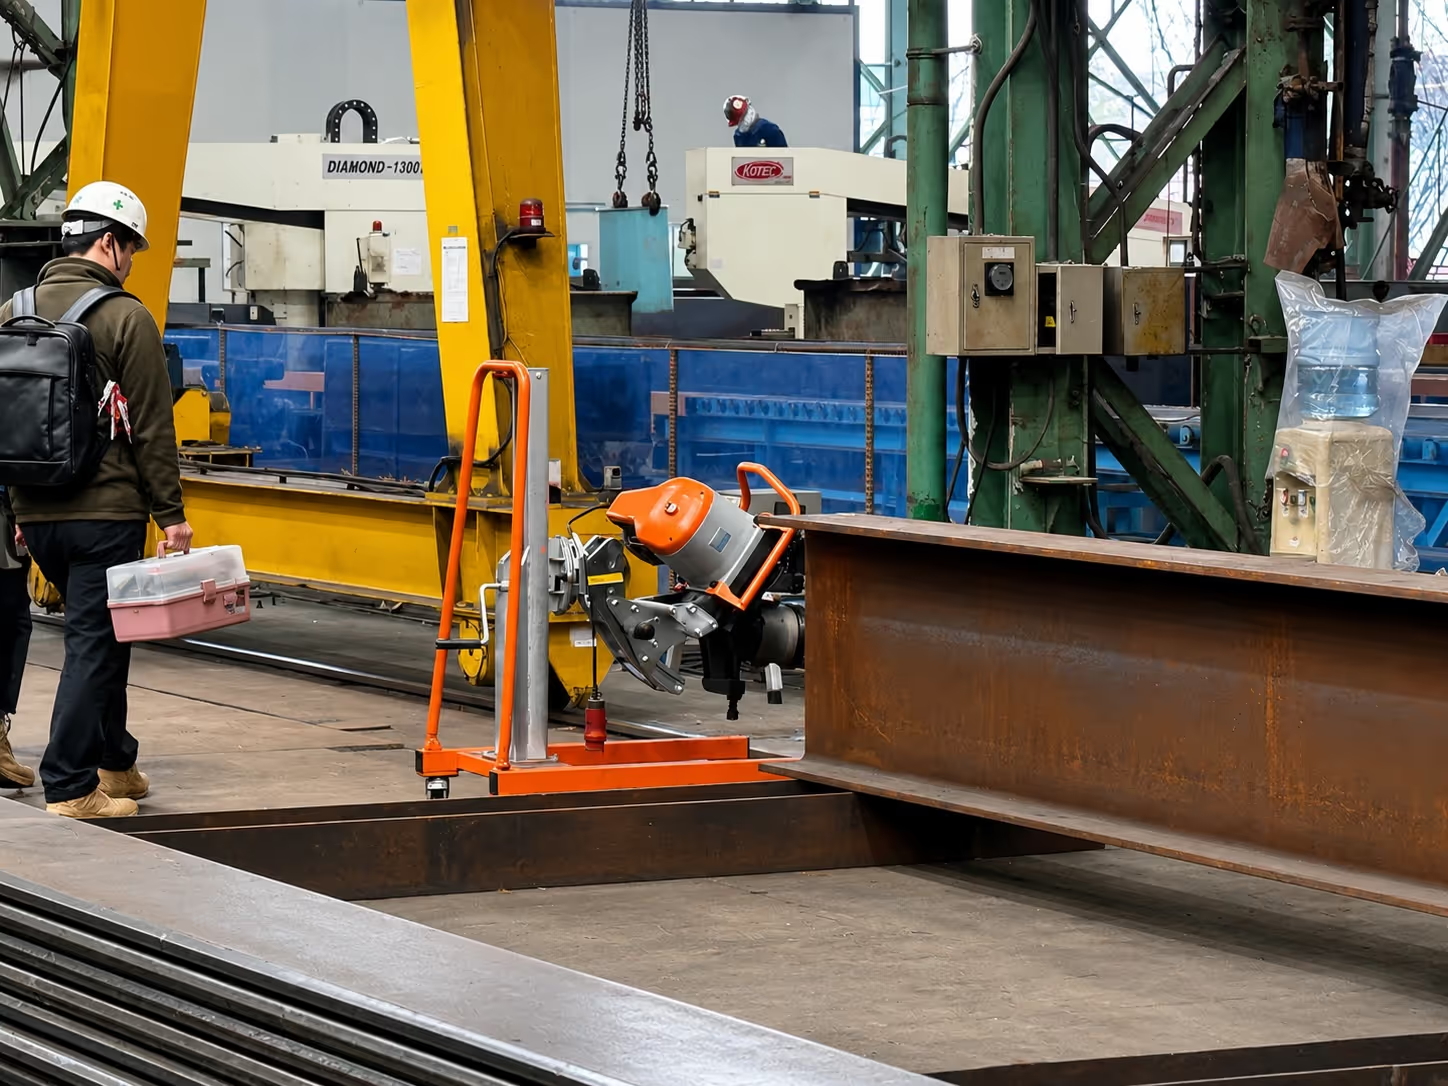
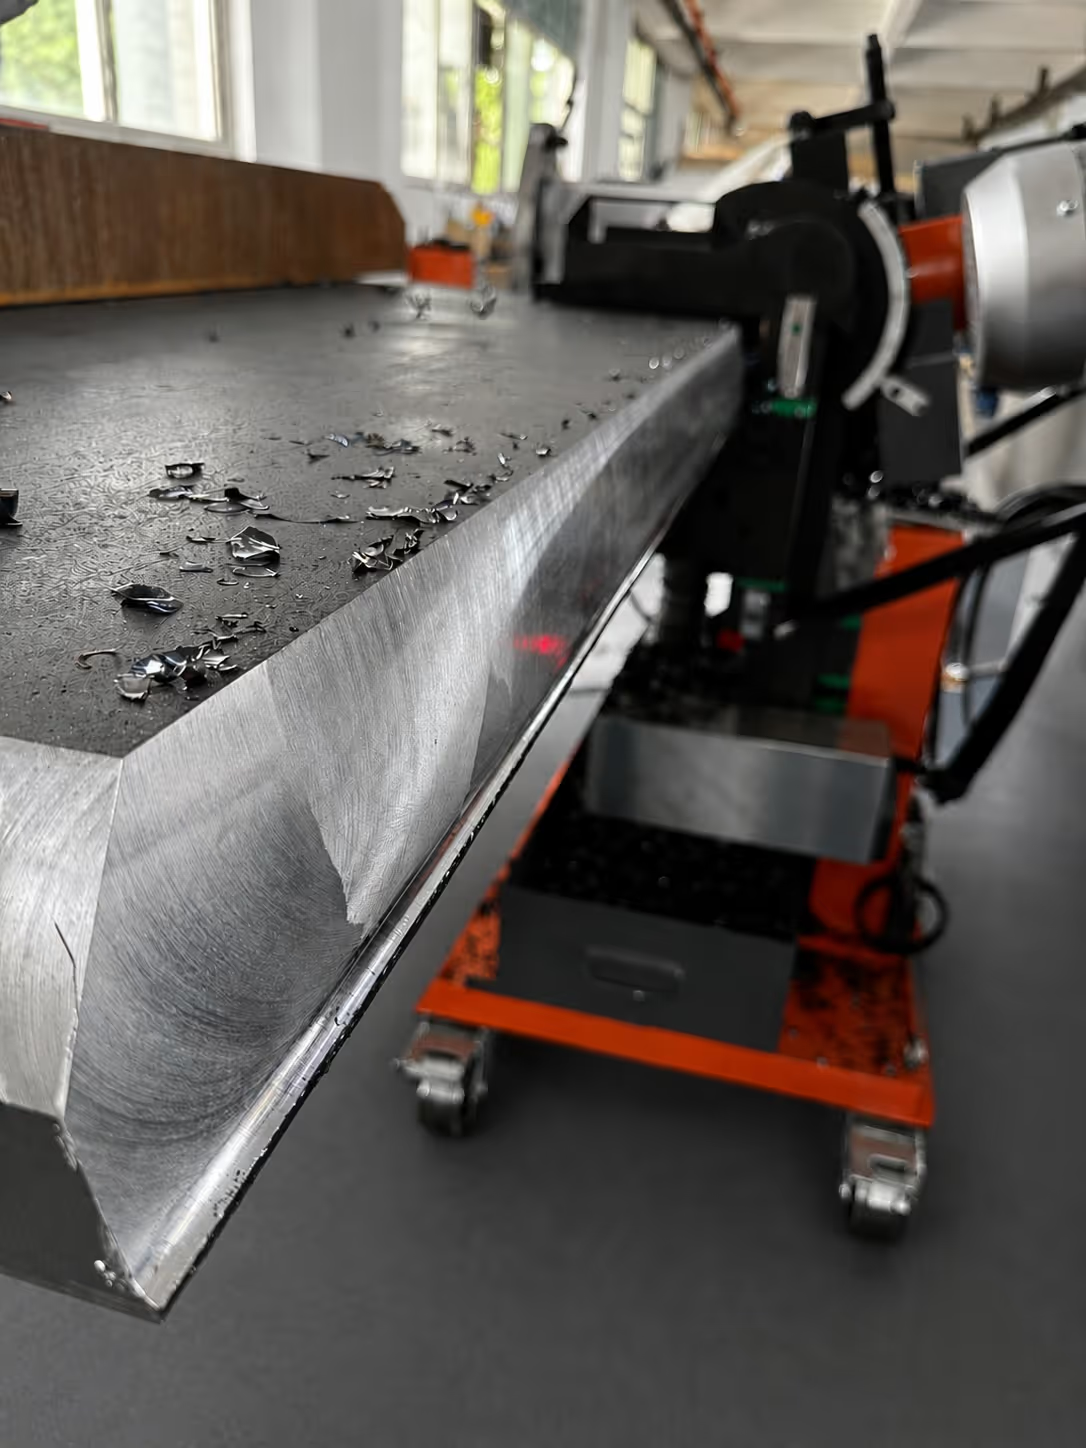
Точна геометрія фаски означає контрольований об'єм зварного шва. Нерівномірні або занадто великі канавки, що часто трапляються при ручній підготовці, збільшують витрату присадного матеріалу, подовжують час зварювання та підвищують теплопідведення.
Механічна обробка допомагає систематично знижувати ці витрати.
Усі вони мають спільні виклики: суворі вимоги до якості, стисні терміни та тиск на витрати, а також потреба в надійному, повторюваному виробничому процесі.