





Plasma und Autogen: Schnelle und weit verbreitete Lösungen
Thermische Schneidtechnologien haben sich in der Stahlverarbeitung fest etabliert.
Plasmaschneiden bietet hohe Produktivität bei einer Vielzahl von Blechdicken, während das Autogenschneiden insbesondere für dicke Bleche weiterhin eine bewährte Lösung darstellt. Beide Technologien ermöglichen zudem die Kombination von Materialzuschnitt und Fasenpräparation in einem einzigen Arbeitsgang.
Ihre Hauptvorteile sind Produktivität, Flexibilität und die Fähigkeit, große Materialmengen zu verarbeiten.
Das Prinzip, das diese Technologien so effektiv macht, birgt jedoch auch gewisse Einschränkungen.
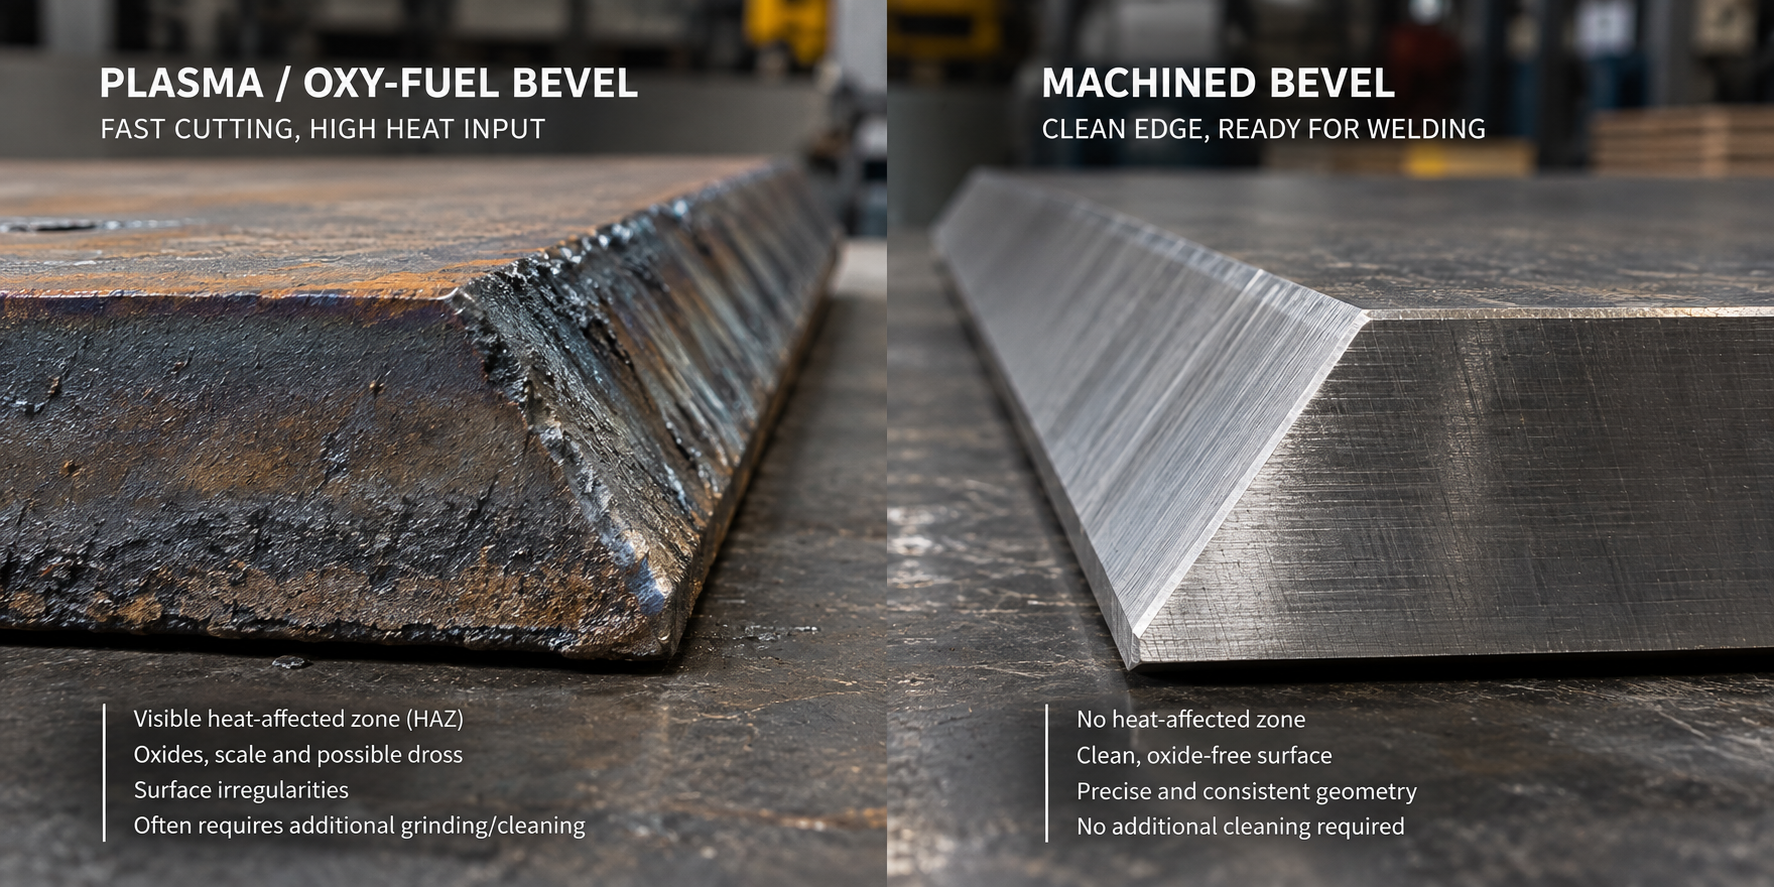
Das Material wird beim Schneiden hohen Temperaturen ausgesetzt, wodurch sich entlang der Schnittkante eine Wärmeeinflusszone (WEZ) bildet.
Wärmeeinflusszonen und Oberflächenzustand
Beim Plasma- oder Autogenschneiden wird der Bereich unmittelbar neben der Schnittstelle erheblicher Hitze ausgesetzt. Je nach Material, Blechdicke und Schnittparametern kann dies zu Veränderungen der Materialstruktur und der lokalen Eigenschaften führen.
Beim Schneidevorgang können außerdem Oxide, Zunder, Schlacke oder andere Oberflächenunregelmäßigkeiten an der Schneidekante zurückbleiben.
Für manche Anwendungen ist dies völlig ausreichend. Bei anspruchsvolleren Schweißkonstruktionen muss die Oberflächenbeschaffenheit der Fase jedoch vor dem Schweißen möglicherweise bestimmten Anforderungen genügen.
Dies kann eine zusätzliche Kantenbearbeitung erforderlich machen.
Was geschieht nach dem thermischen Anfasen?
Das Erstellen der Fase ist nicht immer das Ende des Prozesses.
Je nach geforderter Schweißnahtqualität und der jeweiligen Anwendung können bei thermisch geschnittenen Kanten zusätzliche Bearbeitungsschritte erforderlich sein, wie zum Beispiel:
- Entfernung von Oxiden und Ablagerungen,
- Schleifen der Fasenfläche,
- Entfernung von Schlacke,
- Reinigung vor dem Schweißen,
- Korrektur von Kantenunregelmäßigkeiten,
- Dimensions- und Geometrieprüfung.
Jeder zusätzliche Arbeitsschritt erfordert Zeit, Arbeitsaufwand und Materialtransport.
Bei der Bearbeitung von Hunderten oder Tausenden von Metern Schweißkanten kann selbst ein relativ kurzer zusätzlicher Arbeitsgang einen erheblichen Einfluss auf die Gesamtproduktivität haben.
Mechanische Bearbeitung: Ein anderer Ansatz zum Anfasen
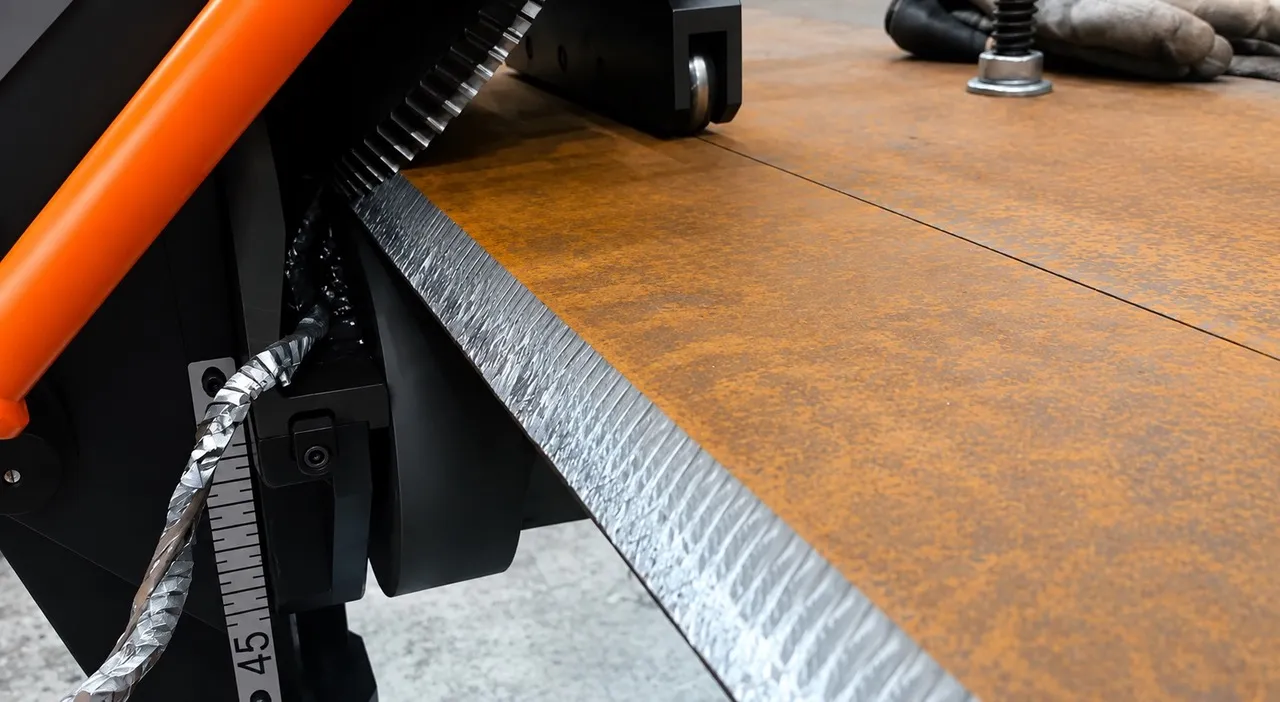
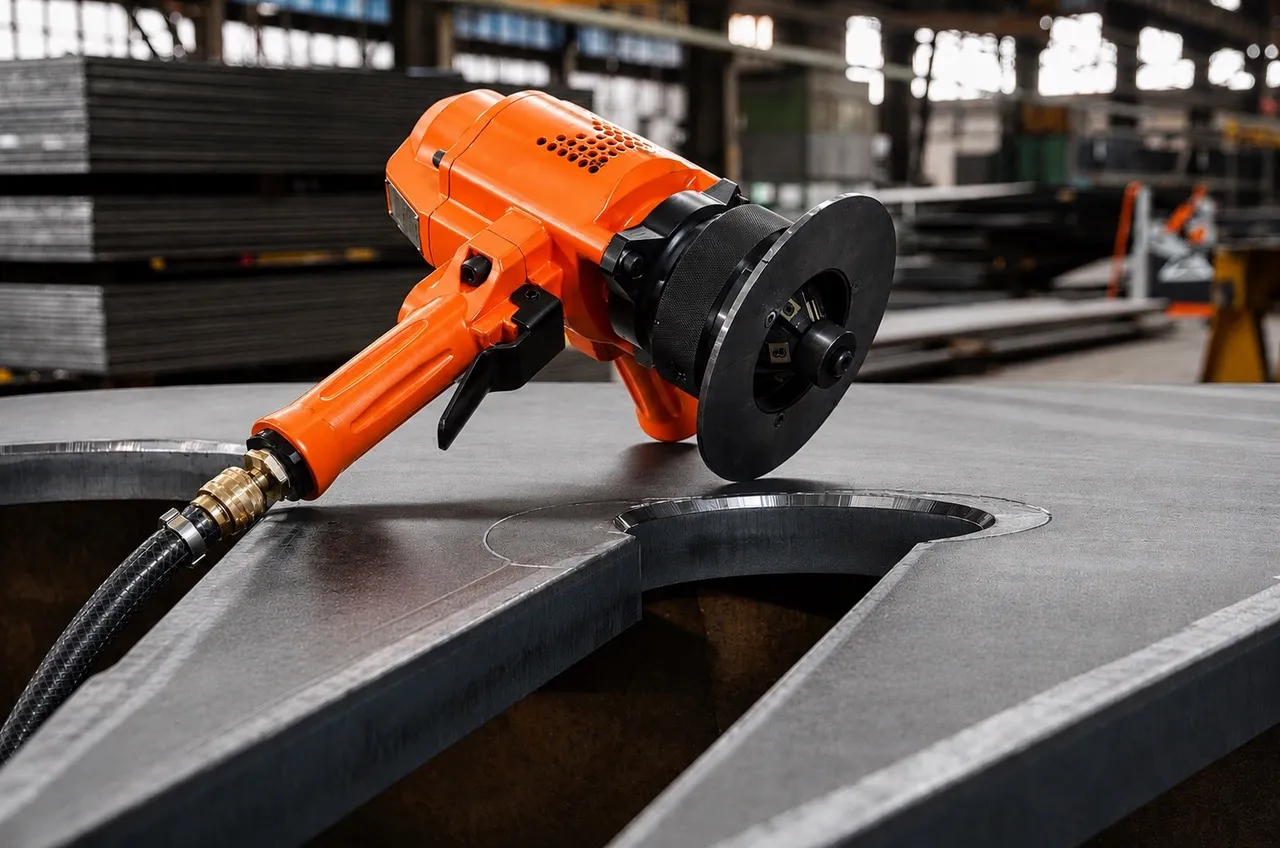
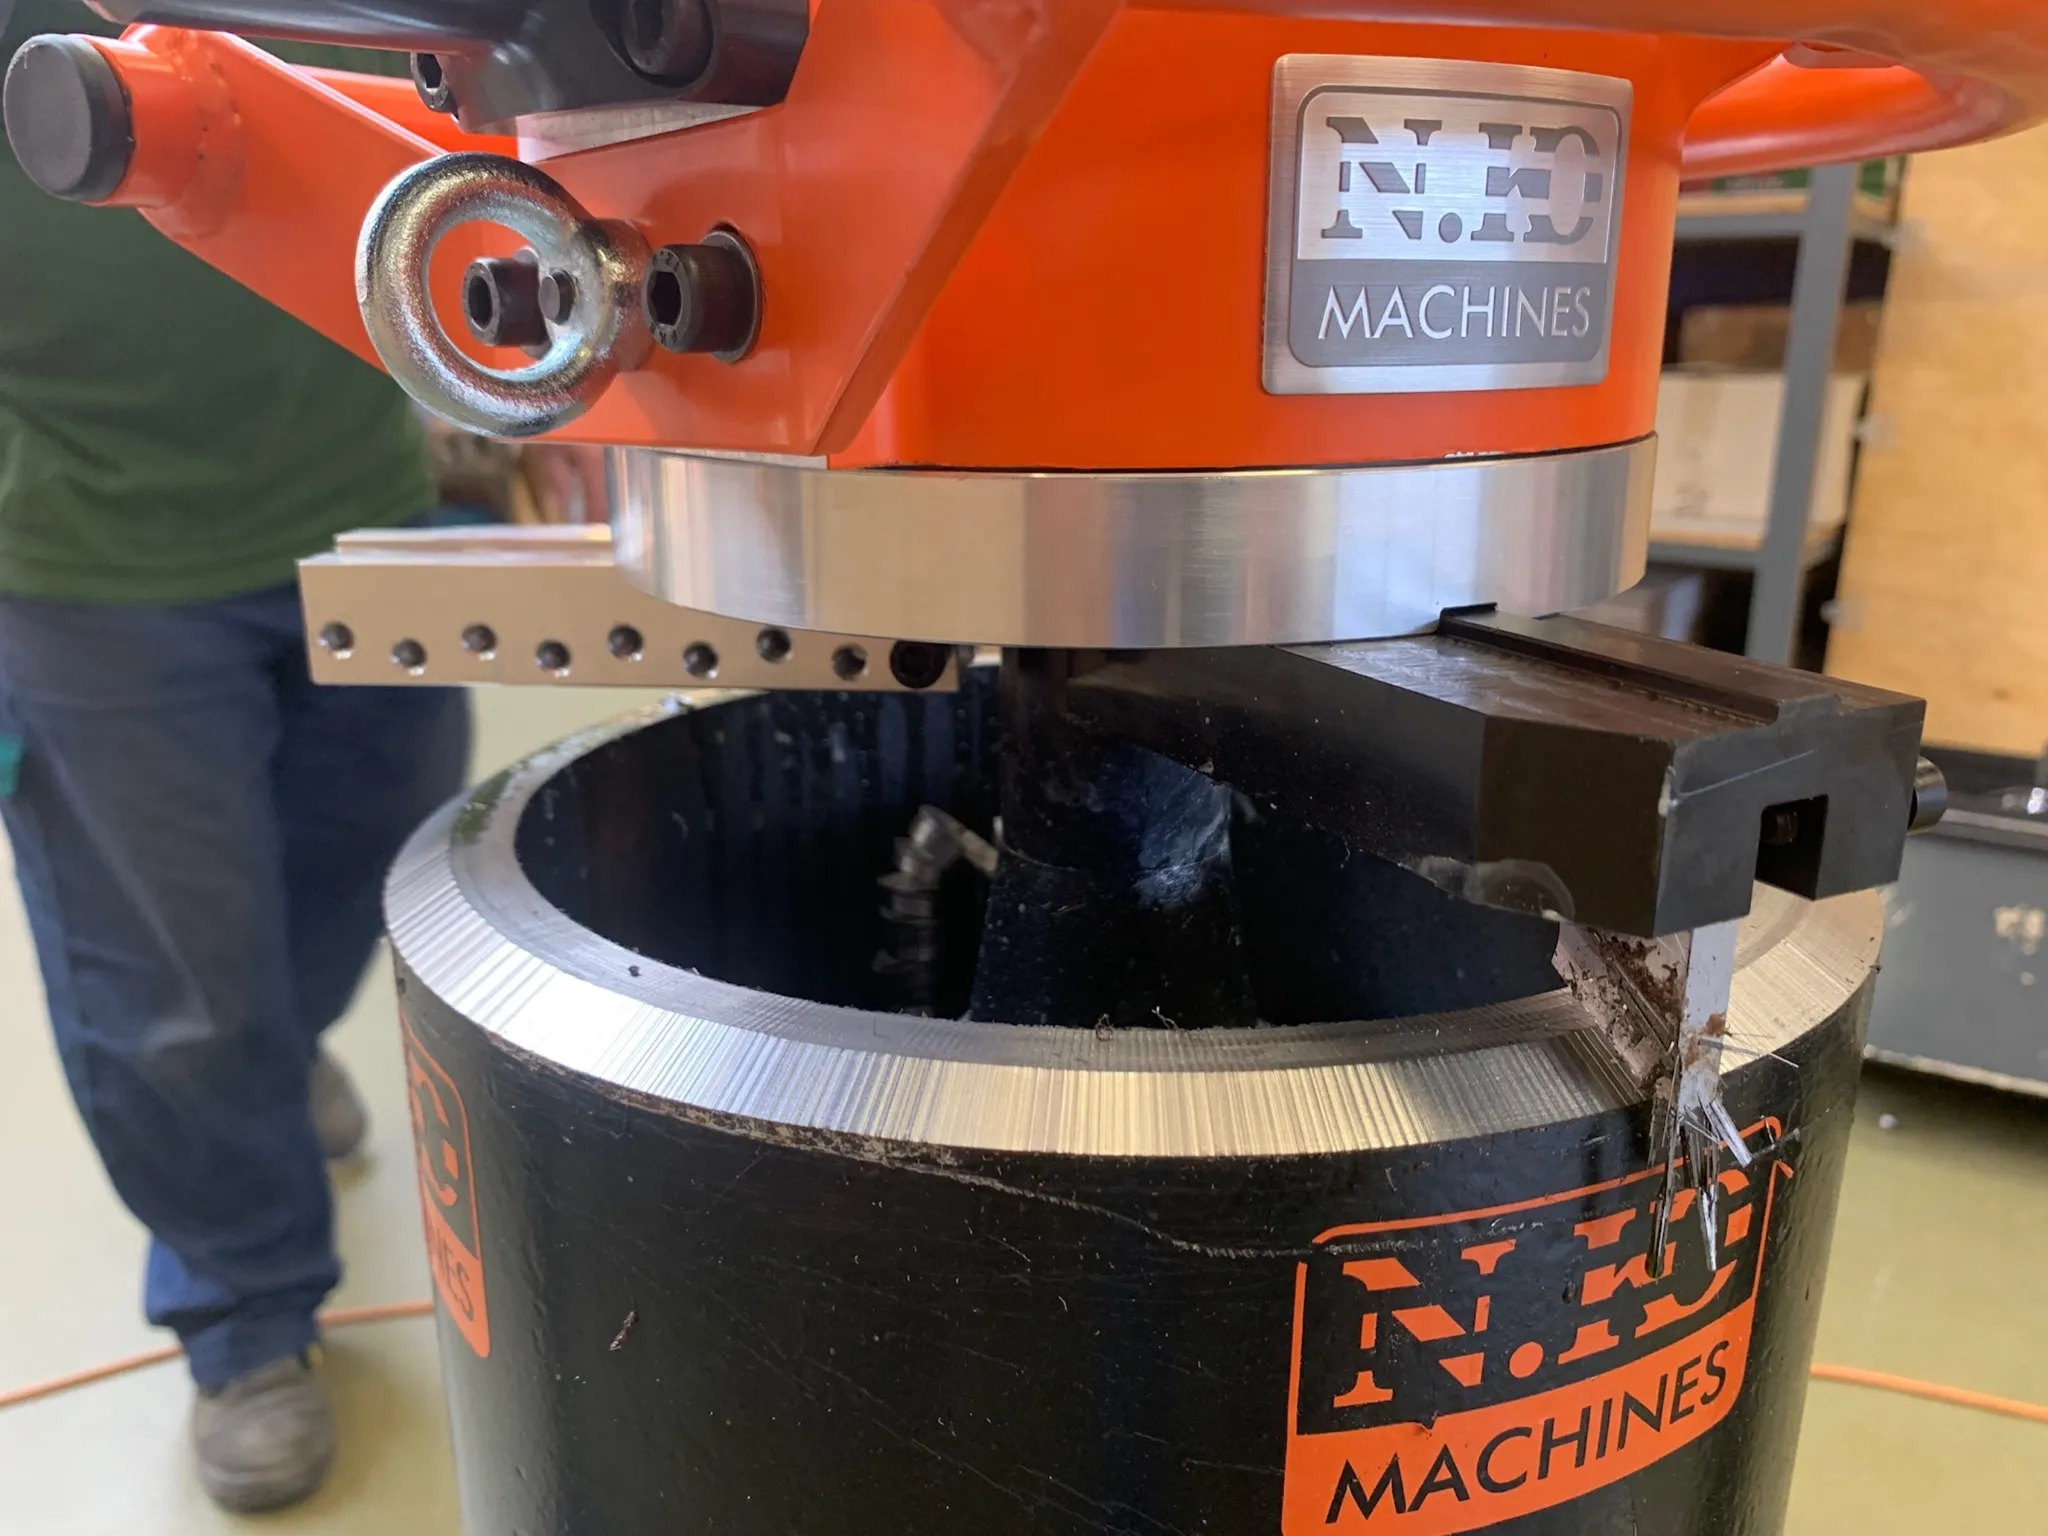
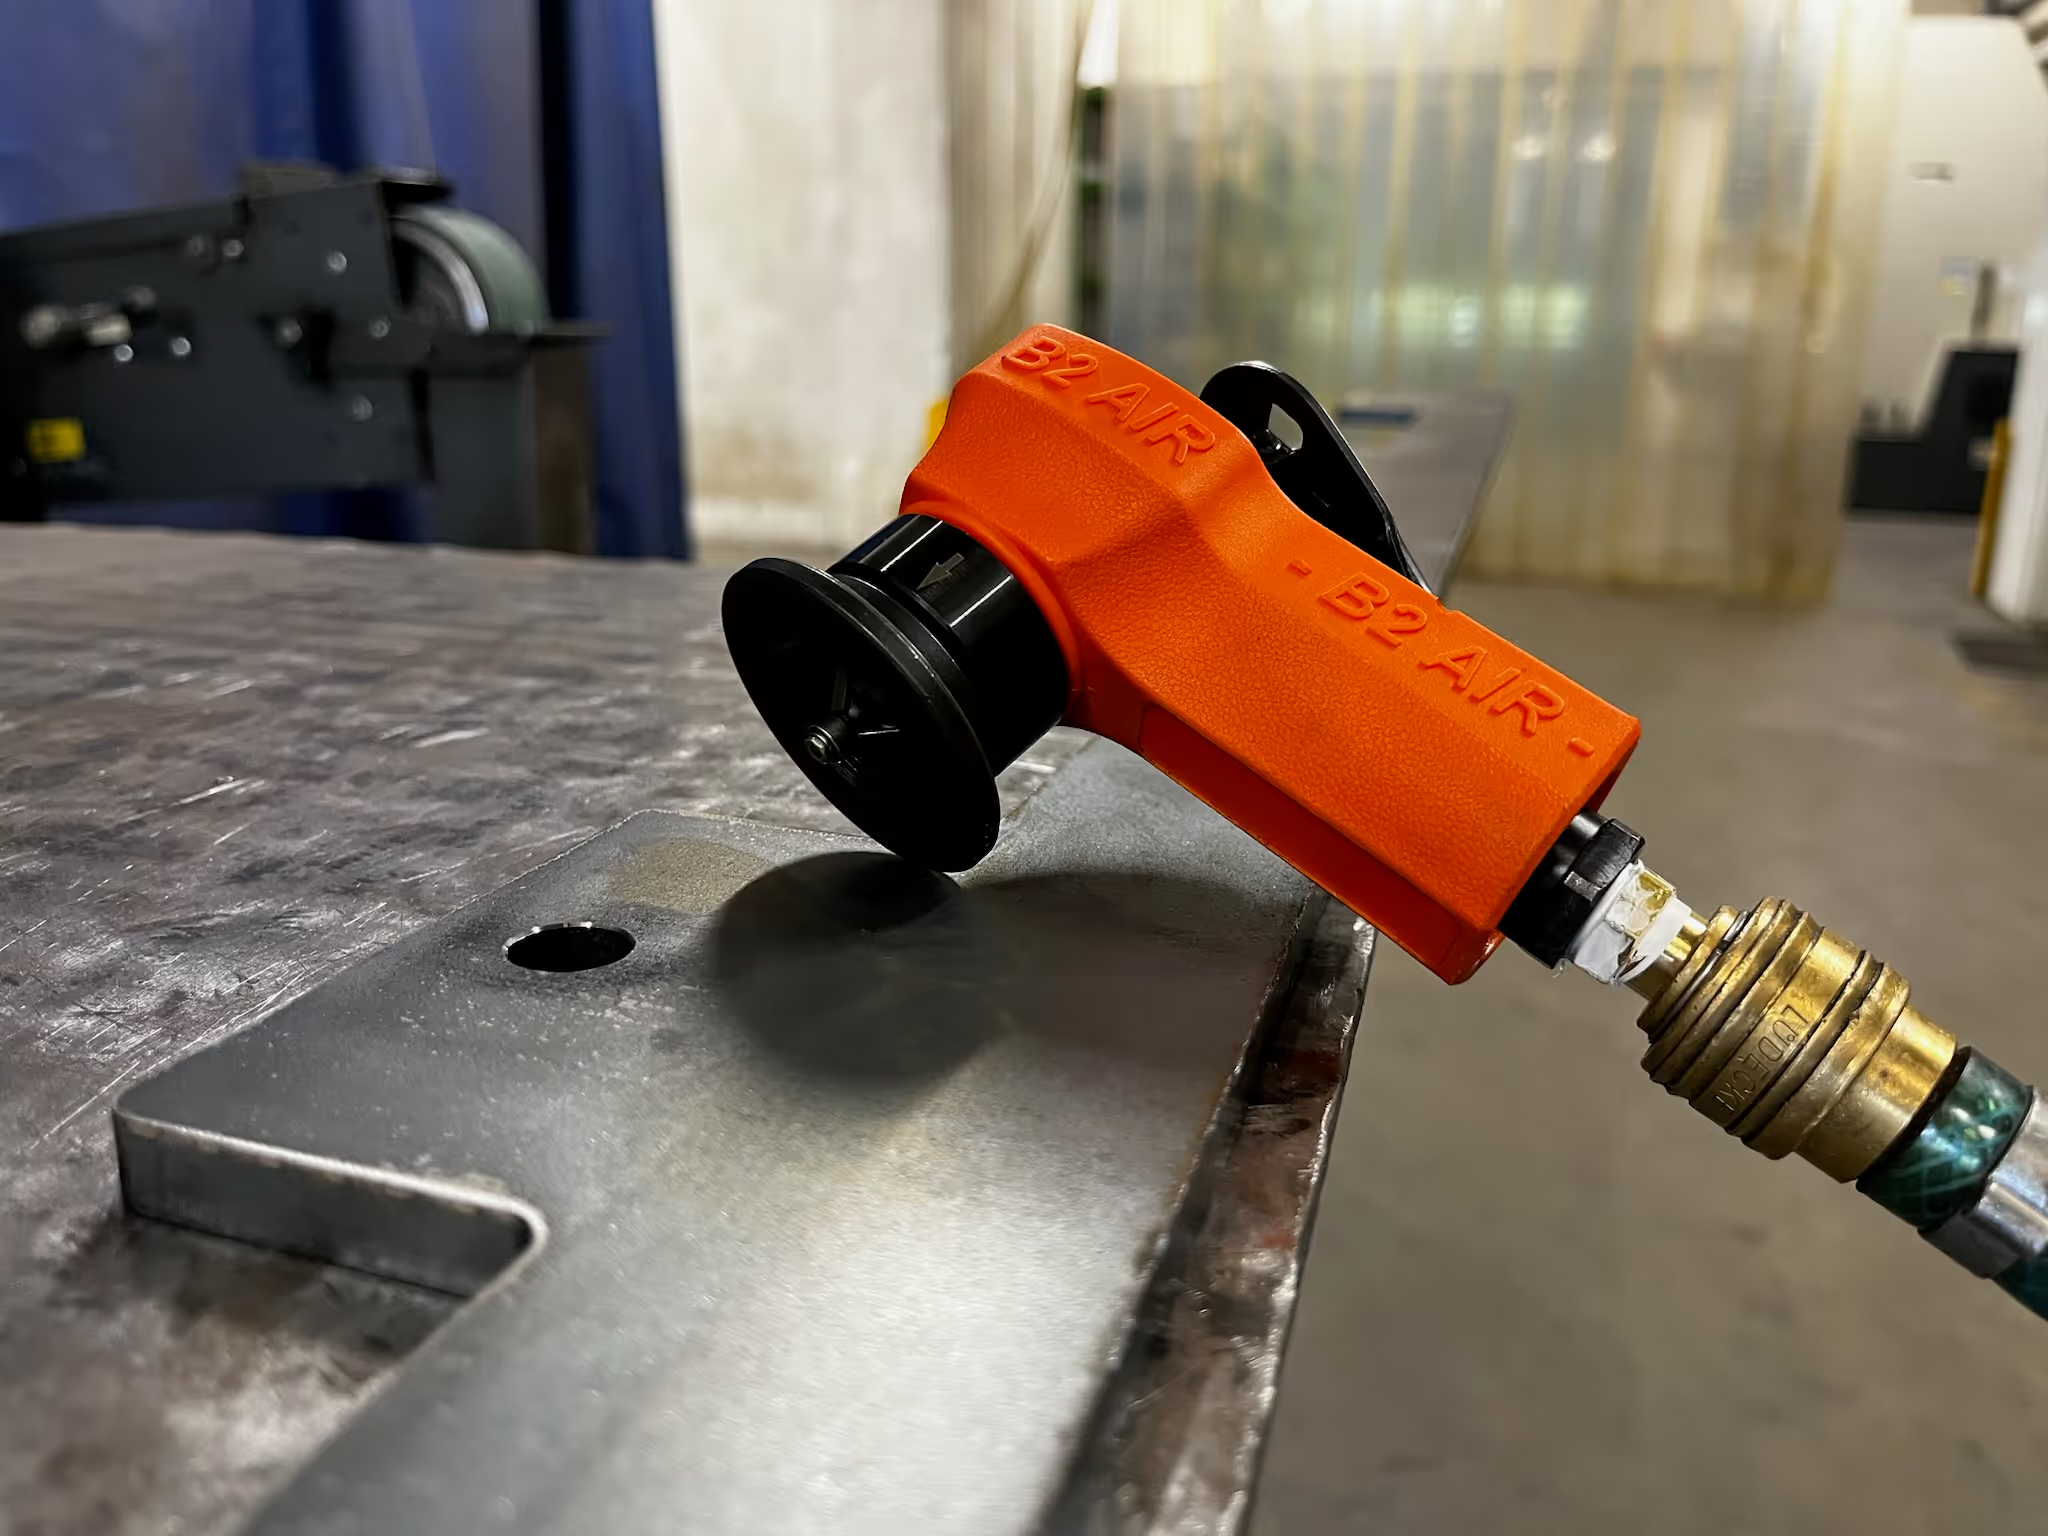
Beim mechanischen Anfasen wird mit einem Schneidwerkzeug Material von der Plattenkante abgetragen. Im Gegensatz zum thermischen Schneiden benötigt dieses Verfahren keine hohen Temperaturen zum Materialabtrag.
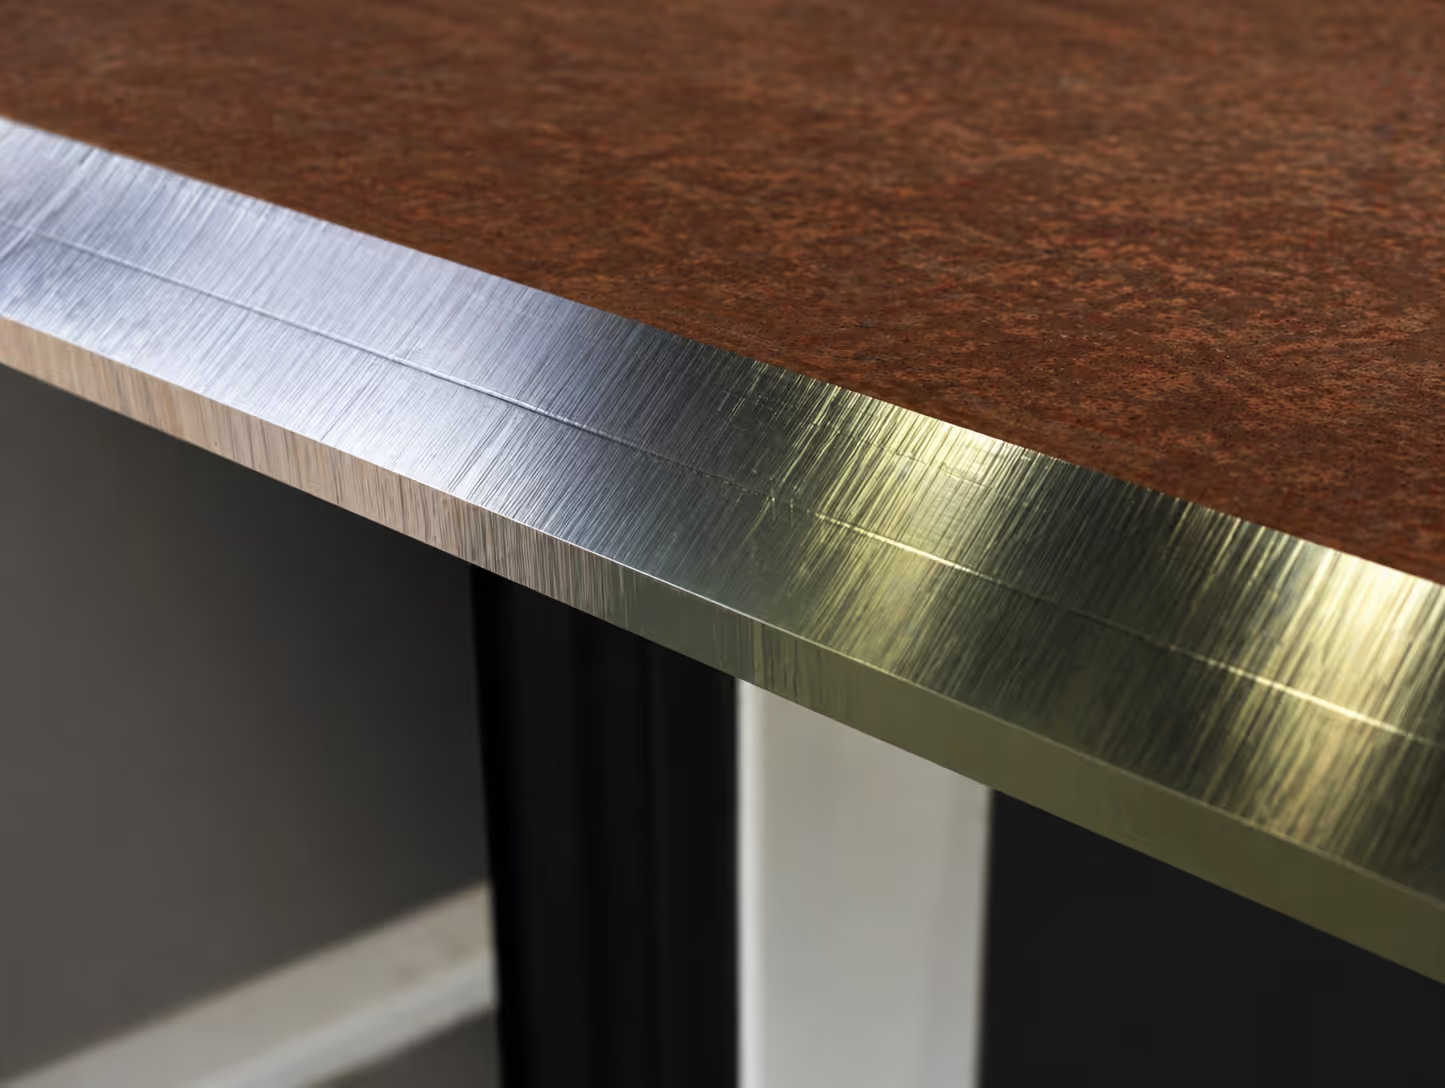
Das Ergebnis ist eine bearbeitete Kante ohne Wärmeeinflusszone.
Dies kann besonders wertvoll sein, wenn die Anforderungen an die Schweißnahtvorbereitung anspruchsvoll sind oder wenn nach dem thermischen Schneiden zusätzliches Schleifen und Reinigen erforderlich wäre.
Durch die maschinelle Bearbeitung lässt sich auch die Geometrie der Fasen sehr präzise steuern, einschließlich Fasenwinkel, Breite und Gesamtprofil.
Diese Konsistenz ist nicht nur für die Schweißnahtqualität, sondern auch für die Wiederholgenauigkeit in der Serienproduktion von Bedeutung.
Eine sauberere Kante bedeutet weniger Arbeit in der Schweißerei
Einer der Hauptunterschiede zwischen thermischem Schneiden und mechanischer Bearbeitung ist der Zustand der Schneide nach dem Bearbeitungsvorgang.
Beim thermischen Schneiden kann vor dem Schweißen eine zusätzliche Reinigung, ein Schleifen oder eine Oberflächenvorbereitung erforderlich sein. Eine mechanisch bearbeitete Fase hingegen kann oft direkt für den nächsten Fertigungsschritt verwendet werden.
Dies kann den Produktionsablauf vereinfachen:
Schneiden → Anfasen → Schweißen
anstatt:
Schneiden → Thermisches Anfasen → Reinigen/Schleifen → Prüfen → Schweißen
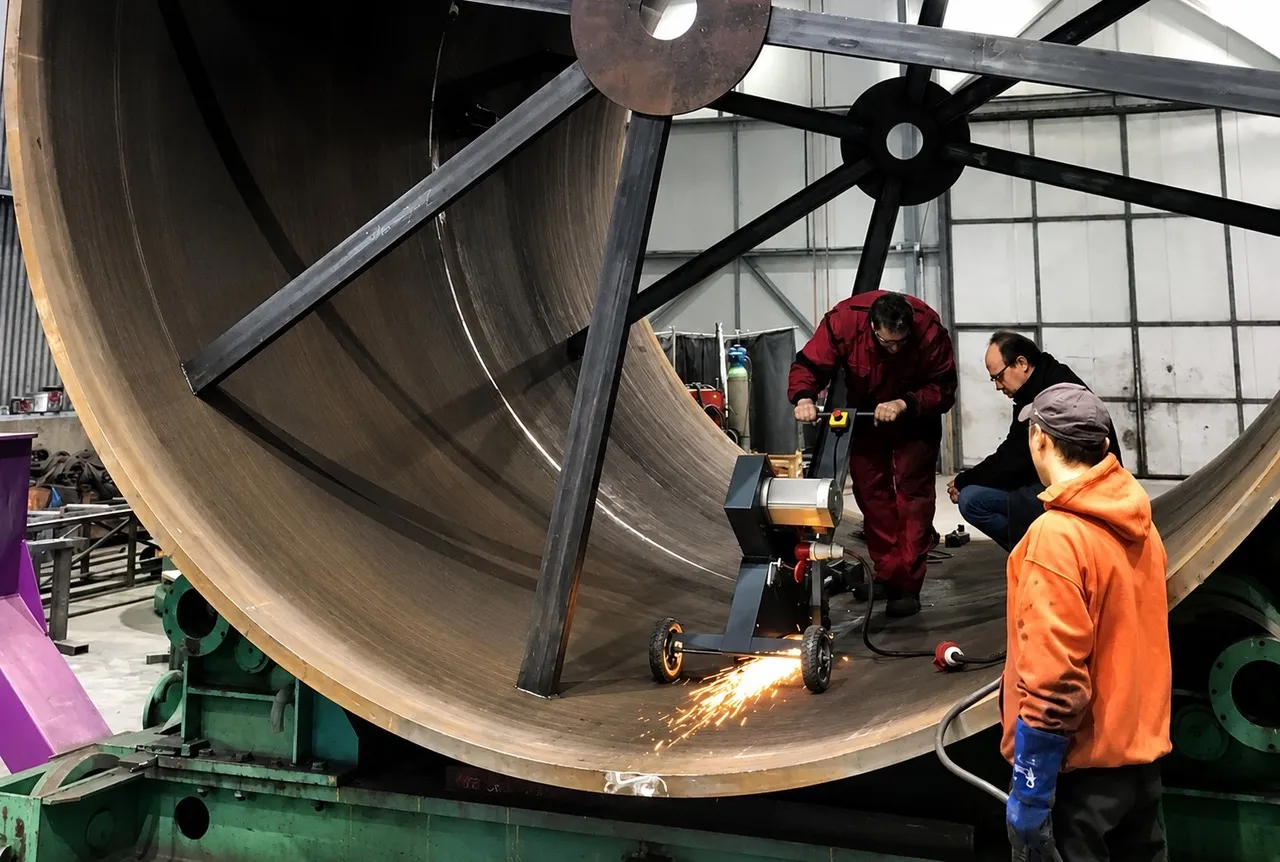
Der Unterschied wird besonders relevant bei der Arbeit mit großen und schweren Bauteilen, da jeder zusätzliche Handhabungsschritt den Produktionsprozess verlängert und verkompliziert.
Ökonomie: Geschwindigkeitsreduzierung ist nur ein Teil der Gleichung
Beim Vergleich von Fasentechniken liegt es nahe, den Fokus auf die Geschwindigkeit des Fasenvorgangs selbst zu legen.
Für einen realistischen wirtschaftlichen Vergleich sollten die Hersteller jedoch die Gesamtkosten für die Herstellung einer fertigen, schweißfertigen Kante berücksichtigen.
Dies kann Folgendes umfassen:
- Schneide- oder Bearbeitungszeit
- Sauerstoff- und Brenngasverbrauch
- Stromverbrauch
- Schneidwerkzeuge und Schleifmittel,
- Arbeitskräfte für Schleif- und Reinigungsarbeiten
- Materialtransport,
- Inspektion,
- Nacharbeiten und Korrekturen,
- Ausfallzeiten und Koordination zwischen den Produktionsabläufen.
Ein weiterer Faktor, der zunehmend an Bedeutung gewinnt, sind die Kosten für Industriegase.
Steigende Preise für Sauerstoff, Brenngase und andere Industriegase können die Betriebskosten von thermischen Schneidverfahren spürbar beeinflussen. Für Hersteller, die große Mengen an Fasen bearbeiten, kann der Gasverbrauch daher einen erheblichen Anteil der Gesamtkosten ausmachen.
Die mechanische Bearbeitung verlagert einen größeren Teil der Kostenstruktur hin zu Bearbeitungszeit, elektrischer Energie und Schneidwerkzeugen.
Die wirtschaftlichste Lösung hängt daher von der jeweiligen Anwendung, der Blechdicke, der Fasenlänge, der geforderten Kantenqualität und dem Produktionsvolumen ab.
Wann ist mechanisches Anfasen am sinnvollsten?
Es gibt keine Technologie, die für jede Anwendung ideal ist.
Plasma- und Autogenschneiden können hocheffizient sein, wenn schnelles Abtrennen des Materials oberste Priorität hat und die entstehende Schneide keine nennenswerte Nachbearbeitung erfordert.
Mechanisches Anfasen ist besonders attraktiv, wenn:
- Eine hohe Schweißnahtqualität ist erforderlich.
- Eine präzise und wiederholbare Fasengeometrie ist wichtig.
- Eine Minimierung der Wärmezufuhr ist wünschenswert.
- Das Schleifen oder Reinigen würde einen erheblichen Teil der Produktionskosten ausmachen.
- Es werden große Mengen an Schweißkanten bearbeitet.
- Konstante und vorhersehbare Produktionszeiten sind wichtig.
Die eigentliche Wahl betrifft den gesamten Herstellungsprozess.
Plasmaschneiden, Autogenschneiden und mechanische Bearbeitung haben alle ihren Platz in der modernen Stahlverarbeitung.
Die Entscheidung sollte jedoch nicht allein auf der Geschwindigkeit eines einzelnen Vorgangs beruhen.
Die wichtigere Frage lautet:
Wie viel Zeit, Arbeit und Geld sind nötig, um eine wirklich schweißfertige Kante herzustellen?
Aus dieser Perspektive kann das mechanische Anfasen eine überzeugende Alternative zum thermischen Anfasen darstellen.
Eine saubere, präzise bearbeitete Kante ohne Wärmeeinflusszone kann nachfolgende Schweißvorgänge vereinfachen, den Bedarf an zusätzlicher Nachbearbeitung verringern und den Gesamtaufwand für manuelle Arbeit reduzieren.
Für Stahlverarbeiter ist das mechanische Anfasen daher nicht nur eine Frage der Kantenqualität. Es kann auch ein Weg sein , den Fertigungsprozess zu vereinfachen, die Konsistenz zu verbessern und die Gesamtproduktionskosten besser zu kontrollieren.