





1. Was ist Tapering und wie funktioniert es?
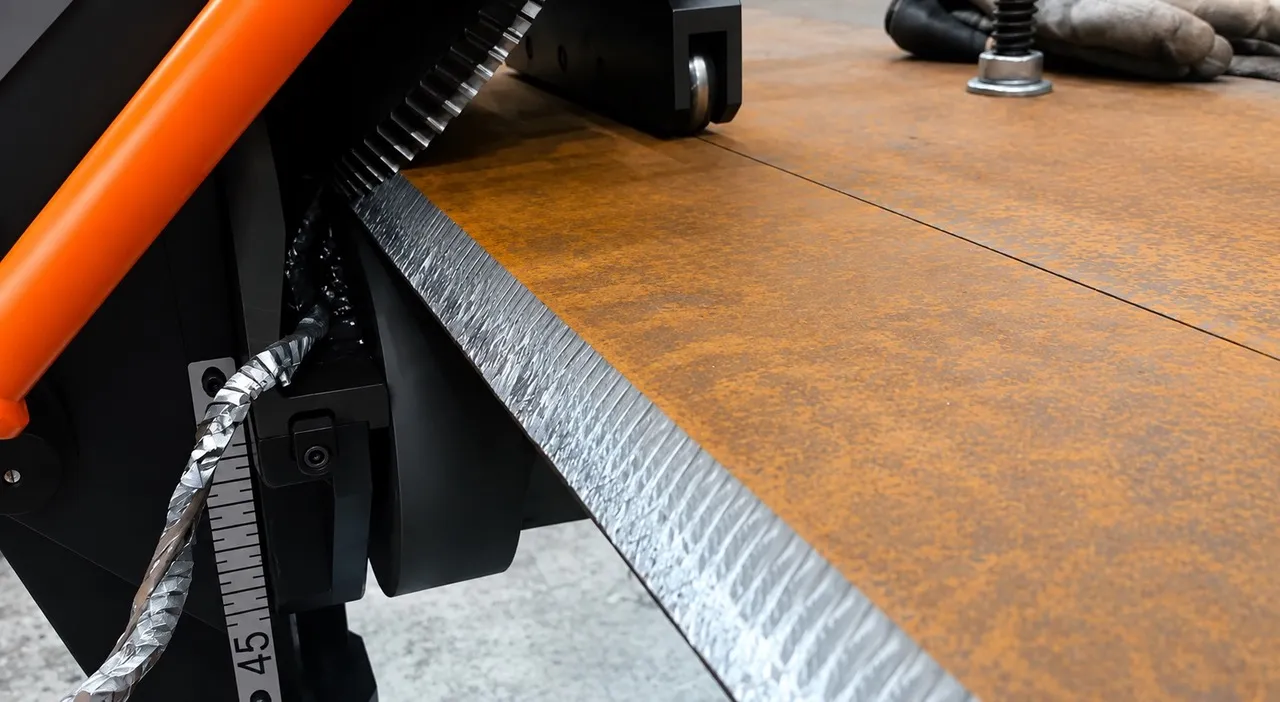
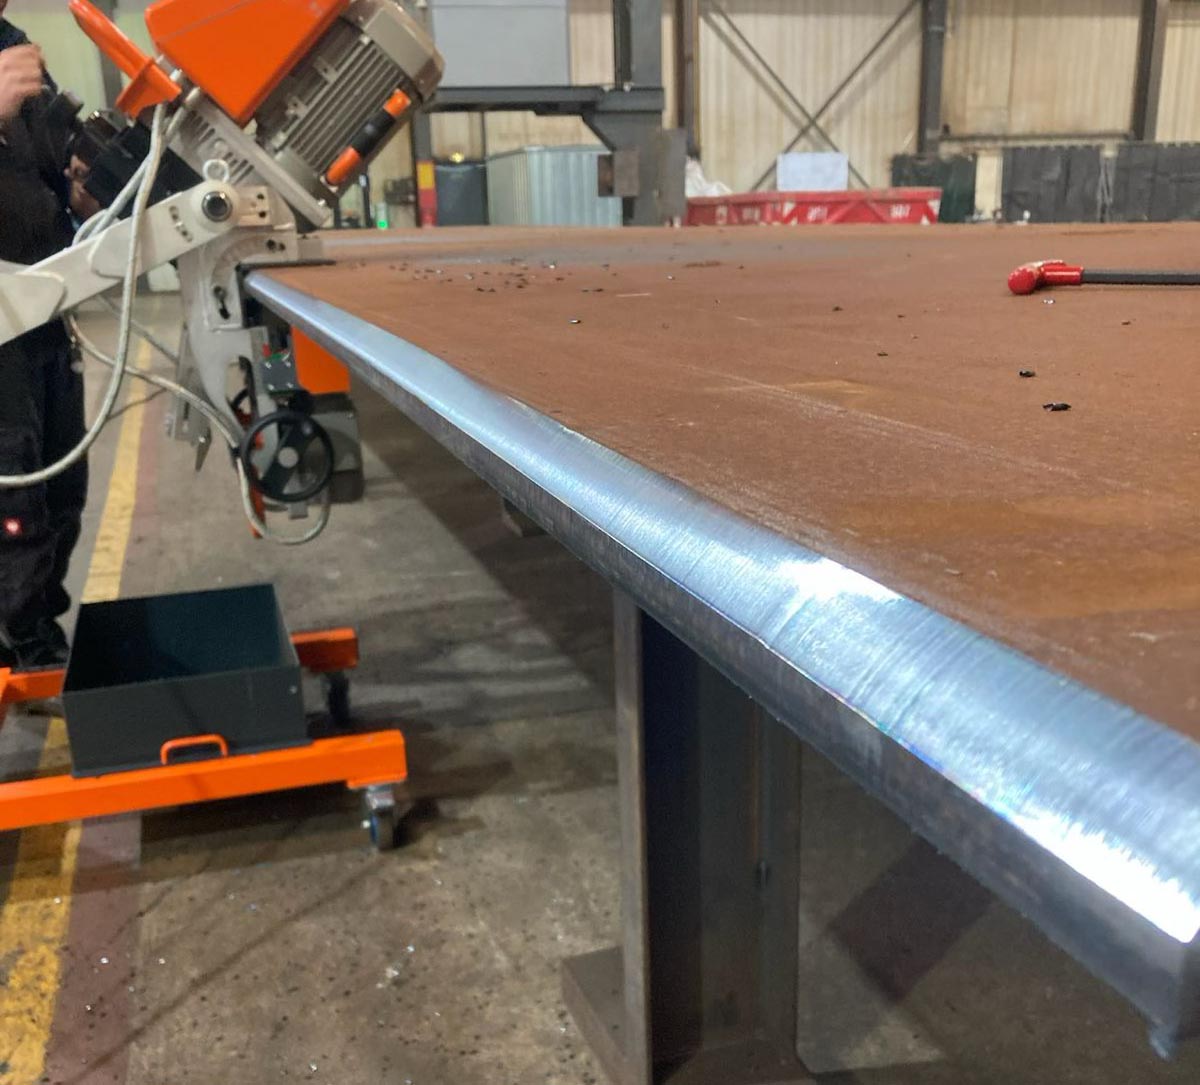
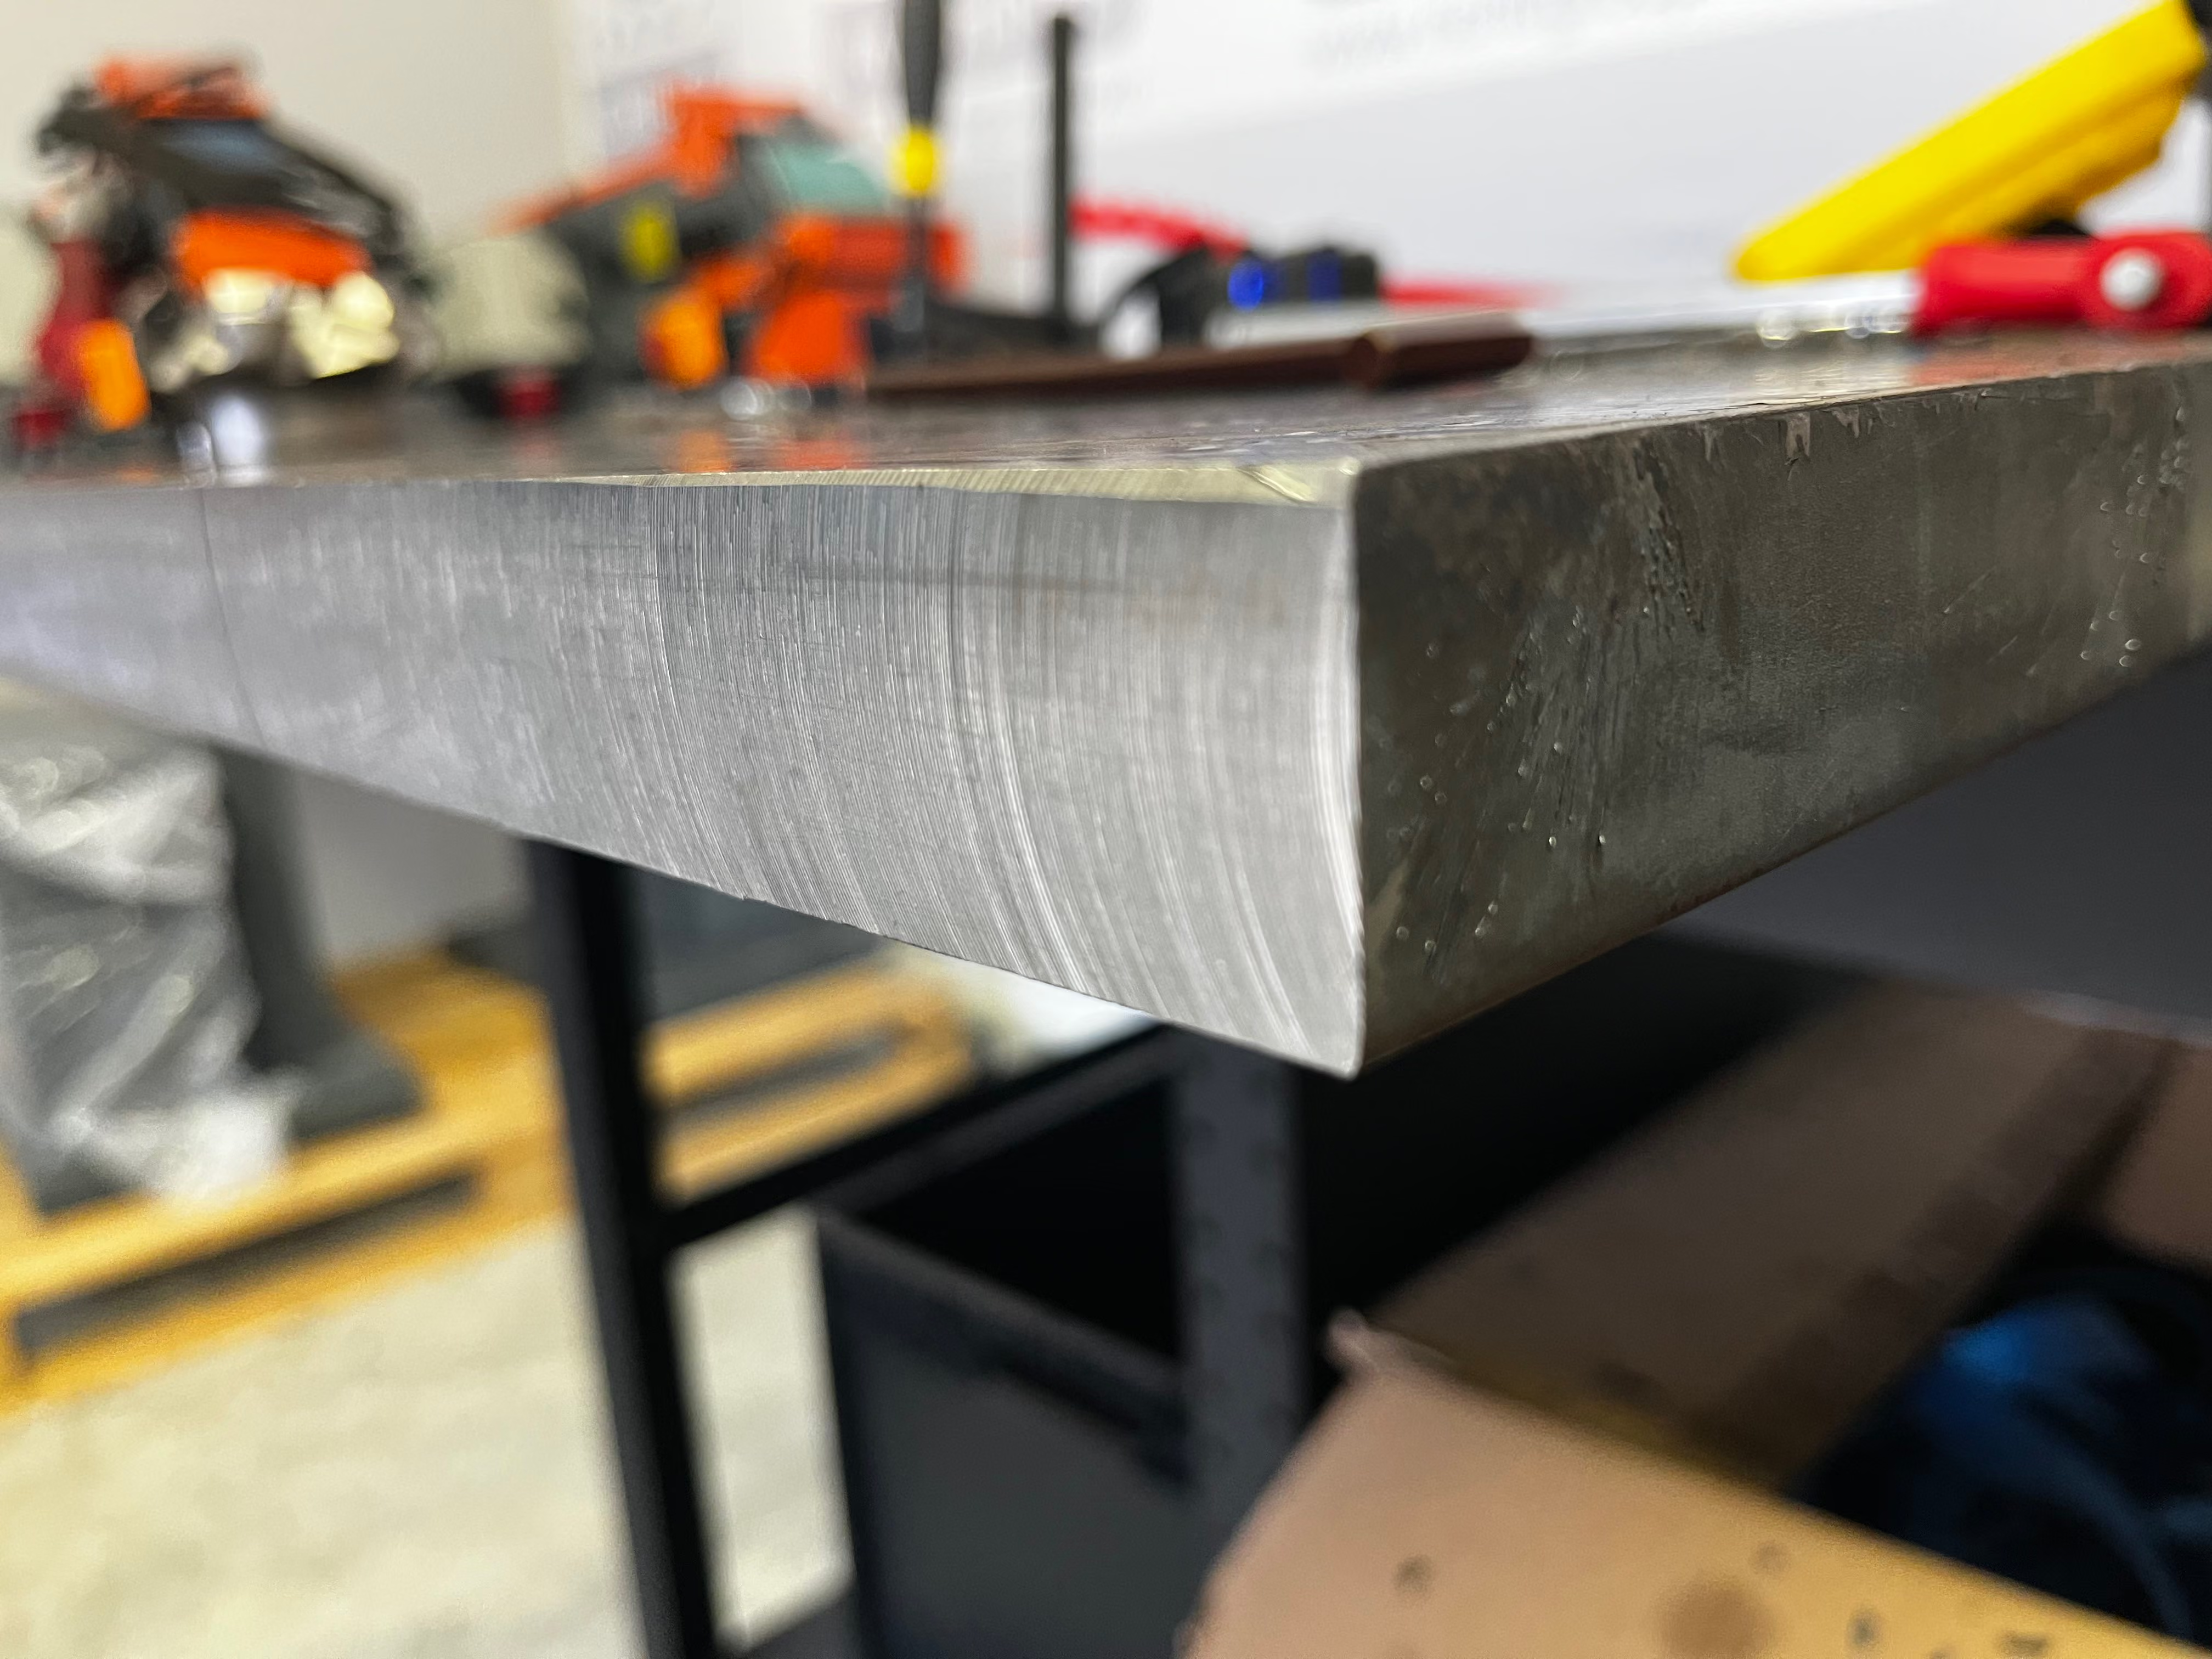
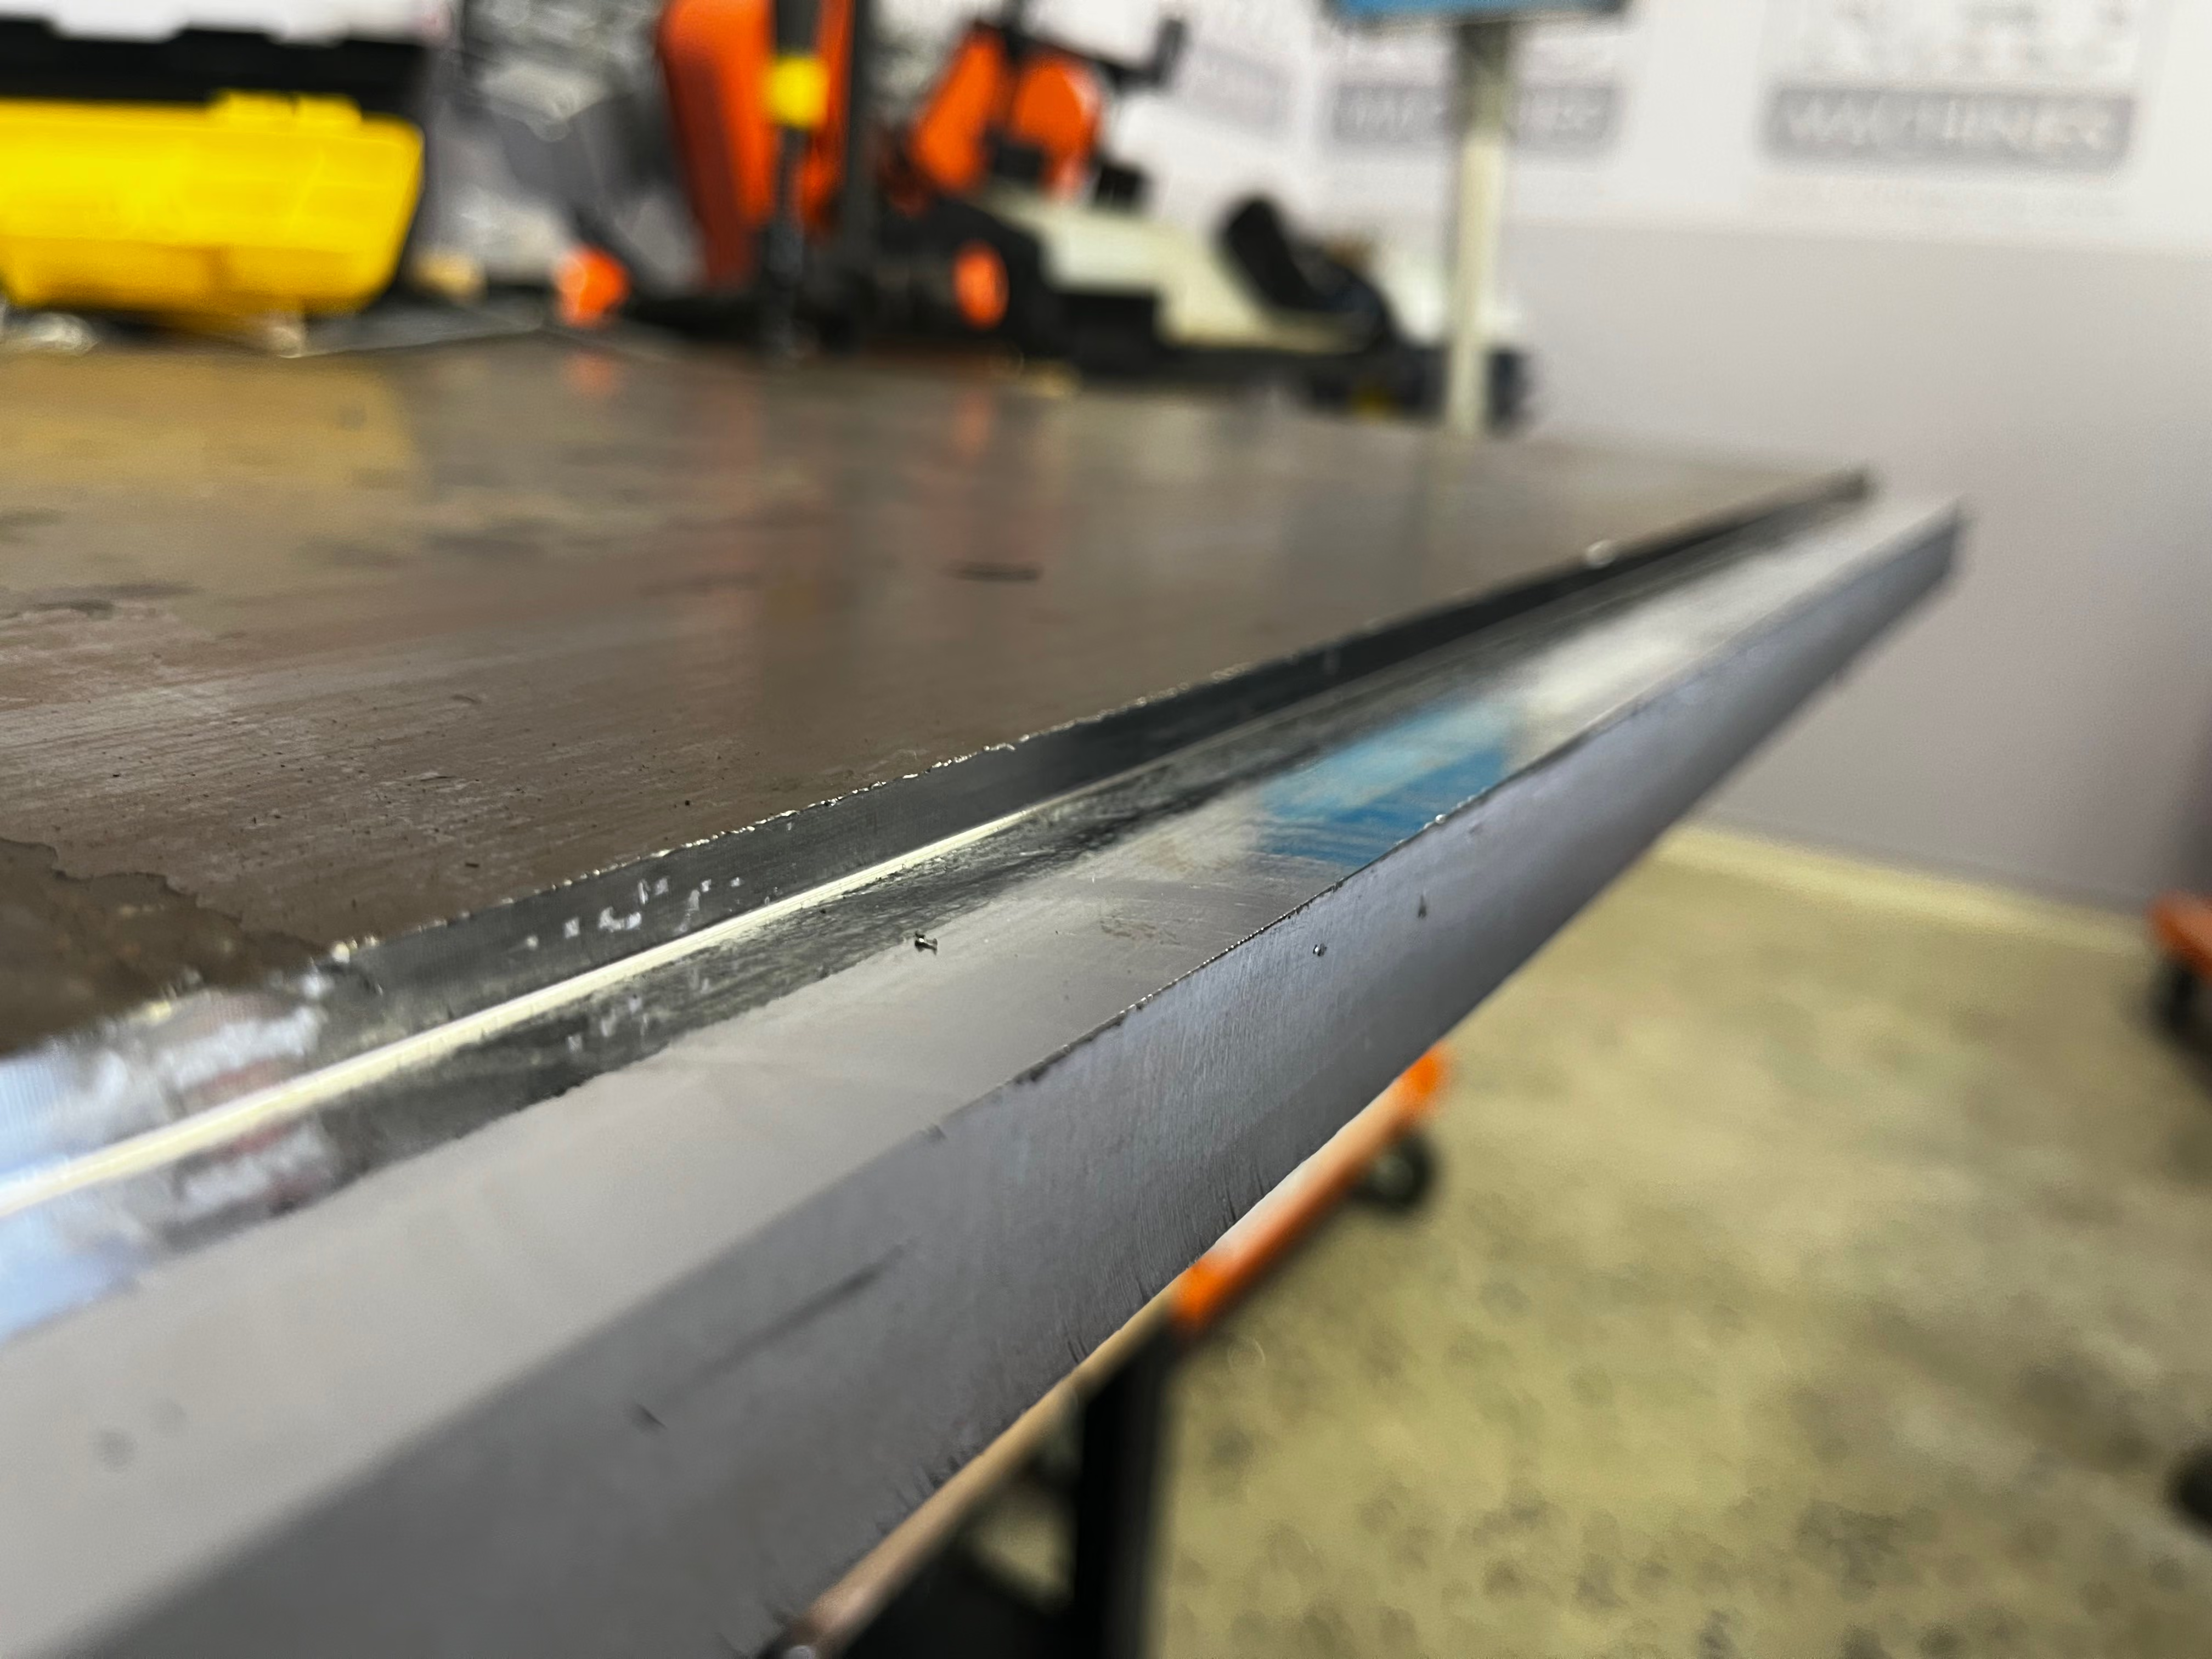
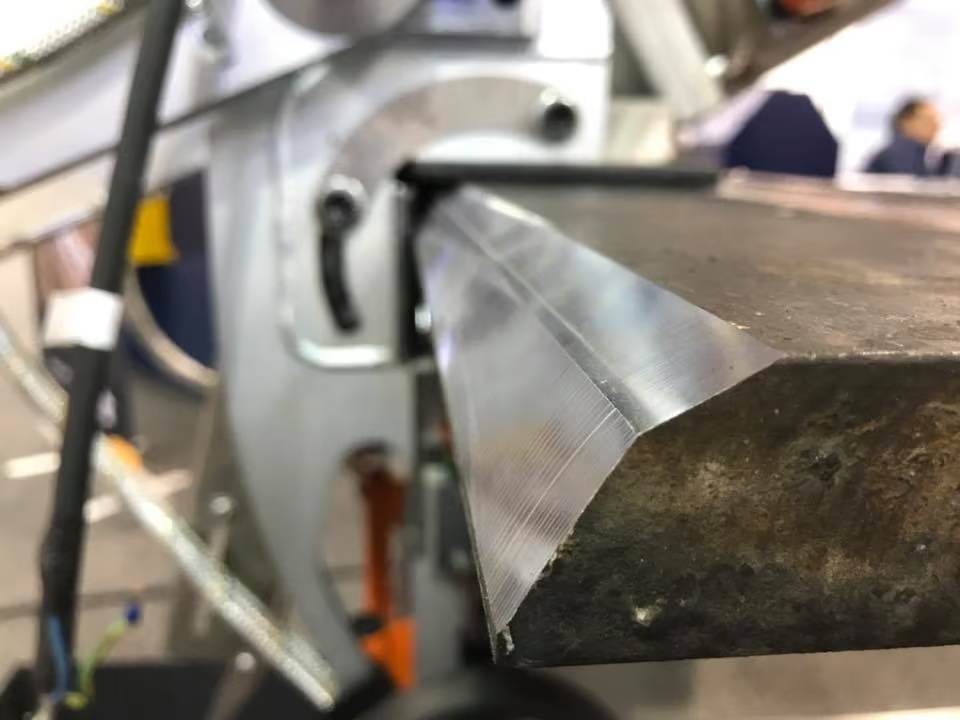
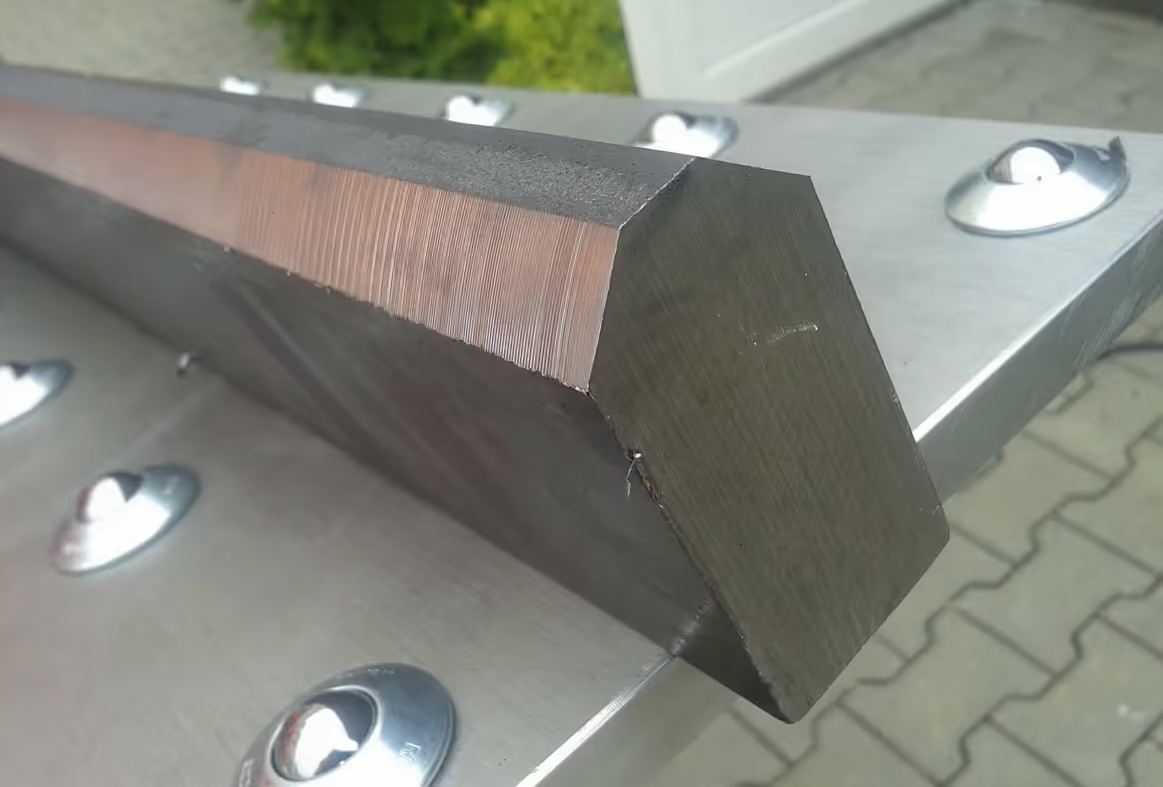
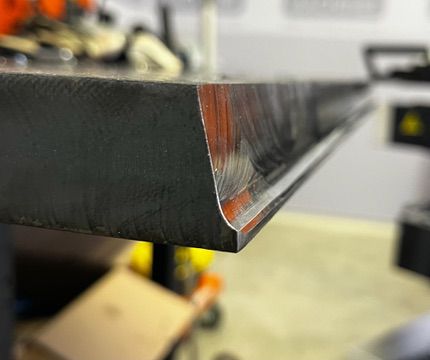
Beim Verjüngen wird eine dickere Stahlplatte so bearbeitet, dass ihre Dicke allmählich auf das gewünschte Maß abnimmt.
Ein typisches Beispiel ist das Verbinden zweier Platten mit einer Dicke von 30 mm und 20 mm. Anstatt einen abrupten Absatz zwischen den beiden Platten zu erzeugen, wird in die dickere Platte ein konischer Übergang eingefräst, wodurch die beiden Bauteile gleichmäßiger verbunden werden können.
Dadurch wird ein abrupter geometrischer Wechsel vermieden und ein besser geeignetes Konstruktionsdetail geschaffen.
2. Warum ist die Verjüngung beim Brückenbau wichtig?
Brückenbauwerke sind während ihrer gesamten Nutzungsdauer wiederholten dynamischen Belastungen ausgesetzt, vorwiegend durch den Straßen- und Schienenverkehr. Die Qualität der Konstruktionsdetails hat daher einen erheblichen Einfluss auf ihre Langzeitstabilität.
Zu den wichtigsten Vorteilen des Ausschleichens gehören:
- Verringerte Spannungskonzentration: Ein allmählicher Übergang verringert die negativen Auswirkungen plötzlicher Querschnittsänderungen.
- Verbesserte Dauerfestigkeit: Durch eine fachgerechte Detailkonstruktion kann das Risiko der Entstehung von Ermüdungsrissen verringert werden.
- Bessere Schweißbedingungen: Es bietet eine geeignete Geometrie zum Verbinden von Platten unterschiedlicher Dicke.
- Gewichtsoptimierung: Dickeres Material kann nur dort eingesetzt werden, wo es strukturell erforderlich ist.
- Strukturelle Genauigkeit: Sie trägt dazu bei, die erforderliche Geometrie und Ausrichtung der einzelnen Brückenträgerkomponenten zu erreichen.
3. Typische Anwendungen der Verjüngung
Verjüngung ist besonders nützlich bei der Herstellung von:
- Brückenträger und ihre Flansche;
- geschweißte Stahlträger;
- Strukturbauteile mit variablen Querschnitten;
- große geschweißte Stahlkonstruktionen;
- Bauteile, die die Verbindung von Platten unterschiedlicher Dicke erfordern.
Bei großen Brückenkonstruktionen werden häufig mehrere zehn Millimeter dicke Stahlplatten verwendet. Die Bearbeitungsgenauigkeit und die Qualität der Übergangsflächen sind daher von besonderer Bedeutung.
4. Welche Technologien werden zum Verjüngen verwendet?
Das Verjüngen kann mit verschiedenen Fertigungstechnologien erfolgen. Die Wahl hängt von der erforderlichen Genauigkeit, den Plattenabmessungen, der abzutragenden Materialmenge und der geforderten Oberflächenqualität ab.
CNC-Fräsen
Eine der geeignetsten Methoden zur Herstellung präziser und reproduzierbarer Dickenübergänge. Sie ermöglicht eine genaue Kontrolle der Übergangsgeometrie und liefert eine hochwertige bearbeitete Oberfläche.
Portalfräsen
Besonders geeignet für großformatige und lange Stahlplatten. Es ermöglicht Herstellern die Bearbeitung übergroßer Bauteile und die Herstellung langer, konischer Oberflächen.
Schleifen
Kann zur Oberflächenbearbeitung und zum Entfernen kleinerer Unebenheiten verwendet werden.
Plasma- und Autogenschneiden
Diese Verfahren eignen sich für den groben Materialabtrag oder die Vorformung. Um die gewünschte Endgeometrie und Oberflächenqualität zu erreichen, können jedoch weitere Bearbeitungsschritte erforderlich sein.
5. UZ100 Bold von N.KO – Eine Lösung für konische Anwendungen
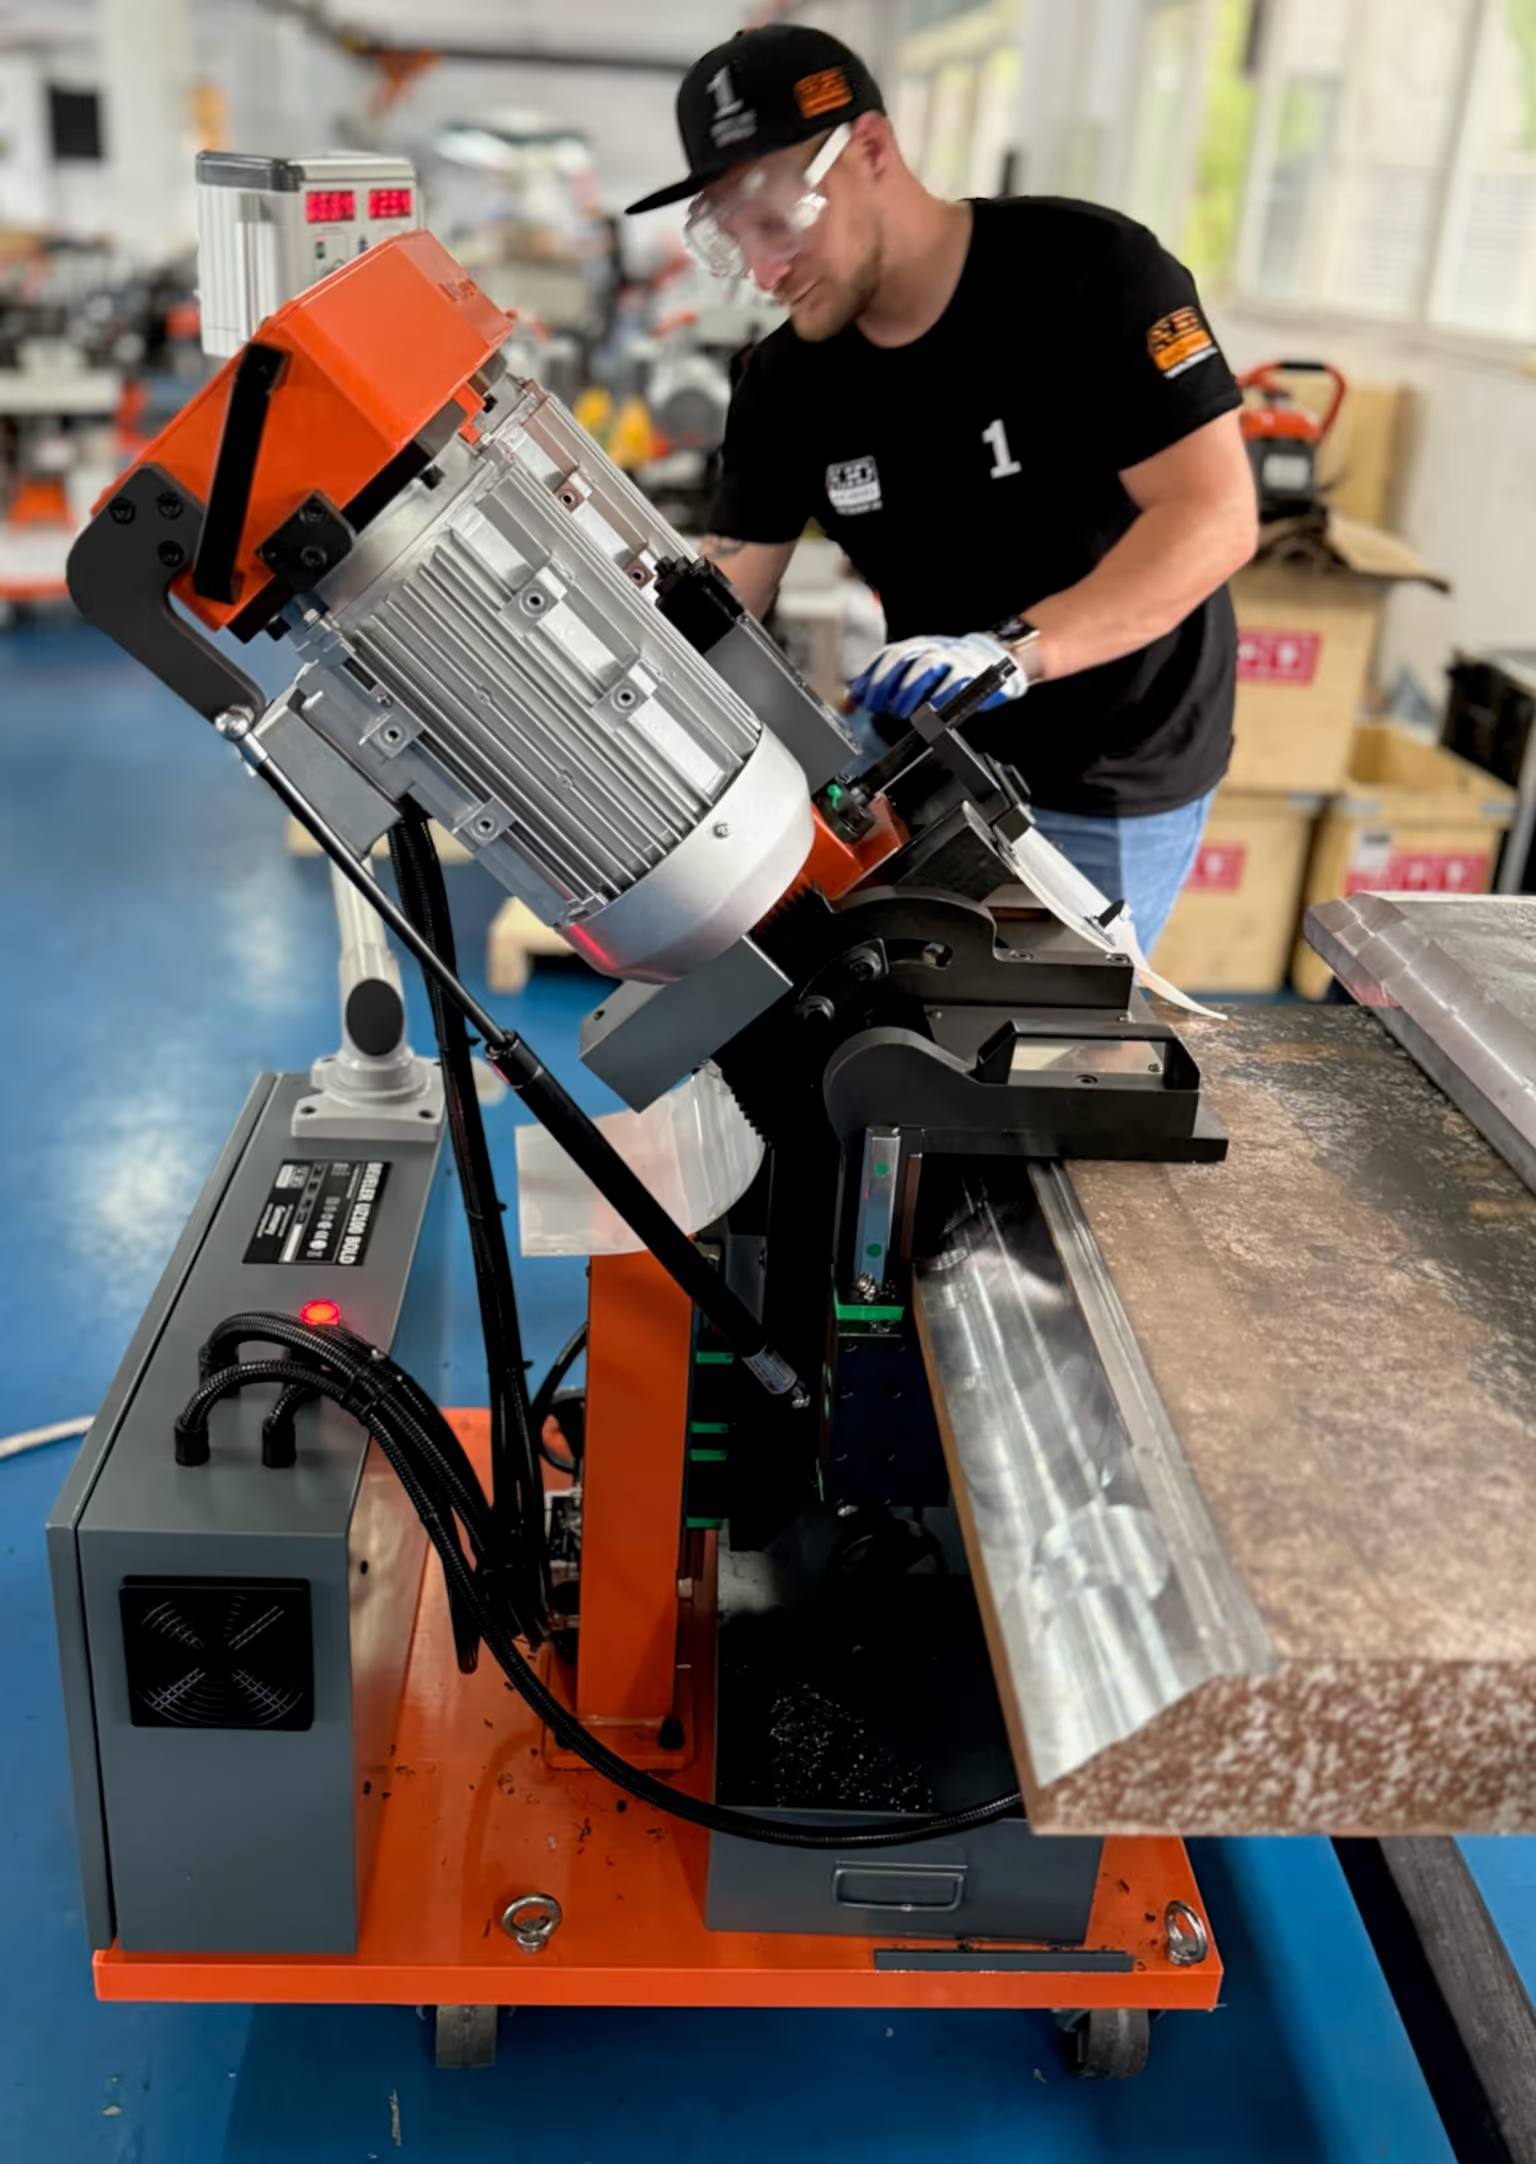
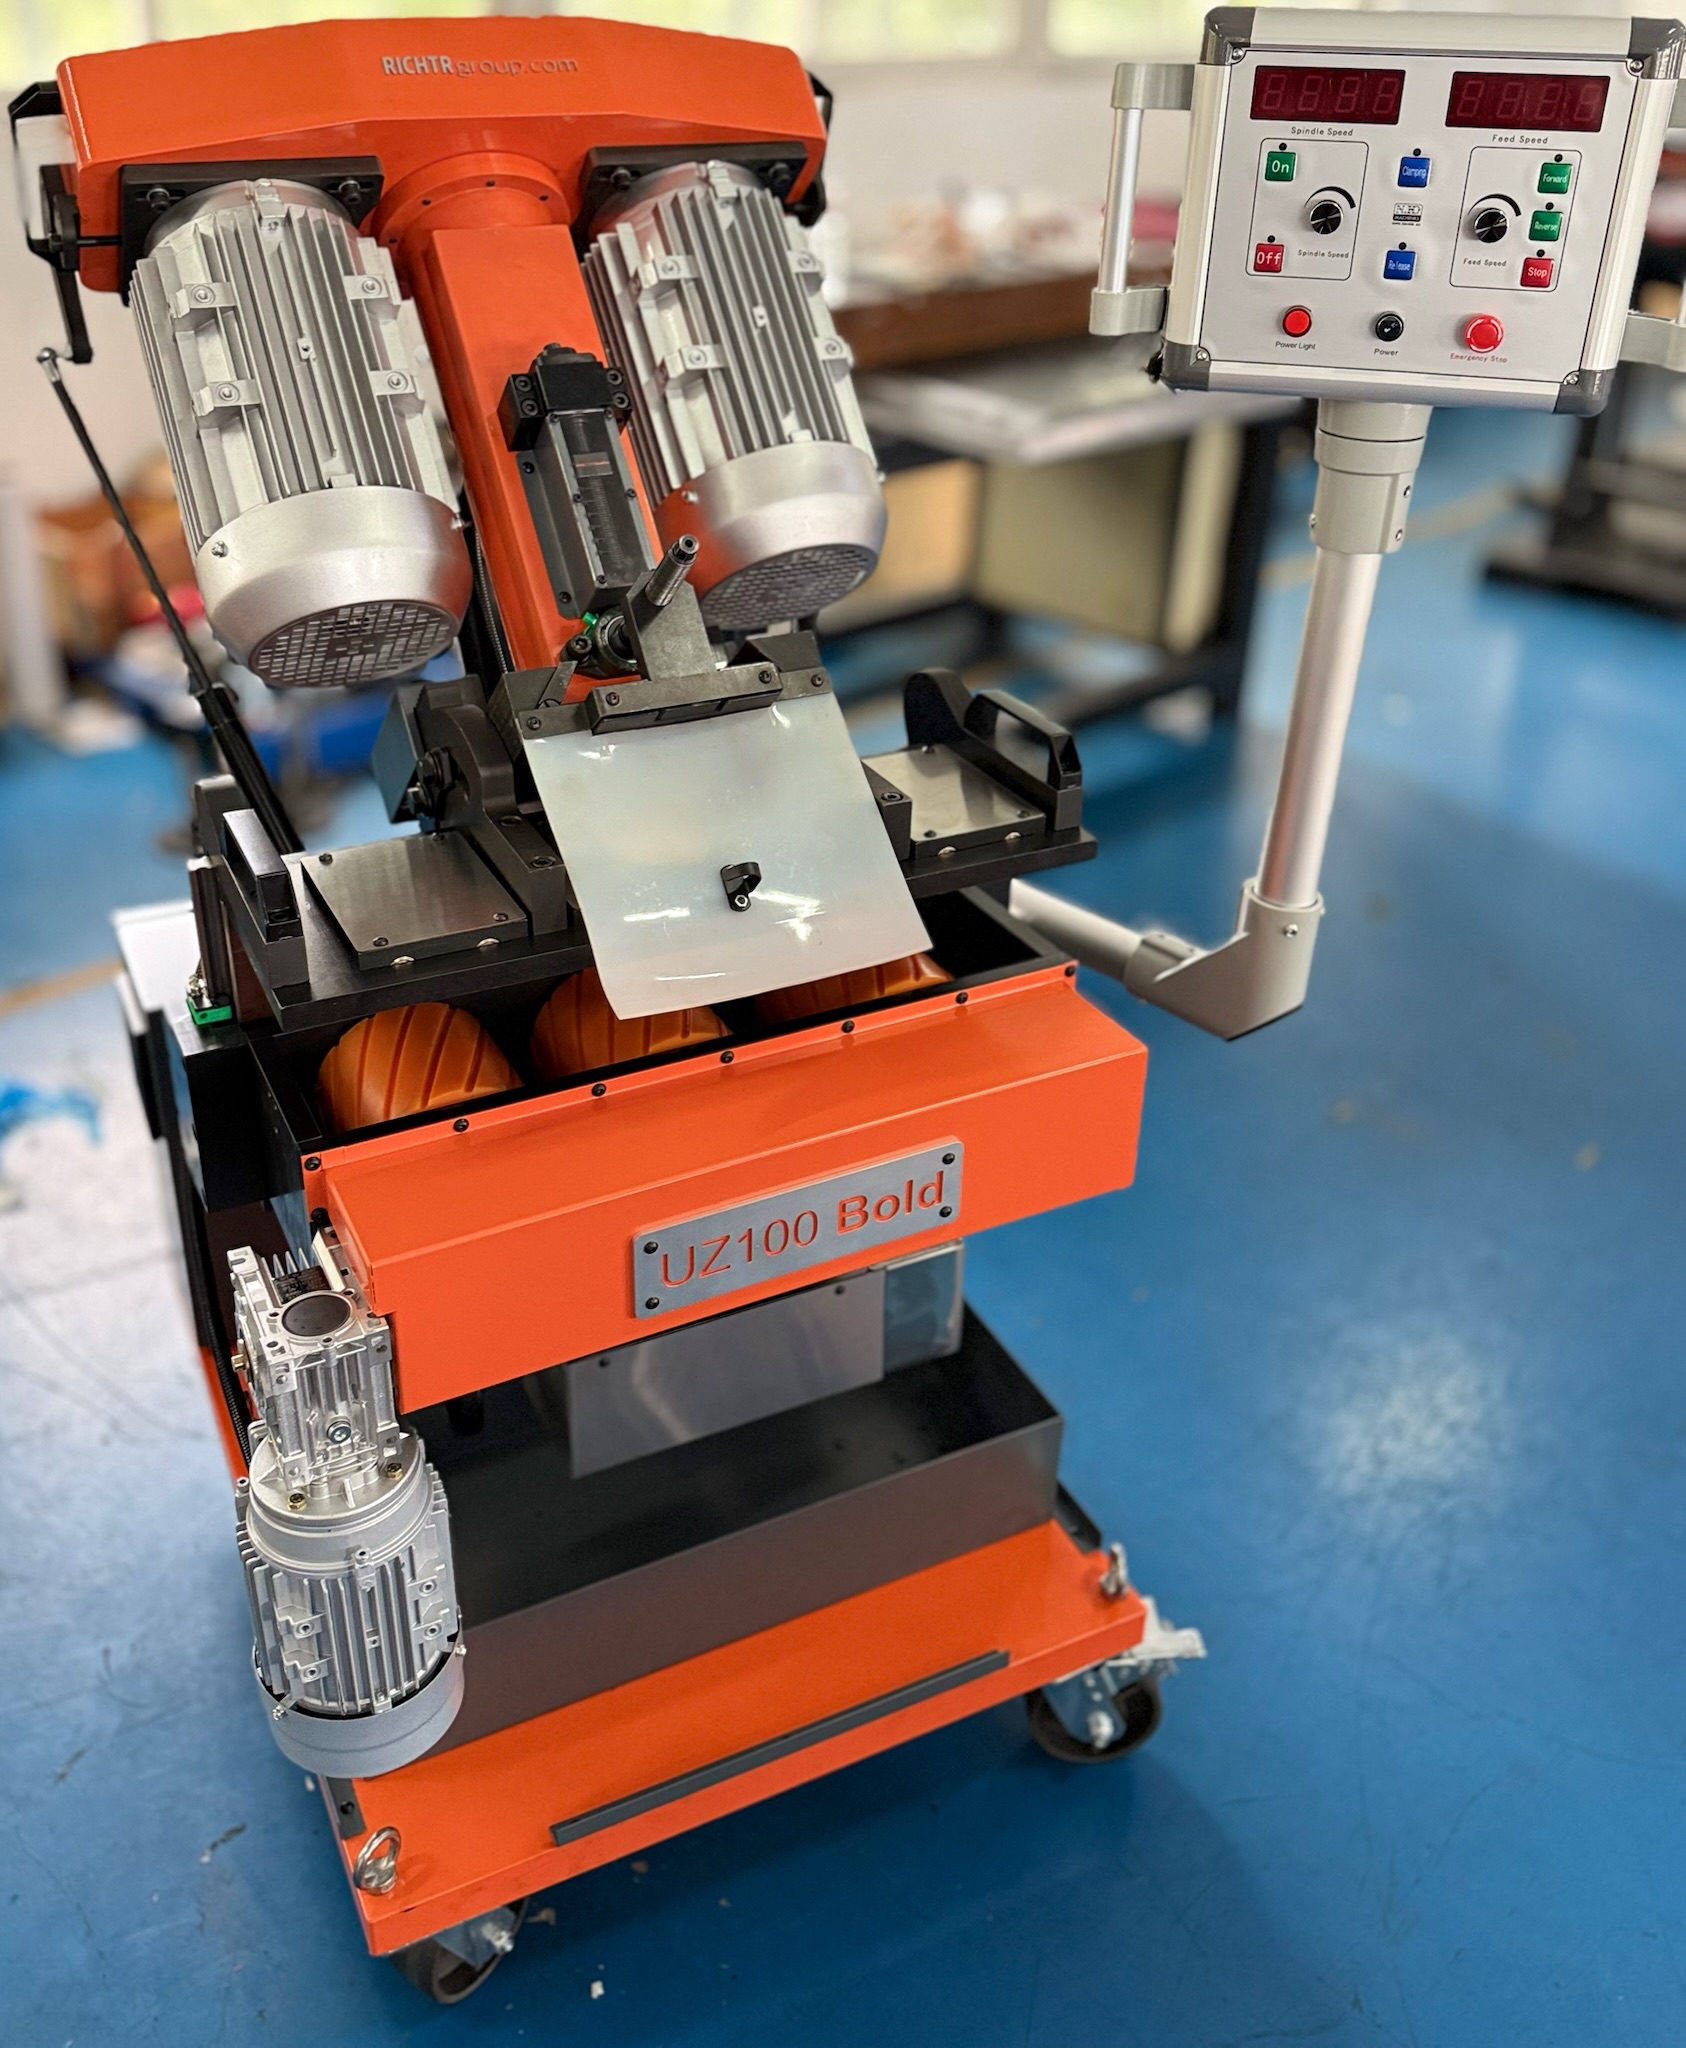
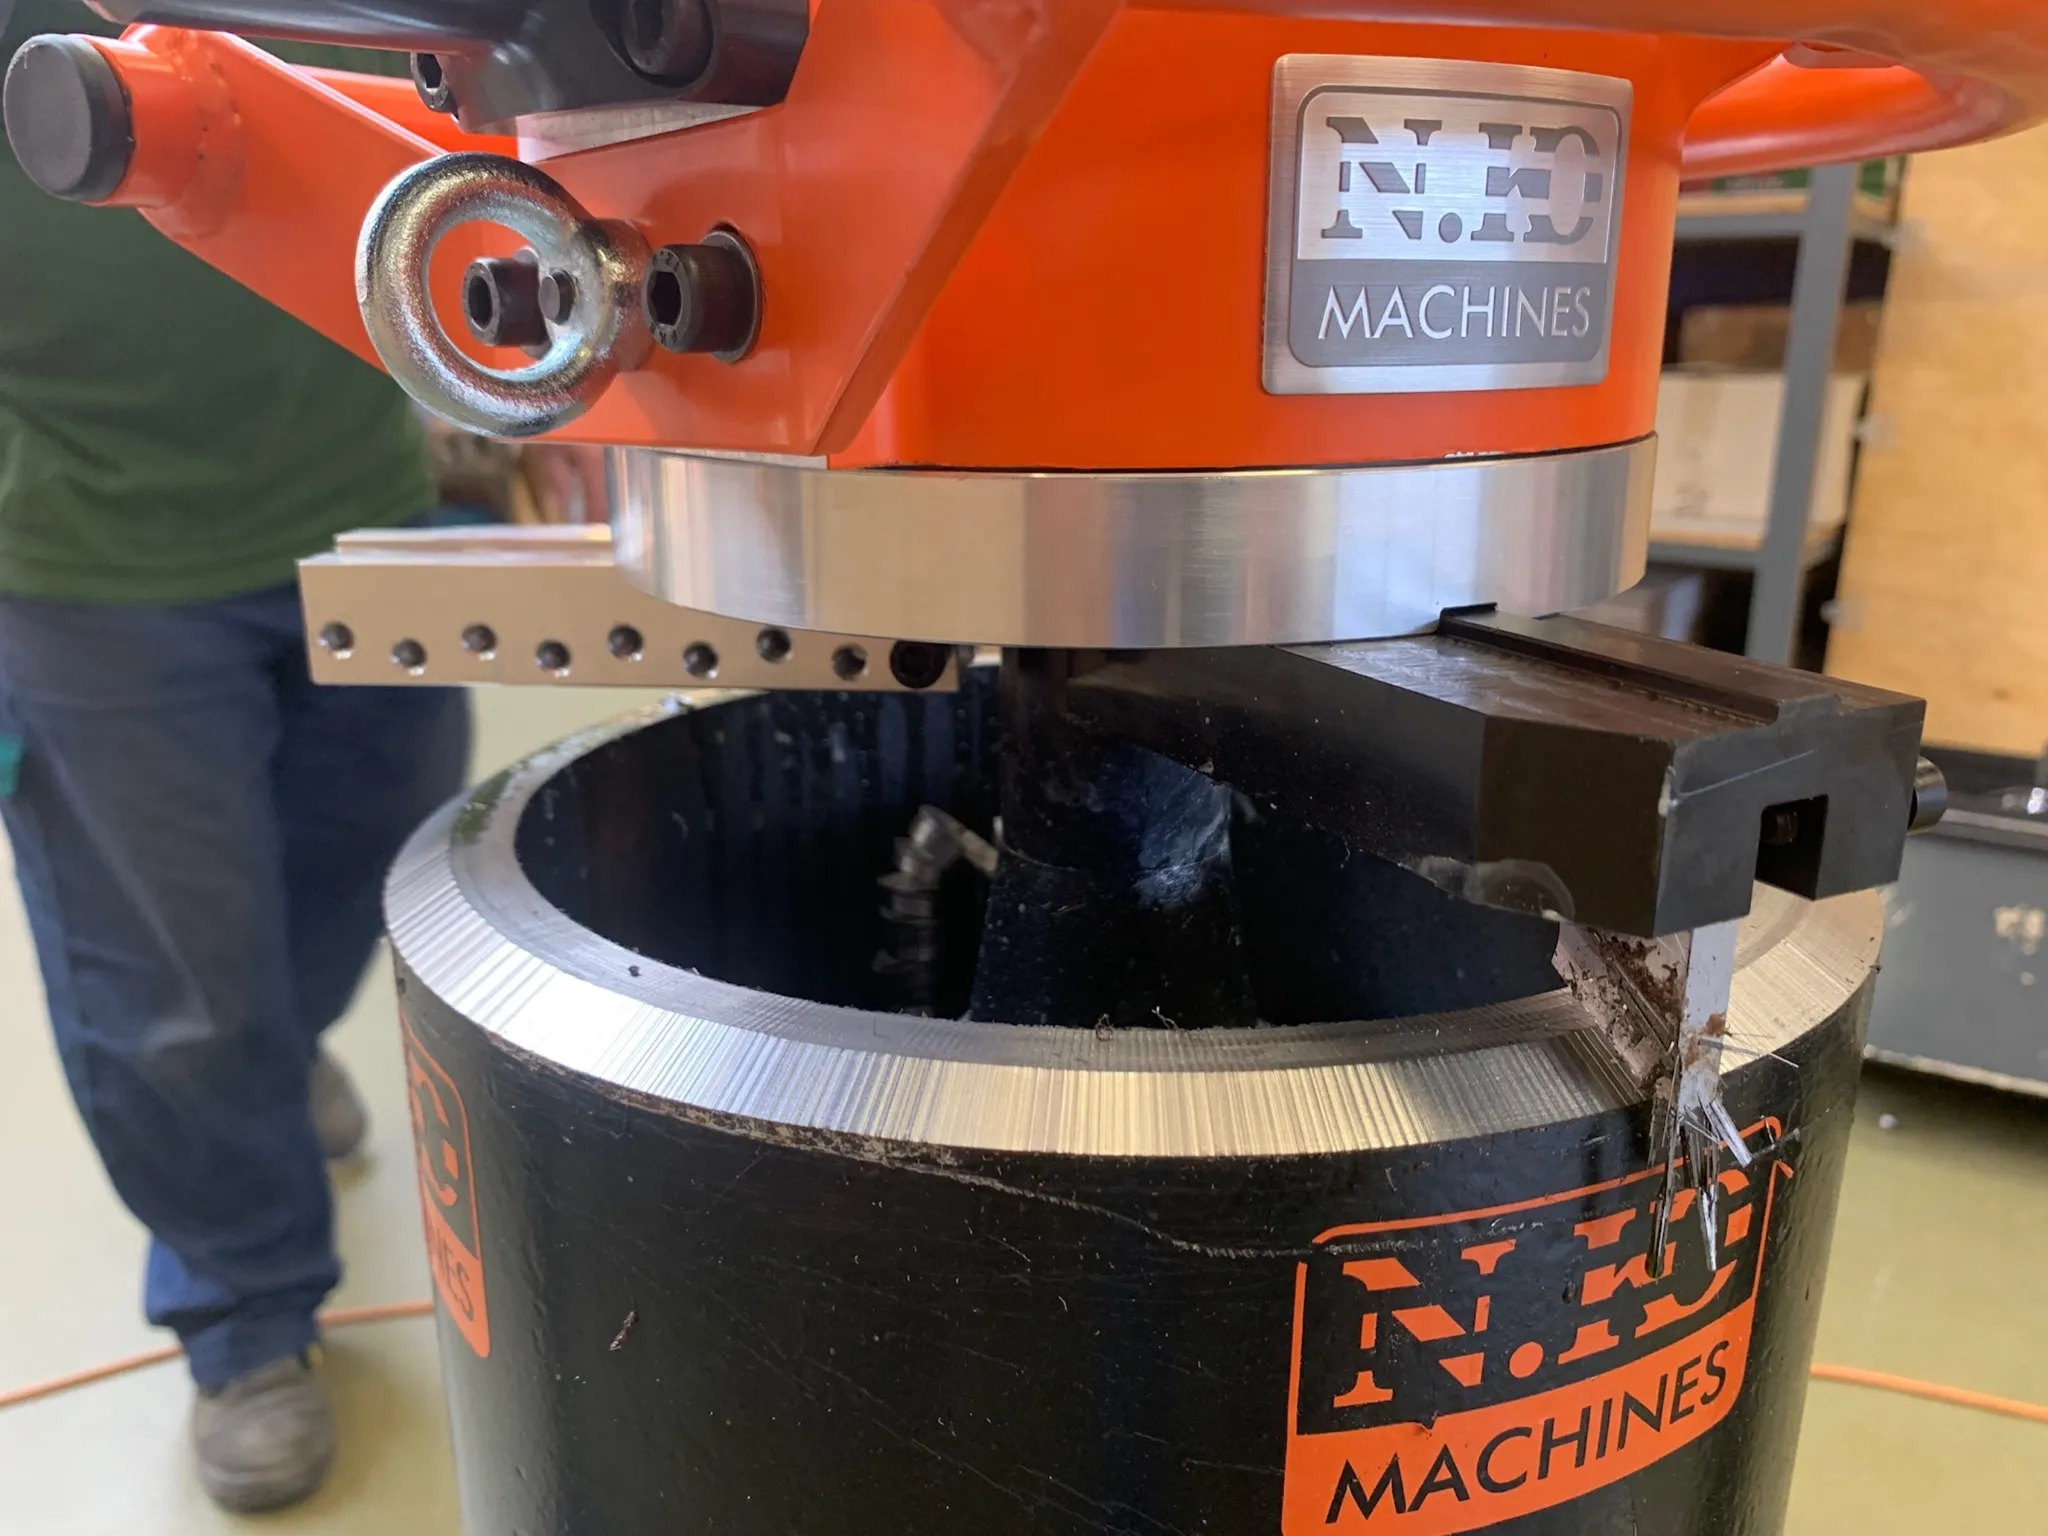
Für Hersteller von Stahlkonstruktionen, die präzise Übergänge zwischen verschiedenen Materialstärken schaffen möchten, bietet N.KO die UZ100 Bold an.
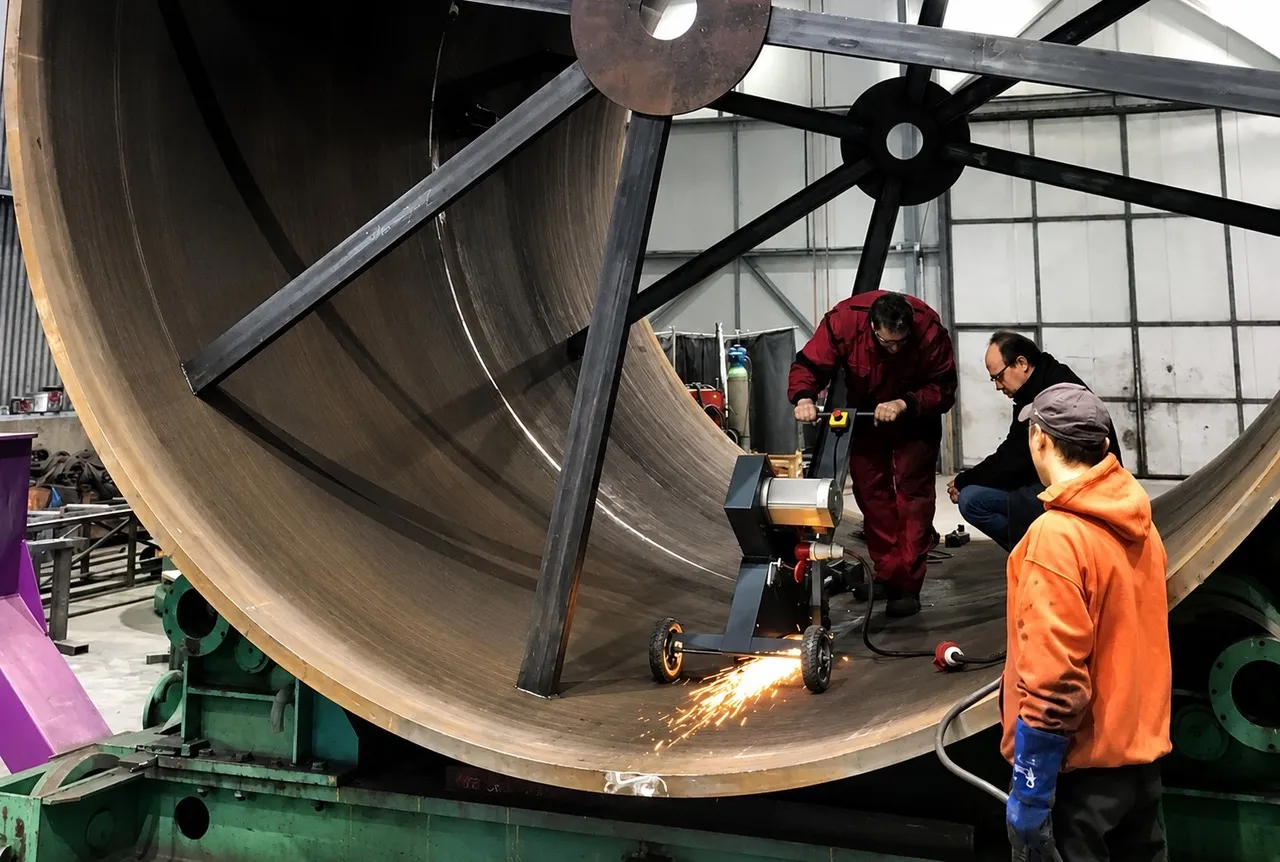
Diese Maschine unterstützt Kegelbearbeitungsanwendungen bei der mechanischen Bearbeitung von Stahlplatten. Sie bietet eine interessante Lösung für Fertigungsbetriebe, die Material für nachfolgende Schweißvorgänge vorbereiten und die erforderliche Geometrie von Übergangsflächen erzielen müssen.
Die mechanische Bearbeitung ermöglicht den Herstellern im Vergleich zur reinen thermischen Bearbeitung eine bessere Kontrolle über die endgültige Geometrie und Oberflächenqualität.
Die UZ100 Bold erweitert die Möglichkeiten der mechanischen Bearbeitung in anspruchsvollen Stahlverarbeitungsumgebungen und bietet Herstellern eine praktische Lösung für konische Anwendungen.
6. Übergangsgeometrie und Genauigkeitsanforderungen
Einer der wichtigsten Parameter für die Verjüngung ist die Steigung des Übergangs.
Bei einem Dickenunterschied von beispielsweise 10 mm können folgende geometrische Übergangslängen verwendet werden:
ÜbergangsneigungÜbergangslänge1 : 440 mm1 : 550 mm1 : 10100 mm1 : 20200 mm
Die erforderliche Neigung hängt von der Konstruktion, der Lage der Verbindungsstelle, den Belastungsbedingungen, der Schweißnahtart und den Anforderungen an die Dauerfestigkeit ab.
Relevante Normen spielen ebenfalls eine wichtige Rolle. Dazu gehören EN 1993-1-9, die sich mit der Dauerfestigkeit von Stahlkonstruktionen befasst, und EN 1090-2, die technische Anforderungen für die Ausführung von Stahlkonstruktionen festlegt.
Die oben genannten Werte sind geometrische Beispiele und keine universellen Fertigungsanforderungen.
7. Verjüngung als Teil der modernen Stahlverarbeitung
Da die Anforderungen an Lebensdauer, Sicherheit und Fertigungseffizienz stetig steigen, gewinnt die Präzisionsbearbeitung von Stahlplatten zunehmend an Bedeutung.
Das Verjüngen ist mehr als nur der Ausgleich des Höhenunterschieds zwischen zwei Platten. Es ist ein wichtiger Fertigungsprozess, der die endgültige Geometrie der Konstruktion, die Verbindungsqualität und die Langzeitstabilität beeinflusst.
Für Brückenhersteller bietet die CNC-Bearbeitung eine effektive Methode, um die erforderliche Genauigkeit, Wiederholgenauigkeit und Oberflächenqualität zu erzielen. Die UZ100 Bold von N.KO ist eine der Lösungen, die speziell für diese Art von Anwendung entwickelt wurden.
Heute ist die Präzision der Bearbeitung nicht nur eine Frage der Fertigungsqualität. Sie ist auch ein wesentlicher Bestandteil der Sicherheit und Langlebigkeit moderner Stahlkonstruktionen.